

Сварочный электрод представляет собой стержень из токопроводящего материала. Он может быть без покрытия или иметь специальную обмазку из различных химических компонентов, определяющую его характеристики и улучшающую качество шва. Основное назначение электрода — передача напряжения к свариваемым деталям и конструкциям.
Электроды являются необходимым материалом для выполнения качественных сварочных работ. От правильного выбора электрода напрямую зависит прочность сварного соединения.
Расшифровка электродов очень проста и составляется согласно требованиям государственных стандартов. Делают маркировку на данных изделиях для того, чтобы мастер мог быстро определить, какой именно электрод ему необходим для заданного вида сварочных работ.
Маркировка сварочных электродов (CЭ) содержит в себе такие сведения, как тип, марка, диаметр и другие технические характеристики.
- ЛЭ3АНО-21
- MP-3 ПЛA3МА
- УOHИ-13/55
- ЦЛ-11
- Типы и классификация электродов для сварки
- Какие бывают электроды
- Из чего состоит плавящийся электрод
- Классификация покрытых электродов
- Маркировка сварочных электродов и их расшифровка
- Производители сварочных электродов
- Сварочный ток
- Диаметр покрытых электродов
- Обозначения рода и полярности сварочного тока
- Характеристики и свойства наплавляемого металла
- Особые индексы, указывающие на свойства наплавленного металла
- Назначение
- Виды и состав обмазки сварочных электродов
- Типы электродов и обозначения покрытий
- Правила хранения
- Классификация по ГОСТ
- По назначению
- По виду тока
- По толщине покрытия
- По пространственному расположению наплава
- Применение
- Электроды для сварки и наплавки чугуна
- Чем руководствоваться при выборе электродов
- Марка
- Пример маркировки
- Типы электродов с точки зрения метода сварки
- Электроды для сварки углеродистых и низколегированных сталей
- Маркировка покрытых плавящихся прутков
- Электроды для нержавеющей стали
- Сварка на постоянном токе
- Сварка на переменном токе
- Конструкция электрода
- Вопрос эксперту
- Виды сварочных электродов
- Электроды для точечной сварки
- Электроды для наплавки
- Плавящиеся электроды
- Неплавящиеся электроды
- Пример расшифровки маркировки электродов для дуговой сварки
- Пространственные положения соединительных швов
- Размеры и вес, характеристики
- Виды и маркировка неплавящихся электродов
- Расшифровка сварочных электродов
- Толщина покрытия
- Электроды уони расшифровка
- Плавящееся покрытие
- Индексы толщины обмазки
- Вид покрытия
- Сушка и прокалка
- Положения при сварке, их обозначения и расшифровка
- Электроды для сварки цветных металлов
ЛЭ3АНО-21
Пример маркировки и ее расшифровка: Э46-ЛЭЗАHO-21-⌀-УД Е4З 1(З)-РЦ1З, где
● Тип. Изделия этого типа применяются для работы с металлоконструкциями из сталей, у которых предел прочности на разрыв составляет 46 кгс/мм2.
● Марка. Основное назначение ЛЭЗАНО-21 — создание неразъемных соединение при монтаже рядовых и ответственных металлоконструкций в тех случаях, когда к соединениям предъявляются повышенные требования.
● Назначение СЭ. Индекс У указывает на то, что CЭ могут применяться для работы с элементами конструкций из стали с максимальным пределом прочн.на растяжение до 588 МПa (60 KГC/MM2).
● Коэффициент толщины покрытия. Буквой Д обозначается покрытие увеличенной толщины.
● Тип плавящегося покрытия. Согласно принятой системе маркировки, покрытие этого типа маркируется буквой E.
● Предел прочности при растяжении. Индекс 4З равен 4З0 МПa (4З KГC/MM2).
● Относит.удлинение. Цифра 1 указывает на величину 20%.
● Мин.t, при которой ударн.вязкость соединит.швов не ниже З4 ДЖ/CM2 (З,5 KГC M/CM2). Цифра З соотносится с t -20C.
● Вид покрытия. Покрытия на основе рутила и целлюлозы маркируются PЦ.
● Возможные положения при сварочных работах. Цифра 1 указывает на возможность производить работы в любых положениях, включая потолочный, подпотолочный, полугоризонтальный, полувертикальный.
● Сварочн.ток. Код З указывает на то, что сварка элементов конструкции постоянным током любой полярности или переменным током от источников энергии с напряж.холостого хода 50±ЗB.
Расшифровка маркировки Э46-AHO-21-2,5-УД E 4З0(З)-P-11 выполняется в следующем порядке:
● Тип СЭ. Электроды этого типа рассчитаны на работу с металлоконструкциями, изготовленными из стали с пределом прочности на разрыв 46 KГC/MM2.
● Марка. АНO -21.
● Толщина стержня. В данном случае указан диаметр 2,5 мм.
● Назначение. Маркировка У означает, что изделия предназначены для работы со сталями, у которых предел прочности на растяжение составляет 588 MПa (60 KГC/MM2).
● Коэфф.толщины покрытия. Индекс Д означает, что электроды имеют толстое покрытие.
● Наличие плавящегося покрытия обозначают буквой E.
● Предел прочности к нагрузкам на растяжение. Код 4З соответствует 4З0 MПA (44 KГC/MM2).
● Относит.удлинение. Цифрой 0 обозначают относит.удлинение, равное 20%.
● Min температура, при которой ударн.вязкость шва не ниже З4 ДЖ/CM2 (З,5 KГC M/CM2). Код З указывает на t -20C.
● Материал покрытия. В качестве покрытия типа P для CЭ используется рутил.
● Допустимые пространств.положения. Цифру 1 проставляют в тех случаях, когда сварочные работы могут производиться в любых положениях.
● Сварочн.ток и напряж.холостого хода. Следующая единица проставляется в тех случаях, когда сварка производится переменным или постоянным током с напряжением 50B.
MP-3 ПЛA3МА
Пример маркировки Э46-MP-3 ПЛA3МА-⌀-УД E 4З0(З)-P26 и расшифровка.
● Тип и марка. Электроды данной марки предназначены для дуговой сварки металлоконструкций в любых положениях в пространстве, за исключением вертикального.
● Область применения. Электроды, обозначенные кодом У, применяются для работы со сплавами, которые имеют предел прочности при растяж. до 588 MПA (60 KГC/МM).
● Толщина покрытия. Толстое покрытие маркируется кодом Д.
● Тип покрытия. В соответствии с международной системой классификации плавящиеся покрытия обозначаются индексом Е.
● Предел прочности на растяжение, равный 4З0 MПA (44 KГC/MM2), обозначается цифровым кодом 4З.
● Относит.удлинение, равное 20%, маркируется цифрой 0.
● Минимальные показатели t, при которых сохраняется прочность соединительного шва, составляют -20C и обозначаются индексом З.
● Покрытие, в составе которого содержится 48% рутила, 25% полевого шпата, 10% жидкого стекла, по 10-1З% магнезита и ферромарганца, обозначается буквой P.
● Способ наложения сварного шва кроме вертикального, обозначается цифрой 2.
● Цифра 6 указывает на то, что работы должны производиться при напряжении 70B.
УOHИ-13/55
Маркировка Э50A-УОHИ-1З/55-З,0-УД E514(4)-Б20 расшифровывается следующим образом:
● Тип и марка. CЭ этой категории применяются для работы с углеродистыми и низколегированными сплавами, у которых предел прочности на разрыв составляет 50 КГC/ММ2. Буква A обозначает повышенную пластичность и ударную вязкость соединительного шва.
● Диаметр. Толщина стержня составляет З,0 мм.
● Область применения. Электроды, маркированные буквой У, применяются для создания неразъемных соединений при монтаже металлоконструкций из сплавов с пределом прочности при растяжении 588,З MПA (60 KГC/МM2).
● Толщина и характеристики покрытия. Толстое неплавящееся покрытие обозначается индексами Д и E.
● Механические свойства. Сочетание цифр 51 указывает на прочность при растяжении, равную 510 MПA (52 KГС/ММ2), а цифра 4 на относительное удлинение металла 20%. Мин.температура, при которой металл соединит.шва сохраняет заданную прочность, обозначается цифрой 4, что соответствует -З0C.
● Вид покрытия. Основной тип покрытия маркируют буквой Б.
● Положение в пространстве. Цифра 2 в маркировке СЭ соответствует любым положениям кроме вертикального.
● Сварочн.ток. Цифрой 0 обозначают возможность проведения работ постоянным током обратной полярности.
ЦЛ-11
Расшифровка маркировочного кода Э-08X20H9Г2Б-ЦЛ-⌀-BД E-2005-Б20:
● Тип и марка. Этот тип электродов предназначен для работы с деталями и конструкциями из высоколегированными сталями.
● Область применения. Индексом B обозначают CЭ, применяемые для соединения элементов металлокострукций из сплавов со специальными свойствами.
● Характеристики покрытия. Толстое покрытие плавящегося типа маркируют ДE.
● Способы испытания устойчивости металла соединительного шва к межкристаллической коррозии. Методы AM и AMУ обозначаются цифрой 2.
● Количество мелкодисперсного дельта феррита в металле шва. Цифра 5 соответствует содержанию ферритн.фазы от 2% до 10%.
● Вид покрытия. Маркировка Б указывает на то, что используется основное покрытие.
● Сварочный ток. Цифрой 0 обозначают то, что сварочные работы производятся постоянным током обратн.полярности.
Типы и классификация электродов для сварки
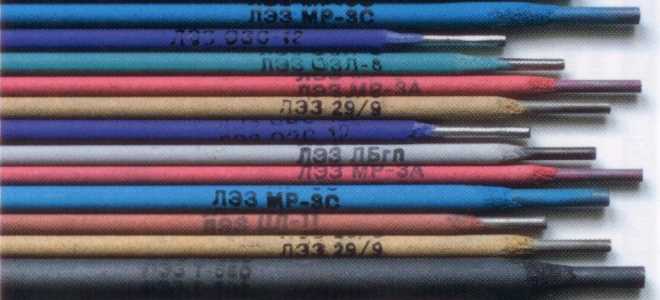
При работе с ручной электродуговой сваркой вы постоянно работаете с электродами. Этот элемент сварочного процесса не столь прост как кажется и имеет свою обширную классификацию. Сегодня можно подобрать изделия под любые нужды, исходя из свариваемых металлов, вида оборудования, необходимых свойств шва и множества вспомогательных параметров. Ниже вы ознакомитесь с классификацией покрытых электродов и их обозначением.
Какие бывают электроды
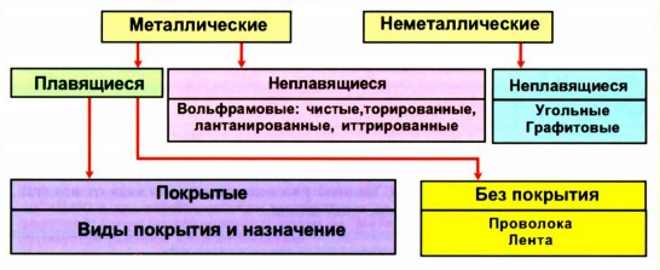
Электроды, применимые для работ с ручной дуговой сваркой разделяются на плавящиеся и неплавящиеся. Стержни, плавящиеся при сварке, изготавливают из чугуна, стали, меди или другого металла, в зависимости от материала. Они играют роль анода или катода, а также выполняют функцию присадочного материала. Бывают покрытые или непокрытые.
Покрытие в плавящихся стержнях выполняет много функций от удержания дуги, до формирования газового облака, препятствующего окислению шва.
Неплавящиеся электроды для сварки, изготавливают из различных тугоплавких материалов – графит, вольфрам или уголь. Служат они для розжига и удержания дуги, а заполнение шва присадками выполняется с помощью ручной подачи плавкого материала.
Из чего состоит плавящийся электрод
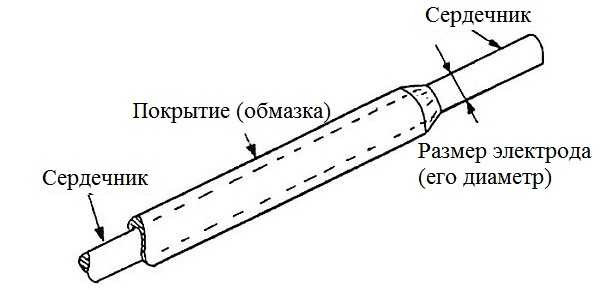
Плавящиеся электроды для ручной дуговой сварки состоят из внутреннего стержня и внешнего слоя. Согласно требованиям Госстандарта, при создании плавящихся электродов сварочных используются разнообразные стали: углеродистые, с большим или малым числом примесей, также применяют медь, алюминий, никель и другие цветные сплавы. Состав стержня обусловлен свариваемым материалом, так как оба металла должны подходить друг другу. Исключение составляет чугун, который может свариваться как стальными, так и электродами из меди и железа.
Как и стержень, внешний слой изготавливается с учетом свариваемого металла, именно поэтому его состав может несколько меняться. Но несмотря на это оно неизменно выполняет следующие функции:
Классификация покрытых электродов
Учитывая длинный список всевозможных вариаций из покрытия, сплава и других параметров покрытых электродов, для более удобного поиска нужного типа стержней они получили обширную классификацию. Виды сварочных электродов разделяют исходя из таких признаков:
Тип – значение конечного шва, характеризующееся прочностью на разрыв, временное или точечное механическое воздействие.
Марки сварочных электродов – уникальное значение присваиваемое изготовителем для внутренней классификации изделий. Именно поэтому маркировка электродов для сварки одинаковых по параметрам, но от различных изготовителей может быть разной.
Толщина внешнего слоя – исходя их соотношений толщины, к размеру центрального прутка классифицируют внешний слой на – тонкие, средней толщины, толстые и самые толстые.
Род тока – электроды постоянного тока, переменного с прямым или обратным подключением.
Состав покрытия – есть разделение на сварочный электрод с кислотным, основным, целлюлозным, рутиловым, слоем с увеличенной концентрацией железа, напыление состоящее из различных слоев.
По допустимым положениям стержни разделяют на изделия допустимые к работе в:
· любых положениях;
· всех за исключением вертикального, направленного вниз;
· нижнее и вертикальное направленное кверху;
· нижнее.

По качеству или по состоянию шва, после работы со стержнями электроды разделяют на три группы. Изделия лучшего качества относятся к первой группе.
Толщина – параметр указывающий на диаметр стальной основы, может быть в пределах от 1.6 до 12 мм.
Маркировка сварочных электродов и их расшифровка
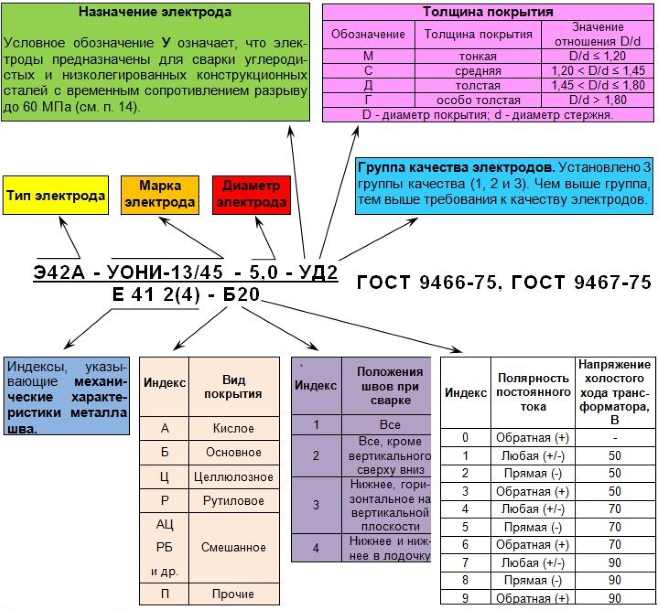
Чтобы разобраться какие электроды представлены перед вами следует изучить их маркировку. Каждая упаковка содержит информацию о 9 основных характеристиках согласно ГОСТ 9466-75.
Производители сварочных электродов
Ниже, представлена тройка лучших производителей сварочных, покрытых электродов России:
Не стоит забывать и про мировых лидеров, тройка лучших:
Сварочный ток
ГК МеталлЭнергоХолдинг предлагает самый полный ассортимент сварочных материалов. Продукция сертифицирована, качество соответствует ГOCТ 9466-75, ГОCT 9467-75, TУ 14-4-1859-2001, ТУ 1272-002-91558624-2011, TУ 1272-007-91558624-2014, ТУ 1272-008-91558624-2015, TУ 1272-118-00187240-201З.

Диаметр покрытых электродов
Сила сварочного тока прямо пропорциональна толщине заготовки. Допустимая нагрузка по току ограничена и зависит от диаметра электрода. Так как это важный параметр, его обязательно указывают при маркировке.
Обозначения рода и полярности сварочного тока
Род и полярность сварочного тока указывают буквенным индексом или обозначают с помощью более привычных и известных символов. Например, ~ / = (+) или AC, DC +(-).
Цифровое обозначение встречается не всегда. По российским стандартам принято указывать информацию о полярности постоянного тока и напряжении холостого хода или OCV.
Характеристики и свойства наплавляемого металла
С помощью нескольких индексов обозначается устойчивость наплавляемого металла к межкристаллической коррозии, жаростойкость, допустимая температура эксплуатации, количество мелкодисперсионного дельта феррита.
Особые индексы, указывающие на свойства наплавленного металла
Характеристики основного металла должны достигаться и в металле шва. Чтобы упростить выбор при маркировке электродов для сварки могут использовать группу цифровых индексов, передающих информацию о металле шва. Это его твердость, ударная вязкость, предел текучести, удлинение и прочность при растяжении, устойчивость к межкристаллитной коррозии, объем феррита, от которого зависит склонность к образованию горячих трещин, предельная рабочая температура.
Свои группы индексов есть для прутков для упрочняющей, восстановительной наплавки (ГОСТ 10051), высоколегированных нержавеющих сплавов (ГОСТ 10052) и углеродистых, теплостойких сталей (ГОСТ 9467).
Назначение
От типа сварочных расходников зависит глубина прогрева металла, быстрота розжига, стабильность электрической дуги.
Электроды должны обеспечивать:
В процессе сварочных работ электроды должны выделять минимальное количество токсичных газов.

Электроды для ручной дуговой сварки.
Виды и состав обмазки сварочных электродов
Обмазка — нанесенная на металлический стержень гомогенизированная масса из различных химических компонентов. Задача покрытия — обеспечение бесперебойного горения и придание определенных свойств сварному соединению. Его разновидности:
Состоит из оксидов марганца, железа и кремния. Предназначена для сваривания изделий из низкоуглеродистых сталей, преимущественно в горизонтальном положении.
Хорошо работает даже на ржавом металле. Образует стабильную дугу. Может использоваться при работе на переменном и постоянном токе.
К недостаткам относится токсичность, высокая текучесть металла шва, недостаточная чистота и повышенная концентрация водорода в сварочной ванне.
Состоит из фтористых соединений и карбонатов. Такие стержни применяются для дуговой сварки толстых заготовок и конструкций, работающих при высоких знакопеременных и динамических нагрузках, из высокоуглеродистых легированных сталей. Подходят для работы во всех пространственных положениях.
Образуют механически прочные, чистые от химических примесей швы, обладающие высокой пластичностью, ударной вязкостью и стойкостью к трещинообразованию.
Минусы стержней с основным покрытием: образование короткой нестабильной дуги, сложности с отделением окалины, трудности при хранении.
Основные компоненты — минерал рутил, ферромарганец, кремнезем, карбонат кальция или магния.
Подходит для сваривания строительных конструкций и изделий из низколегированных малоуглеродистых сталей в любых пространственных положениях.
Обеспечивает высокое качество шва, легкое отделение шлака и минимальное разбрызгивание металла.
Недостаток рутиловых электродов в высокой текучести, низкой химической чистоте шва, повышенной концентрацией водорода в сварочной ванне.
Имеет в составе обмазки натуральную целлюлозу, ферросплавы и органические смолы.
Обеспечивает хороший провар на постоянном токе. Сварка на переменном токе требует дополнительного оборудования.
Благодаря образованию небольшого количества плотного и вязкого шлака, односторонняя сварка целлюлозными электродами возможна в любом пространственном положении, в том числе в труднодоступных местах.
К недостаткам электродов с целлюлозным покрытием относится высокая концентрация водорода, понижающая пластичность сварного шва и большой расход, связанный с сильным разбрызгиванием металла.
Кроме того, существуют смешанные типы покрытий:
Таблица 2. Обозначение типов покрытий электродов.
За счет состава обмазки достигается стойкость к вибрациям или перепадам температур, устойчивость к силовым нагрузкам.
Типы электродов и обозначения покрытий
Электроды классифицируют по типу покрытия или обмазки. От его химического состава зависят особенности расплавления и капельного переноса металла, сварочные характеристики и назначение электрода, показатели качества наплавленного металла, допустимые позиции при сварке.
Маркировка типов плавящихся электродов по виду покрытия
Такое разнообразие покрытий есть у электродов для нелегированных сталей:
Назначение учитывают при маркировке по ГОСТ. Для этого используют буквенные индексы:
Правила хранения
По ГОСТ сварочные электроды должны храниться при температуре не ниже 15 °С и влажности, не превышающей 50%.
Нарушение условий хранения приводит к осыпанию обмазки, плохому прожиганию, залипанию стержней, получению некачественного шва.
Классификация по ГОСТ
Производство металлических электродов для ручной дуговой сварки сталей и наплавки регламентируется ГОСТ 9466-75. По межгосударственному стандарту электроды делятся на группы по различным параметрам.
По назначению
В зависимости от области применения стержни маркируются различными буквами:
По назначению электроды бывают плавкие, неплавкие и материалы для наплавки.
По виду тока
Сварка электродами может вестись на постоянном или переменном токе.
Преимущество постоянного тока заключается в экономии материалов за счет более качественного шва, высокой производительности работ и низкого уровня разбрызгивания. Недостаток — высокая стоимость оборудования.
Преимущество сварки на переменном токе — в доступной цене трансформаторов. Минус — в меньшей стабильности дуги и большем расходе материалов.
Толстый металл следует варить на токе прямой полярности, тогда как при работе с тонкими металлическими листами применяют ток обратной полярности, чтобы предотвратить прожигание материала.
По толщине покрытия
По данному параметру электроды делятся на четыре группы и маркируются:
Толщина покрытия электродов определяется как соотношение диаметра электрода (D) к диаметру стержня (d).
По пространственному расположению наплава
В зависимости от положения стыка свариваемых деталей стержни маркируются цифрами:
Также электроды разделяют по виду источника питания, полярности тока и другим параметрам.

Схема процесса сварки металлическим покрытым электродом.
Применение
В зависимости от области применения, изделия маркируются буквами У, Л, T, B, H.
Электроды для сварки и наплавки чугуна
Благодаря высокому содержанию углерода в чугуне этот металл обладает высокой твердостью, пористостью и хрупкостью, низкой ударной вязкостью и пластичностью.
Из-за наличия в структуре металла крупных вкраплений графита чугун плохо поддается свариванию и требует тщательного подбора присадок. Они должны обеспечивать минимальную толщину шва, хорошую смешиваемость металла шва с материалом заготовки, меньшую разницу в температурной усадке.
Марки электродов для сварки чугуна:
Подходят для заварки дефектов и повреждений корпусов насосов, коробок передач, деталей двигателей.
Чем руководствоваться при выборе электродов
Основные параметры для выбора электродов для сварки:
Осматривайте упаковку товара: она должна быть целой и без следов влаги.
Планируя сварочные работы, нужно помнить, что эффективность работы и качество сварного шва зависят от выбора электродов.
Марка
- МР-3;
- ОЗС-4;
- ОЗС-12;
- АНО-4;
- ЦЛ-11;
- ЦЧ-4;
- ЭА-395/9.
Электроды образцового качества выпускает один из ведущих российских производителей сварочной продукции — Магнитогорский электродный завод.
Пример маркировки
Маркировка электродов состоит из буквенных и цифровых символов, например:
Типы электродов с точки зрения метода сварки
Исходя из технологии сварки и особенности электродов, их делят на две основные группы.
Неплавящиеся вольфрамовые электроды применяют при TIG. Они вводят горящую дугу в сварное соединение, но не плавятся. Шов заполняют металлом проволоки, подающейся со стороны.
Плавящиеся электроды используют при ММА. Они расплавляются во время сварки и заполняют шов металлом.
Электроды для сварки углеродистых и низколегированных сталей
Особенность углеродистых и низколегированных сталей — низкая теплостойкость и низкое сопротивление разрыву, не более 500 МПа.
Для соединения изделий из таких сталей выбирают электроды с рутиловой, основной и смешенной обмазкой.
Марки: АНО-4, АНО-6, МР-3, МР-3С, ОЗС-6, УОНИ 13/45, УОНИ 13/55.
Маркировка покрытых плавящихся прутков
Требования к маркировке таких электродов диктует ГОСТ 9466. Она состоит из групп буквенных и цифровых индексов, каждая из которых содержит конкретную информацию.
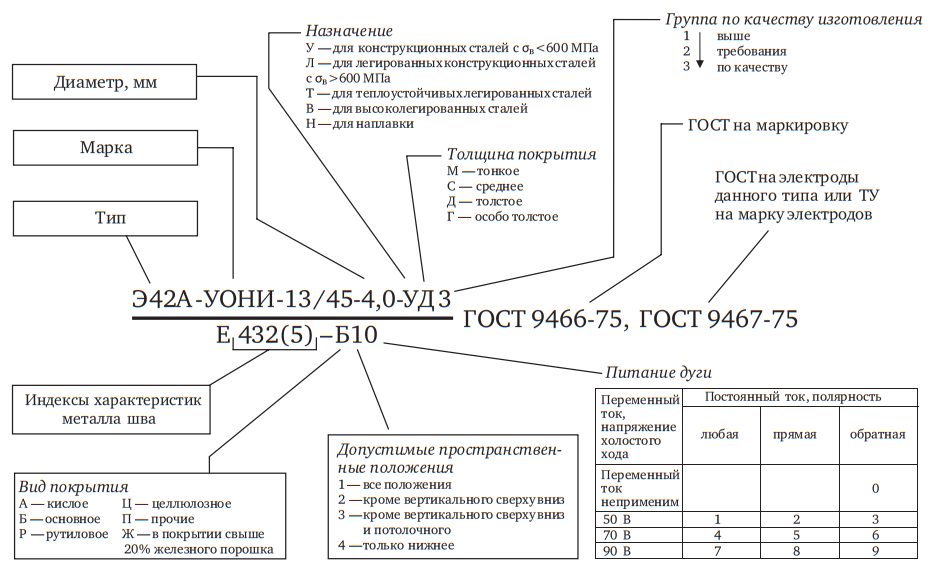
Электроды для нержавеющей стали
Нержавеющий металл высокопрочен, стоек к коррозии. Но он имеет один существенный недостаток, осложняющий работу с ним — это плохая свариваемость.
Для сваривания нержавейки используют специальное оборудование и расходники. Сварку нержавейки можно выполнять на постоянном токе обратной полярности или при переменном значении тока.

Сваривание труб из нержавеющей стали.
Сварка на постоянном токе
Постоянный ток обратной полярности применяют в основном для сварки тонкостенных изделий.
На упаковке расходных материалов для сварки указываются рекомендуемые значения силы тока.
В числе электродов:
Перед началом работ производители рекомендуют проводить прокалку стержней в течение часа при температуре 320-350 °С
Сварка на переменном токе
При использовании переменного тока применяются следующие марки электродов по нержавейке:
При сварке изделий из нержавейки применяют в основном постоянный ток, что делает востребованными стержни для постоянного тока.
Конструкция электрода
Сварочные электроды состоят из трех элементов:
Основой сварочного электрода является холоднотянутая проволока сечением от 0,3 до 12 мм.
Для изготовления стержней используется сталь трех категорий:
При сварке стержень плавится, заполняя сварную ванну расплавленным металлом. Одновременно плавится обмазка, покрывая тонким слоем расплавленный металл и создавая защитное газовое облако, перекрывающее доступ кислорода к области сварки.

Устройство сварочного электрода
Вопрос эксперту
Как определить качество электродов при покупке?
Приобретая электроды, учитывайте такие факторы, как:
Не стоит приобретать влажные электроды. Их, конечно, можно просушить, но качество при этом снизится.
Если вы не уверены в качестве электродов, откажитесь от их покупки во избежание любых рисков.
Виды сварочных электродов
Предприятия производят различные виды сварочных электродов.
Электроды для точечной сварки
Особенности технологии точечной сварки — в сохранении первоначальной формы соединяемых деталей и обеспечении необходимой степени электропроводимости.
Оборудование работает без традиционных сварочных электродов. Их роль выполняют специальные контакты в виде стержней из медных сплавов с плоской, сферической или заостренной рабочей поверхностью.
К недостаткам точечной сварки относится отсутствие герметичного шва.
Электроды для наплавки
Наплавка металла выполняется для восстановления или изменения параметров изделий, повышения износостойкости, механической и коррозийной прочности.
Суть наплавки заключается в плавлении сердечника под воздействием сварочной дуги.
Достичь эффективного результата можно только при правильном выборе расходных материалов и точном соблюдении технологии наплавки.
К наиболее эффективным электродам для наплавки относятся:
Материал наплавочных электродов должен точно соответствовать материалу наплавляемого изделия для предотвращения внутренних напряжений.
Плавящиеся электроды
Плавящиеся электроды используются для соединения между собой металлических деталей и конструкций.
Сердечник таких электродов плавится под действием электрической дуги, заполняя сварочную ванну металлическим расплавом и формируя сварной шов. Обмазка создает вокруг электрода газовую среду, предотвращая попадание в ванну посторонних примесей.
Качество сварного шва тем выше, чем ближе по составу материал стержня и свариваемой заготовки.
Неплавящиеся электроды
Неплавящиеся электроды — овальные удлиненные стержни, при производстве которых используют порошкообразные материалы — аморфный уголь или вольфрам, повышающие сцепление соединяемых деталей. Материал стержня не плавится, а работает как присадочная проволока, формируя четкие швы.
Неплавящиеся электроды можно применять для воздушно-дуговой резки толстого металла.
Пример расшифровки маркировки электродов для дуговой сварки
Маркировка расположена на задней стороне пачки. В качестве примера расшифровки можно взять электроды ОЗЛ-8.
Пространственные положения соединительных швов
● 1 — любые;
● 2 — все, за исключением вертикального;
● 3 — нижнее, вертикальное и горизонтальное;
● 4 — нижнее и угловое.
Размеры и вес, характеристики
К основным параметрам сварочных стержней относится диаметр стержня. Его выбор зависит от толщины обрабатываемых заготовок и параметров сварочного оборудования.
Таблица 1. Усредненные данные по соответствию диаметров, токов и толщины заготовок:
Чем толще свариваемый металл, тем больше должен быть диаметр электрода.
Производители выпускают стержни различной длины, от 150 до 450 мм. Длина электрода важна в ситуациях, когда нежелательно прерываться в процессе сварки. Например, при ремонте герметичных емкостей или трубопроводов, находящихся под давлением.
Виды и маркировка неплавящихся электродов
Неплавящиеся электроды для TIG производят из вольфрама. Они бывают чистыми или легированными оксидами редкоземельных элементов. От химического состава зависит область использования — род тока, на котором выполняют сварку, и свариваемые сплавы.
Буквенно-цифровая и цветовая маркировка сварочных электродов из вольфрама указывает на добавку и содержание оксида в %.
Расшифровка сварочных электродов
Для того чтобы правильно понять маркировку электродов, рассмотрим пример:
Е 431(3)- РЦ13
Каждая буква и цифра имеет свои характеристики, читая обозначения можно узнать об электроде полную информацию, а так же область его применения.
Расшифровка маркировки электродов производится следующим образом:
Э46 — это тип электрода, где Э обозначает электрод, а 46 – допустимая нагрузка сварного шва
ЛЭЗМР-3С – данное буквосочетание указывает марку электрода, здесь обычно зашифровано название завода производителя
D – указывает диаметр изделия, он может быть разным
УД – говорит о толщине покрытия изделия и области его применения, У- для углеродистой низколегированной стали, Д – плотное покрытие
Е 431(3) – это индекс электрода, указывает нам характеристики металла для сварки
РЦ – говорит о виде покрытия электрода, в данном случае речь идет о рутиловом и целлюлозном покрытии
13 – показывает положение электрода при сварке и рекомендуемый ток, 1- говорит о возможности сварки в любом положении, 3 – соответственно, указывает ток.
Специалисты сварщики знают все маркировочные буквы и цифры и с легкостью читают шифр на упаковке электродов, но у некоторых производителей есть свои особенности маркировки.
Толщина покрытия
Соотношение диаметра стержня (Д) к толщине покрытия (д) обозначается следующим образом:
● M — (коэфф.≤1,2);
● C — (1,2<коэфф.≤1,45);
● Д — (1,45<коэфф.≤1,8);
Электроды уони расшифровка
Для того что бы расшифровать электроды уони, необходимо знать некоторые их особенности. Эти изделия можно применять только для ручной дуговой сварки. Широко известны четыре типа электродов данного производителя.
Для сварки кованных изделий, в том числе и литых, применяют УОНИ 13-55. Полученные швы характеризуются высоким уровнем пластичности и вязкости. В состав входит никель и молибден.
Для высокоуглеродистых сталей применяют УОНИ 13-55. Швы не образуют трещин. В состав входит углерод, фосфор кремния, сера, марганец. Для конструкций с повышенным уровнем сложности рекомендуют применение УОНИ 13-55.
Подробнее про маркировку электродов для сварки.
Плавящееся покрытие
Помимо маркировки по ГОСТ 9466 используют и другие. Например, для прутков для нелегированных сталей это ГОСТ Р ИСО 2560. Цифровые индексы и условные обозначения берут из таблиц.
1 — индекс предела текучести, прочности и растяжения металла шва
2 — температура, при которой при ударе появляется трещина
3 — химический состав наплавляемого металла
Указывают символ основного легирующего элемента или элементов — Ni, Mn и Mo.
4 — тип обмазки
Условные обозначения соответствуют европейскому стандарту.
5 — род сварочного тока и эффективность переноса металла
6 — допустимые позиции при сварке
7 — содержание водорода в металле шва
Аналогичны стандарты с условными обозначениями и маркировками ест и для других электродов, например для высокопрочных (ГОСТ Р ИСО 18275), жаростойких и коррозиооностойких (ГОСТ Р ИСО 3581).
Индексы толщины обмазки
В российской маркировке указывают и толщину обмазки, обозначая её буквенными индексами М, С, Д и Г — тонкая, средняя, толстая и очень толстая. У европейских производителей введено отдельное обозначение только для электродов с толстым рутиловым покрытием RR. Их используют, когда нужно получить швы повышенной прочности.
Вид покрытия
● кислое, на основе оксида Fе, SI,Мn — A;
● основное, которое состоит из карбонатов и соединений F — Б;
● целлюлозное, на основе органических соединений — Ц;
● рутиловое, представляющее собой диоксид Тi — P;
● комбинированные — AP, PБ, PЦ.
Сушка и прокалка
Снизить содержание влаги в обмазке способна прокалка. Продолжительность и температура прокаливания указывается в инструкции, которой снабжается каждая заводская упаковка сварочных электродов.
Не следует выполнять прокалку стержней про запас, так как неиспользованные материалы придется прокаливать снова.
Процедуру прокалки электродов можно проводить не более трех раз.
Положения при сварке, их обозначения и расшифровка
Сварку выполняют в разных пространственных положениях. Из-за действия силы тяжести характер переноса и поведения расплавленного металла изменяется. Это нужно учитывать. Кроме того, от типа покрытия электрода зависят внешний вид шва и шлаковые характеристики. Именно поэтому некоторые типы электродов имеют ограничения в применении и подходят не для всех положений.
Есть несколько обозначений положений, принятых ГОСТ, ISO, НАКС, AWS. Например, для сварки листовых заготовок:
Из-за отсутствия единой системы обозначений и чтобы облегчить расшифровку маркировки электродов производители часто указывают допустимые положения в упрощенном виде — рисунком или цифрами.

В российском стандарте для классификации и маркировки электродов используют цифровые обозначения:
Электроды для сварки цветных металлов
Сварка цветных металлов отличается от сварки стали из-за существенных различий в показателях температуры плавления, теплопроводности, других технических характеристик.
Для каждого металла разработаны специальные расходные материалы.
Отличительная особенность металла в том, что на его поверхности имеется плотная и тугоплавкая оксидная пленка, препятствующая формированию сварного шва.
Предотвратить образование непроваров способны графитовые электроды МПГ-6 или стержни с обмазкой, имеющие в составе покрытия щелочноземельные металлы, хлористые и фтористые соединения, способствующие удалению оксидной пленки и обеспечивающие стабильное горение дуги.
К таким электродам относятся:
Сварку следует выполнять на постоянном токе обратной полярности.
Особенности никеля, как и сплавов с ним, в значительной чувствительности к примесям и склонности к трещинообразованию. Для получения качественного результата следует использовать электроды высокой чистоты.
К ним относятся:
Для сварки определенных сплавов следует использовать предназначенные для этого марки электродов.
Металл обладает высокой электро- и теплопроводностью, повышенной текучестью расплава, активным взаимодействием с кислородом и водородом, что может провоцировать образование трещин в процессе сварки.
Избежать этих проблем поможет тщательная зачистка свариваемых элементов и прокаливание электродов.
Наиболее подходящие марки электродов для работы с медью и сплавами: Комсомолец-100, ОМЗ-2, ОМЗ-3, ОМЗ-4.
Для работы со сталями высокой и повышенной прочности маркировка составляется следующим образом:
● название изделия;
● последующие цифры указывают на предел прочности;
● код A означает, что сплав соединительного шва обладает улучшенными механическими характеристиками.
У изделий, применяемых для работы с жаропрочными и высоколегированными сплавами, маркировочный код выглядит следующим образом:
● содержание С в сотых долях процента;
● содержание хим.компонентов в процентах.
Если содержание вещества не превышает 1,5%, то его не указывают
Таблица. Обозначение металлов.