

Качество сварочных швов повышается, если плавящийся электрод покрыть медьсодержащими материалами (электродам заземления посвящена отдельная публикация). Технология, в основе которой заложен гальванический процесс, позволяет получить прочное покрытие сварочной проволоки медью.
- Область применения, назначение
- Видео
- Популярные марки
- Характеристики
- Отличительные особенности, достоинства и недостатки
- Предъявляемые требования
- Сертификация, ГОСТ
- Рекомендации по использованию
- Сортамент
- Форма выпуска, расфасовка, упаковка
- Производители
- Где купить
- Применение
- Обозначение, расшифровка, характеристики
- Виды
- По виду поверхности
- По химическому составу
- По количеству легирующих элементов
- Для разных материалов
- Советы по выбору
- Обозначения и маркировки
- Полезное видео
- СВ08А
- Wester FW08100
- СВ09Г2С
- L-56
- K-600
- NR-208 (NR-208-XP)
- QE 770-377
- G-70M
- СВ-10Х16Н25М6АФ
- Разновидности проволоки
- Сварочная проволока с флюсом
- Сварочная проволока для нержавейки
- Алюминиевая сварочная проволока
- Маркировка
- Диаметр проволоки
- Заключение
Область применения, назначение
Омедненная проволока применяется для сварки низкоуглеродистых и низколегированных сталей. Изготавливается она из аналогичных же материалов. Способность легко деформироваться и получать требуемые типоразмеры — отличительные свойства этих металлов. Протяжкой (волочением) из катаных заготовок производится калиброванный по диаметру материал.
Основным назначением, после покрытия медью, является использование его в работе сварочных полуавтоматов в качестве присадочной проволоки. Так как этот расходный материал не содержит компонентов для защиты сварочного шва, сварка производится в углекислом газе или смеси углекислого газа с аргоном. Поэтому омедненная проволока является популярным вариантом материала для аргонодуговой сварки.
Видео
Отечественная омедненная сварочная проволока должна соответствовать ГОСТ 2246-70. Пример обозначения по этому документу: проволока 1,2 СВ08Г2С-О ГОСТ 2246-70, где знак «О» говорит о покрытии поверхности медью.
Присадочные материалы, поставляемые зарубежными производителями должна соответствовать стандарту AWS (американское общество сварки). Пример: ER70S-6, соответствует СВ08Г2С-О.
Популярные марки
Наибольшее распространение на отечественном рынке получили следующие типы и марки омедненных сварочных проволок: низкоуглеродистые Св-08-О; Св-08А-О и низколегированные Св-08Г2С-О; Св-08ГА-О; Св-08ГС-О; Св-08ХМ-О.
Справка. Марка проволоки ПАНЧ-11 (для чугуна) обеспечивает получение качественного результата при работе с материалом, плохо поддающимся сварке.
Различные зарубежные фирмы поставляют омедненную проволоку под обозначением ER70S-6.

Омедненная сварочная проволока для сварки под флюсом DEKA EM 12 (аналог Св08ГА-О) 4,0 мм. (25 кг). Фото DEKA
Характеристики
Химический состав омедненной сварочной проволоки Св-08Г2С-О следующий:
Механические характеристики шва зависят от защитного газа, который применялся при сварке. Предел прочности в защитной среде из углекислого газа — 540 МПа, в смеси газов 80% Аргона и 20% углекислого — 550 МПа.
Для проволоки Св-08Г2С-О, применяемой в качестве присадочного материала, важен показатель коэффициента наплавки. Чем он выше, тем больше вариантов параметров применения присадочного материала в сварочных технологиях.
Отличительные особенности, достоинства и недостатки
Омедненная стальная сварочная проволока проявляет свои лучшие качества при использовании на полуавтоматах взамен непокрытой. Медь, обладая хорошей проводимостью, значительно улучшает токоподвод в зону сварки. Это стабилизирует горение дуги, расплавленные капли расходного материала имеют одинаковый размер по всей длине сварного шва. Разбрызгивание металла практически не происходит, тем самым снижается расход сварочной проволоки.
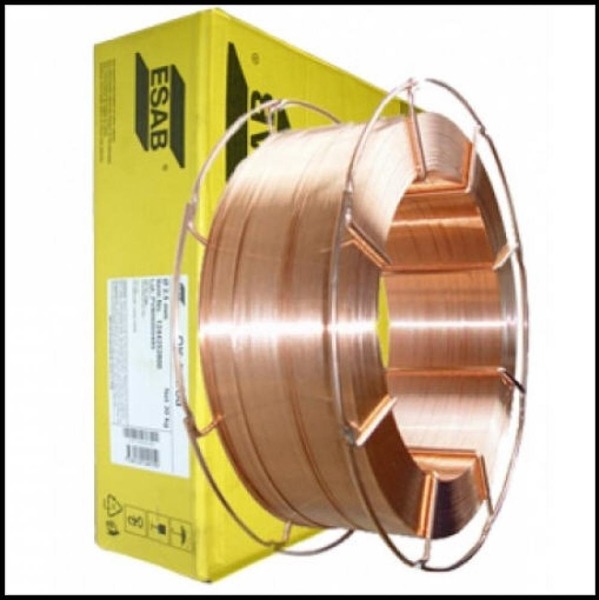
ESAB OK Autrod 12.64 — сплошная омедненная проволока, легированная 1,7%Mn, применяется для полуавтоматической сварки углеродистых и низколегированных сталей. Фото Сварочные Технологии
В полуавтоматах подача проволоки в зону сварки происходит через специальный наконечник. Обычная непокрытая проволока вместе с остатками технологической смазки на ее поверхности быстро изнашивает внутренний диаметр наконечника. Покрытая медью проволока значительно облегчает скольжение. Тем самым срок службы оборудования до проведения профилактических работ увеличивается. Равномерность подачи в рабочую зону дуги у омедненной проволоки значительно выше.
Покрытая медью проволока обладает большей стойкостью к коррозии, чем непокрытая, несмотря на мелкие трещины и поры в слое меди. Она дольше хранится, однако требования к влажности и температуре помещения должны соблюдаться.
Отсутствие дополнительного сопротивления подвода сварочного тока (для покрытой медью проволоки), позволяют сократить время обеспечения стабильного горения дуги от начала производства работ (касание проволокой свариваемых заготовок).
Справка. Обширным спектром отличительных характеристик обладают титановые проволоки, в частности наиболее «чистая» марка материалов ВТ1-00Св.
Наличие меди, особенно ее повышенное количество, может приводить к образованию трещин в сварочном шве и снижению значения ударной вязкости. В авиационной промышленности, например, где велика доля особо ответственных сварочных соединений, использование омедненной проволоки допускается только с разрешения главных технических специалистов. Общее содержание меди ограничивается ГОСТ 2246-70. Оно не должно превышать 0,25%. Это достигается при толщине слоя покрытия до 6 мкм.
Предъявляемые требования
На поверхности не должно быть никаких дефектов. Единственное, что допускается — это риски от волочения проволоки при ее изготовлении. При этом количество рисок ограничивается 5% от общей поверхности.

Сварочная омедненная проволока Fubag. Фото 220Вольт
Жесткие требования предъявляются к намотке. Рядность и плотность намотки в катушках является важным условием равномерной ее подачи при выполнении сварочных работ.
Сертификация, ГОСТ
Качество продаваемой на рынке омедненной сварочной проволоки должно подтверждаться наличием сертификата соответствия. Сертификат подтверждает наличие у товара свойств, обозначенных в технической документации, например, в ГОСТ 2246-70.
Рекомендации по использованию
Наличие у омедненной проволоки свойства быстрого повторного восстановления сварочной дуги, делают предпочтительным ее использование в механизированных способах сварки — полуавтоматической и автоматической (роботизированной).
Сортамент
На выбор режима сварки влияет типоразмер сварочной проволоки. Диаметры, наиболее часто используемые при проведении работ: 0,8 мм; 1,0 мм; 1,2 мм; 1,6 мм; 2,0 мм. В некоторых отраслях машиностроения применяются присадочные материалы до 6,0 мм.

Проволока сварочная стальная омедненная (1 кг; диаметр 0.8 мм) Elitech. Фото ВсеИнструменты.ру
Форма выпуска, расфасовка, упаковка
Применяется омедненная сварочная проволока в основном в кассетах и бухтах. Так проволока диаметра 0,8 мм выпускается в бухтах (вес 16 кг) и кассетах (вес 5 кг). Требования к упаковочным материалам прописаны ГОСТ 2246-70.
Производители
Шведская фирма ESAB в ассортименте выпускаемых расходных сварочных материалов имеет в наличии линейку типоразмеров омедненной проволоки: легированная OK Autrod 12.64; OK Autrod 12.51 и прочие. Отличается жесткими требованиями к геометрии и прочности медного покрытия. Медная стружка не скапливается в подающем наконечнике.
Справка. Возникновению полированной проволоки сварщики обязаны шведскому предприятию.
Китайские производители Прима, DEKA и Golden Bridge выпускают омедненную проволоку, соответствующую жестким требованиям европейских норм. Однако по сравнению с западными фирмами, их товар относится к экономически выгодному для широкого применения покупателями, поэтому сварщики приобретают и другие типы продукции, например, нержавеющая, алюминиевая и флюсовая (порошковая).
Где купить
Сварочные проволоки различных видов предлагает достаточно широкий перечень компаний. Некоторые производители и поставщики представлены в отдельном разделе нашего сайта. Специалисты предприятий предлагают также и омедненные присадочные материалы.

Проволока флюсовая сварочная STURM! WW1001F. Фото 220Вольт
Сварочные работы производятся с любыми материалами — это могут быть чугуны, стали или цветные металлы. Технологии позволяют выполнять эти работы на производительных автоматах и полуавтоматах. Обеспечивают функциональность этого оборудования расходные материалы в виде проволоки.
- Применение
- Обозначение, расшифровка, характеристики
- Виды
- Марки
- Где купить
Применение
Основным назначением является использование расходного материала на полуавтоматах в атмосфере защитного газа. В тех случаях, когда применяется самозащитная проволока, сварка производится без газа.
Проволока применяется как наплавочный материал, если требуется изменить геометрию поверхности детали или придать дополнительные свойства (поверхностная твердость, стойкость к коррозии и другие).

Проволока сварочная алюминиевая ER4043 (1.6 мм; катушка 6 кг) ELKRAFT 93614. Фото ВсеИнструменты.ру
Некоторые виды служат заготовками для электродов (о заземляющих электродах подробно здесь). Наиболее часто используется низкоуглеродистая проволока.
Обозначение, расшифровка, характеристики
Сварочные проволоки обозначаются на основании нормативных документов. Такими документами являются ГОСТы и ТУ.
- Позиционирование стальной сварочной (наплавочной) проволоки выполняется как указывает ГОСТ 2246-70. Пример маркировки сплошной диаметром 1,6 мм, из материала 01Х19Н9, из которой можно получить электроды, электрошлаковый переплав применяется в технологии изготовления, поверхность покрыта медью — проволока 1,6 Св-01Х19Н9-Ш-Э-О ГОСТ 2246-70.
- Маркировка порошковых проволок выполняется по ГОСТ 26271-84. Пример наименования порошковой, марки ПП-АН1, диаметром 2,5 мм, газозащитной, предел текучести шва 54, по химическому содержанию категории В, 3 – с ударной вязкостью не ниже 35 Дж/см2, сваривается в самых разнообразных пространственных положениях — проволока ПП-АН1 2,5 ПГ 54-В3У ГОСТ 26271-84.
- Наплавка выполняется порошковыми проволоками, которые отвечают требованиям ГОСТ 26101-84. Пример обозначения такой проволоки марки ПП-Нп-18Х1Г1М, конструктивно выполненной в виде двухслойной трубки, самозащитной, диаметром 2,0 мм, 1 класса — ПП-Нп-18Х1Г1М-Д-С-2,0-1 ГОСТ 26101-84.

Сварочная проволока СВ-01Х19Н9
- Расходный материал для алюминиевых сплавов должен отвечать ГОСТ 7871-75. Пример названия проволоки прессованной из алюминиевого сплава СвАМц, с нагартованной поверхностью, диаметром 3,0 мм, поставляемой в бухтах — проволока П.СвАМц.Н 3,00хБТ ГОСТ 7871-75.
- Чугунная присадка: сплошная марок ПАНЧ-11, ПАНЧ-12, МН-25 или порошковая ППСВ-7, ПП-АН4-5 должна вписываться в требования конструкторско-технических документов на изделие. Другой нормативной документацией могут быть технические условия, например, на проволоку ПАНЧ-11 ТУ 48-21-593-85.
- Проволока на основе титановых материалов изготавливается по ГОСТ 27265-87. Пример для проволоки диаметра 2,0 мм из титанового сплава марки ОТ4-1св — проволока ОТ4-1св ГОСТ 27265-87. Популярной маркой является титановая проволока ВТ1-00Cв.
- Присадка на медной основе производится по ГОСТ 16130-90. Пример медной проволоки, твердой, диаметром 1,0 мм, в мотках, из сплава МНЖ5-1 — проволока сварочная ДКРХТ 1,0 БТ МНЖ5-1 ГОСТ 16130-90.
Виды
Систематизация проволок производится по таким параметрам, как выполняемые задачи, вид структуры, покрытие поверхности, химический состав.
Помимо работы в стандартных условиях, где применяется проволока общего назначения, производится проволока для сварки в специальных условиях.
Это может быть сварка с принудительным формированием сварочного шва, сварка под водой, сварка арматуры с помощью ванной технологии и подобные не тривиальные способы. Здесь проволока отличается химическим составом, покрытием и другими конструктивными особенностями.
По механическому строению различают следующие структуры проволоки.
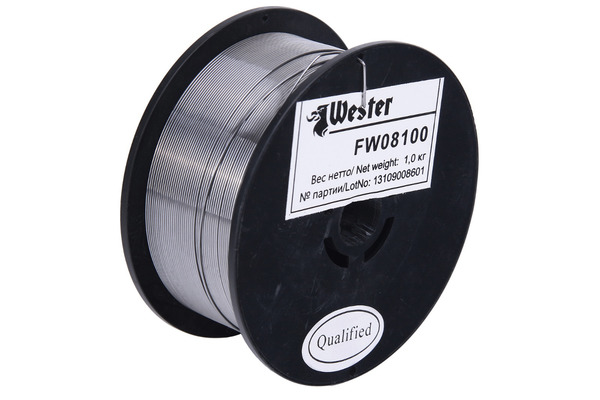
Проволока порошковая (флюсовая) сварочная WESTER FW08100. Фото 220Вольт
По виду поверхности
Качество сварки полуавтоматом зависит от состояния поверхности проволоки. Покрытая медью, она значительно увеличивает стабильность сварочной дуги. Это создается улучшением подвода тока к зоне сварки по причине хороших электротехнических характеристик меди, а также уменьшением сопротивлению подачи проволоки через отверстие подающего наконечника.
Преимуществом непокрытой «черной» проволоки является более дешевая экономическая составляющая. Непокрытая проволока может выпускаться с полированной поверхностью. Этот вид приближается по характеристикам к проволоке с омедненной поверхностью.
По химическому составу
Химический состав сварочной проволоки должен соответствовать составу свариваемых материалов. Этим требованием объясняется многообразие видов проволоки по химическому составу — от проволоки из обычной малоуглеродистой стали до легированной с большим количеством элементов.

Легированная сварочная проволока ДЕКА ER70S-6 0,8 мм. евро-кассета, 5 кг. Фото Сварочные Технологии
По количеству легирующих элементов
Свойства проволоки напрямую зависят от количества входящих в нее легирующих элементов. Различают следующие виды легированной сварочной проволоки:
- низколегированная (до 2,5% содержание элементов);
- среднелегированная (от 2,5% до 10%);
- высоколегированная (свыше 10%).

Порошковая легированная сварочная проволока Барс в кассете. Фото Сварочные Технологии
Применение легированного присадочного материала делает возможность сохранить, а в некоторых случаях улучшить, такие уникальные свойства основного материала, как коррозионная стойкость, жаростойкость, жаропрочность и другие.
Для разных материалов
Кроме стальной существует проволока для сварки чугуна и сплавов цветных металлов (алюминия, меди, титана и других). Это дает возможность применять полуавтоматическую сварку для разных материалов. Для получения качественного шва требуется учитывать особенности материалов при настройке параметров сварки.
Нержавеющая сварочная проволока в расплавленном состоянии обладает повышенной жидкотекучестью. Это сильно затрудняет сварку в вертикальном и потолочном положениях. Высокая скорость плавления нержавейки требует от сварщика наличия квалификации при формировании шва.
Исправление литейного брака чугуна (раковины, трещины) производится с помощью сварки. Текучесть чугуна является препятствием при заваривании сквозных трещин. Высокая температура сварочной дуги при длительном воздействии приводит к изменению структуры, что делает чугун в месте сварки хрупким и склонным к появлению трещин. Полуавтоматическая сварка нагревает ограниченную по площади поверхность. Шов формируется отдельными последовательными точками. Тем самым минимизируется влияние обозначенных выше свойств на качество сварки.
Сварочный процесс цветных металлов сопровождается появлением тугоплавких окисных пленок. Это предъявляет высокие требования к защитному газу — обычно это аргон с высокой степенью очистки. Высокая теплопроводность требует наличия на полуавтоматах импульсного режима сварки для уменьшения риска прожига свариваемых материалов, особенно тонколистовых.
Выбор диаметра проволоки напрямую связан с толщинами свариваемых материалов. Чем меньше толщина, тем меньше диаметр. Соответственно этому правилу варьируется параметр величины сварочного тока. Рекомендуемые размеры диаметра:

Проволока алюминиевая сварочная STARWELD Al-Mg5 1 мм. Фото 220Вольт
- с током 200-350 А — диаметры 1,0 мм, 1,2 мм;
- с током 400-500 А — диаметры 1,2 мм, 1,6 мм.
Многообразие количества видов проволоки (только стальной существует около 80 наименований) всегда позволят подобрать лучший вариант для сварки. Наиболее часто применяются следующие марки.

Катушка сварочной проволоки ПАНЧ-11 диаметром 0,8 мм. Фото Партал
- Св-06Х19Н9Т – применяется для сварки нержавеющих сталей. Также может применяться в качестве наплавки и заготовок для изготовления электродов. Пониженное содержание углерода повышает пластичность сварочного шва. Большое количество хрома позволяет использовать в качестве присадки для материалов, используемых в нефтяной, пищевой и химической промышленности.
- ПАНЧ-11 – используется в полуавтоматической сварке чугунных изделий. Устранение трещин, раковин и других подобных дефектов – основное назначение этого присадочного материала. Причем делается это без нагрева заготовки и при отсутствии защитного газа. Сварочный шов без проблем поддается обработке, не возникает критических внутренних напряжений, поэтому деталь не поддается короблению.
Советы по выбору
https://youtube.com/watch?v=N9zKcVkOX_k%3Ffeature%3Doembed
Продажей сварочной проволоки занимаются многие компании, среди которых присутствуют производители и поставщики. Ассортимент разнится, некоторые предприятия предоставляют полный перечень расходных материалов, другие — реализуют определенные типы или марки. В любом случае каждый покупатель имеет возможность приобрести нужную продукцию по оптимальным ценам.
Стальная проволока занимает внушительную нишу в перечне материалов, используемых в промышленности и в быту. Сварочная, как один из видов, обладает свойствами эффективного применения в сварочных технологиях.
Материал из стали в виде проволоки нашел себе применение в сварке на автоматах и полуавтоматах. Для сплошной проволоки сварка производится в атмосфере защитного газа (!материалы для аргонодуговой сварки очень востребованы). В случаях когда применение баллона с газом затруднительно, расходный материал изготавливается в виде стальной порошковой проволоки. Трубчатая проволока, заполняется внутри специальным порошком (флюсом). В составе флюса имеются компоненты, защищающие сварной шов от внешней среды.
Стальная сварочная проволока служит заготовкой для производства штучных электродов. Используется в качестве присадки для наплавки поверхностей с целью придания им необходимых механических (износоустойчивость, коррозионная стойкость и других) свойств.
Обозначения и маркировки
Сплошная проволока для сварки или наплавки маркируется согласно ГОСТ 2246-70. В обозначение входит типоразмер, способ применения, химический состав, сведения о технологии изготовления, указывается возможность изготовления электродов, а также принадлежность к проволоке с омедненной поверхностью.
Маркировка порошковой стальной проволоки базируется на ГОСТ 26271-84. Обозначение сварочной и наплавочной проволоки имеют различия.
В обозначение сварочной порошковой проволоки не оговаривается подробный химический состав, оговаривается только содержание углерода, фосфора и серы. Указывается типоразмер, принадлежность проволоки к порошковому виду, механические характеристики (предел текучести, ударная вязкость), допустимые пространственные положения при проведении сварочных работ. В обозначении определяется вид защиты шва — самозащитная или газозащитная.
Стальная сварочная проволока подразделяется на следующие группы:
- низкоуглеродистая;
- легированная;
- высоколегированная.
Низкоуглеродистая и легированная проволоки выпускаются с омедненной поверхностью. Покрытие медью увеличивает коррозионную стойкость. Стабильность сварочной дуги повышается за счет снижения трения при подаче через отверстие наконечника и улучшения токоподводящих характеристик свойственных для меди.
Развитие технологии волочения проволоки позволяет получить ее с идеально чистой поверхностью. Отсюда возникло название стальной сварочной проволоки — полированная. По своим характеристикам она близка к омедненной, создает более стабильную дугу, чем стальная с обычной поверхностью. Некоторые высоколегированные проволоки (в основном молибденсодержащие) плохо покрываются медью. Такие продукты выполняются с полированной поверхностью.
Полезное видео
Номенклатура стальных сварочных проволок состоит из около 80 наименований. Среди низкоуглеродистых распространены СВ08; СВ08А; СВ08АА. Помимо применения в качестве присадочных материалов на полуавтоматах, она применяется для изготовления электродов. Популярные марки электродов МР-3, УОНИ 13/15, АНО-21 и другие изготавливаются на ее основе.
Легированные и высоколегированные проволоки СВ08Г2С (аналогом является ER70S-6), СВ06Х19Н9ТА, СВ01Х19Н9, СВ10Х16Н25М6АФ, СВ06Х15Н60М15 и другие делают сварочный шов устойчивым к коррозии, жаропрочным, жаростойким, то есть позволяют сохранить свойства основного материала.
Справка. Сварочная проволока ПАНЧ-11 используется для работы с изделиями из чугуна и востребована у мастеров.
Порошковые стальные сварочные проволоки WESTER FW08100, NR-208-XP, G70 делают возможным выполнять сварку без защитной газовой атмосферы, любой пространственной ориентировке, включая потолочное и вертикальное.
СВ08А
Данная марка применяется для автоматической сварки углеродистых сталей под флюсом с пределом текучести 235-285 МПа, а также для производства электродов с повышенной вязкостью и пластичностью шва, предназначенных для сваривания низколегированной и низкоуглеродистой стали.
Маркировка имеет следующие обозначения:
- СВ — сварочная;
- 08 — содержание углерода, в процентах;
- А — повышенная чистота химического состава металла по содержанию фосфора и серы.
- марганец (Mn) — 0,35-0,60 %;
- кремний (Si) — не более 0,30 %;
- медь (Cu) — не более 0,25 %;
- никель (Ni) — не более 0,25 %.
Проволока диаметром от 0,8 до 7 мм. поставляется в мотках и катушках.
К присадочному материалу предъявляется несколько требований, главным является соответствие состава проволоки составу металла, который подвергается сварке. Температура плавления проволоки должна практически равняться температуре свариваемого металла. Процесс плавления должен происходить равномерно. Поверхность должна быть чистой и не окисленной.
Wester FW08100
Флюсовая (порошковая) применяется для сварки в любом пространственном положении низкоуглеродистых и низколегированных сталей в среде защитного газа и без него.
Качество проволоки соответствует стандарту AWS HTE71T-1.

Проволока сварочная Wester FW08100. Фото 220Вольт
Проволока поставляется в катушках диаметром 100 мм. и весом 1 кг., которая имеет влагонепроницаемую вакуумную упаковка.
Страна производства — Китай.
СВ09Г2С
Стальная порошковая проволока для сварки низколегированных сталей.
- Удельный вес — 7,85 г/куб.см.
- Температура критических точек — 625 градусов Цельсия.
- Свариваемость материала — не имеет ограничений.
- Флокеночувствительность — отсутствует.
- Склонность к отпускной хрупкости — отсутствует.
- Температура ковки — 1250 градусов Цельсия.
- Обрабатываемость резанием — 520 МПа.
- Предел текучести — 225 МПа.
Низкоуглеродистая проволока используется для производства электродов.
- СВ — сварочная проволока;
- 08 — содержание углерода, в процентах.
- марганец (Mn) — 0,35-0,60 %;
- хром (Cr) — не более 0,15 %;
- никель (Ni) — не более 0,30 %.
L-56
Низкоуглеродистая омедненная (важно знать об отличиях от медной) сварочная проволока сплошного сечения с высоким уровнем легирования марганцем и кремнием.
Основное применение сварка корневого прохода стыков магистральных трубопроводов методом STT II с нормативным пределом прочности до 588 Н/мм2 включительно. Используется при повышенных требованиях к легирующему составу металла шва.
- углерод (C) — 0,06-0,15 %;
- марганец (Mn) — 1,40-1,85 %;
- кремний (Si) — 0,80-1,15 %;
- медь (Cu) — 0,50 %.

Механические свойства наплавленного металла:
- предел текучести — 400 МПа;
- предел прочности — 485 МПа;
- удар ISO-V (J): при температуре +20 — 110, -20 — 70.
- позволяет осуществлять сварку загрязненных и покрытых коррозией деталей;
- обеспечивает минимальное разбрызгивание металла;
- обеспечивает хорошую растекаемость металла;
- отличный внешний вид соединения.
Проволока поставляется в пластиковых катушках по 5 кг. и на каркасах — 20 кг.
K-600
Сварочная стальная проволока сплошного сечения применяется в автоматических комплексах CRC-Evans, оборудованных головками P-600, которые используются для стыковки секций магистральных труб значительного диаметра и при монтаже металлоконструкций повышенной сложности.
Проволока используется для корневых, облицовочных и заполняющих проходов сварного шва при стыковке секций трубопроводов из сталей, имеющих нормативный предел прочности до 588 МПа.

Сварка осуществляется в среде защитного газа во всех пространственных положениях. Рекомендуется использовать следующие составы:
- для корневого прохода — 75 % Ar и 25 % CO2;
- горячего — 100 % CO2;
- облицовочного и заполняющего — 85 % Ar и 15 % CO2.
- марганец (Mn) — 1,63 %;
- кремний (Si) — 0,93 %;
Производитель — Voestalpine Boehler Welding.
NR-208 (NR-208-XP)
Порошковая проволока Lincoln Electric Innershield NR-208 (встречается также название Pipeliner NR-208-XP) используется для полуавтоматической сварки без применения защитных газов горячего, заполняющего и облицовочного проходов стыков магистральных трубопроводов с нормативными пределом прочности до К60 включительно. Также применяется во сферах, в которых предъявляются высокие требования к прочности сварных швов, в частности при возведении металлургических комплексов, гидротехнических объектов, крупногабаритных резервуаров в помещениях и на открытом воздухе.
- марганец (Mn) — 0,93 %;
- кремний (Si) — 0,20 %;
- никель (Ni) — 0,89 %;
- алюминий (Al) — 1,00.

- предел текучести — 462 МПа;
- предел прочности — 572 МПа;
- удар ISO-V (J): -29°C (61).
Технические преимущества, особенности:
- проволока является оптимальным вариантом присадочных вариантов для создания швов с точным химическим составом, высокой ударной вязкостью и прочностью;
- поверхность соединений отличается аккуратностью, гладкостью, плотностью;
- высокий коэффициент наплавки;
- минимальный уровень разбрызгивания;
- минимум шлаковых корок.
Проволока выпускается в катушках весом 6,35 кг. и в ведрах — 25,4 кг.
QE 770-377
Порошковая/флюсовая проволока предназначена для полуавтоматических сварочных аппаратов MIG/MAG. Имеет особое строение и выполнена в виде полого цилиндра, внутри которого находится специальный порошок, который предотвращает попадание воздуха на металл, формирует и легирует шов. Сварка производится без использования газа.

Сварочная проволока QE 770-377. Фото 220Вольт
- относительное удлинение — 30 %;
- предел текучести — 450 МПа;
- временное сопротивление разрыву — 550 МПа.
Проволока выпускается в катушках весом 5 кг.
G-70M
Порошковая газозащитная проволока, предназначена для полуавтоматической сварки однопроходных и многопроходных швов стыков трубопроводов из труб класса до Х70 API 5L. Отличается большой производительностью, высоким значением ударной вязкости при низких температурах. Рекомендуется для сварки нефте- и газопроводов и других объектов топливно-энергетического комплекса (ТЭК)
Сварка трубопроводов из высокопрочных сталей осуществляется во всех положениях.

- углерод (C) — не более 0,18 %;
- марганец (Mn) — 1,75 %;
- кремний (Si) — не более 0,90 %;
- никель (Ni) — не более 0,50 %;
Проволока поставляется в катушках 4,5 и 11 кг., имеющих герметичную упаковку и коробку.
Разновидностями данных материалов являются марки G-70M-E и G-70M-H.
СВ-10Х16Н25М6АФ
Проволока применяется для полуавтоматической и автоматической сварки ответственных конструкций из низколегированных и легированных сталей в закаленном состоянии без последующей термообработки, а также аустенитных сталей и их сочетаний с низколегированными и легированными сталями.
Основными областями применения является металлургия, химическая отрасль, нефтедобывающее оборудование и судостроение. Также используется в качестве присадки и для изготовления электродов.

- жFe) — основа;
- кSi) — не более
- в0,7-1, 1 %;
- азот (N) — 0,07-0.11 %;
- сS) — не более 0, 015 %;
- фP) — не более
Механические свойства: диаметр проволоки, мм. — временное сопротивление разрыву, МПа
- 0,8-1,5 — 882-1323;
- 1,6 — 882-1274;
- 2,0 — 784-1176;
- более 2,0 — 686-1029.
Проволока изготавливается в диаметре от 1,2 до 5,0 мм., поставляется в катушках и мотках.
При большом разнообразии стальных сварочных проволок, к каждой из них предъявляются одинаковые требования.
Механические характеристики должны обеспечить протяжку проволоки через полуавтомат без разрывов. Присадочный материал шва должен соответствовать по прочностным и другим механическим свойствам основному материалу.

Проволока низкоуглеродистая сварочная омедненная ER70S-6 (1 мм; 15 кг) ELKRAFT. Фото ВсеИнструменты.ру
Химический состав присадочных материалов подбирается к конкретным видам свариваемых металлов. Он должен им соответствовать, а также учитывать потери отдельных элементов при разных методах сварки.
Сварочная проволока должна быть изготовлена с высокой степенью точности в плане предельных отклонений размеров диаметра, погрешностей формы и других подобных показателей. Расходный материал должен иметь минимальное количество примесей. Состояние поверхности должно соответствовать требованиям нормативной документации, так как непосредственно оказывает влияние на качество сварного шва, получаемого с помощью полуавтоматов.
В основе любой стальной сварочной проволоки находится малоуглеродистая сталь. Пластические свойства этой стали позволяют обеспечить процесс волочения для получения диаметров проволоки до 0,3 мм. Содержание углерода до 0,12% ее отличительная особенность.
Достоинство проволоки в разнообразии свойств, которыми она может обладать. Легирующие элементы своим количеством и процентным содержанием позволяют применять ее для сварки различных по назначению металлов.
Пожалуй, основной недостаток заключается в трудности правильно подобрать присадочный материал для сварки не сильно распространенных легированных сталей. Несмотря на разнообразие количества сварочных проволок, редко удается найти полное соответствие по химическому составу. Здесь требуется большой опыт и практика.
При сварке на полуавтоматах диаметр сварочной проволоки необходимо подбирать в зависимости от толщин свариваемых заготовок. Величина скорости подачи проволоки должна определяться параметрами сварки, которые устанавливаются на аппарате. Нормальный процесс обеспечивается правильно выбранной полярностью. В основном сварка происходит на обратной полярности, когда горелка подключена к плюсовой клемме, а корпус аппарата к минусовой. Некоторые виды проволоки, например порошковая стальная, используются на прямой полярности.
Компании, имеющие отношение к сварочным материалам, обязательно выпускают номенклатуру стальной сварочной проволоки. Среди них присутствуют лучшие представители по производству изделий сварочных технологий:
- «ESAB» — шведский концерн, предлагающий широчайший сортамент нержавеющих, омедненных, алюминиевых и прочих типов проволоки;
- «ПРИМА» — китайский производитель, предлагающих широкий спектр материалов, среди которых особенно выделяется стальная проволока ER70S-6;
- «ОЛИВЕР» — предприятия из Республике Беларусь, продукция которого пользуется спросом во многих странах;
- «LINCOLN» — американский бренд, имеющий не так много официальных дилеров в России и странах СНГ;
- «HYNDAI» — мировой лидер на рынке изготовления сварочных материалов;
- «DEKA» — компания из Китая, продукция которой пользуется спросом из оптимального соотношения «цена-качество».
Справка. Производством титановых проволок занимаются в основном российские предприятия, предлагающие наиболее востребованные марки, например, ВТ1-00Св.
Сварочные проволоки различных видов реализуются напрямую производителями и через поставщиков. Некоторые заводы-изготовители и торговые компании представлены в разделе «Где купить сварочную проволоку».
Сталь уже давно и неизменно пользуется огромной популярностью практически во всех сферах промышленности. Связано это с отличными показателями по прочности и износостойкости, которые показывает этот материал. Единственная сложность, возникающая при работе со сталью — создание достаточно крепких сварных соединений. Но и эта проблема вполне решаема благодаря использованию омедненной сварочной проволоки. Она идеально подходит для сварки низкоуглеродистых и низколегированных сталей. В основе проволоки такие же материалы, только на поверхности расположено специальное покрытие из медного сплава.
Омедненная проволока: основные преимущества
Любая катушка омедненной проволоки смотрится в разы эстетичнее, нежели простая проволока с технологической смазкой. Но ценят ее профессионалы совсем не за это. Среди достоинств этого расходного материала выделяют:
Низкий уровень контактного сопротивления, из которого следуют и хорошие токопроводящие свойства. По этому показателю изделие с покрытием из меди превосходит стандартную проволоку практически в 100 раз. Благодаря улучшенному токоподводу стабильнее горит дуга, что упрощает рабочий процесс.
Низкий уровень разбрызгивания металла. Прежде всего, это приводит к заметной экономии материала. Использование омедненной проволоки может быть на 40% экономически выгоднее, чем применение обычной. К тому же околошовная зона и рабочие части горелки остаются более чистыми, шов получается ровным без наплывов и излишков.
Равномерная беспрерывная подача. Поверхность омедненной проволоки более гладкая. Поэтому она лучше проходит через канал и наконечник горелки. Такое неприятное явление, как прихватывание проволоки в наконечнике полностью исключено, что положительно влияет на срок его эксплуатации. Помимо этого на омедненной проволоке отсутствует технологическая смазка, которая также нередко вредит основным составным деталям горелки.
Отсутствие вредных для шва примесей. В процессе сварки омедненной проволокой водород в сварочную зону не поступает, благодаря чему снижается риск такого явления как пористость и подверженность коррозии.
Улучшенные характеристики получаемого сварочного шва. Повышается сопротивляемость к разрыву и воздействию ударных нагрузок, снижается восприимчивость к перепадам температуры, заметно уменьшается количество дефектов.
Применение омедненной проволоки по стали
Чаще всего данный вид проволоки применяется для соединения деталей из низколегированных и низкоуглеродистых сталей. При этом процесс сварки проходит в среде защитного газа аргона или же под флюсом. Омедненные материалы применяются в судостроительстве и машиностроении, при производстве сосудов, которые в дальнейшем будут находиться под давлением, а также небольших элементов иных конструкций.
Купить омедненную проволоку по отличной цене вы можете на Сварщик бай. Мы предлагаем СВ-08Г2С-О и ER70S-6 на максимально выгодных условиях. Доставляем заказы по всей Беларуси. Обращайтесь!
В современном мире нет ни одного промышленного предприятия, которое бы в своей производственной деятельности не использовало электродуговую сварку. Благодаря этому фактору отечественный рынок полуавтоматических аппаратов постоянно растёт и активно развивается.
Сегодня он представлен широким рядом технических средств, специфических приспособлений и расходных материалов, самым востребованным из которых является сварочная проволока для полуавтоматов. Этот важный компонент по своим характеристикам должен максимально соответствовать свойствам металла, из которого изготовлены соединяемые детали. Поэтому было разработано большое количество присадочных изделий, наиболее подходящих под определённый вид работ.
- Разновидности проволоки
- Маркировка
- Диаметр проволоки
- Популярные марки
- Заключение
Разновидности проволоки
Сварочная проволока — это незаменимый элемент для успешного проведения рабочих операций в различных отраслях промышленности и коммунального хозяйства. С её помощью осуществляется соединение нескольких металлических сегментов в цельную конструкцию.
К особенностям этого присадочного материала относятся простота использования и отменное качество выполняемых работ. Грамотный выбор проволоки способствует не только повышению надёжности сварного шва, но и значительному увеличению производительности.
Проволока для полуавтомата, как правило, поставляется в бухтах, мотках и катушках. Масса первого вида упаковки иногда достигает 1,3 тонны. Вес второго типа тары может варьироваться от 15 до 120 килограмм. Показатели массы третьей формы упаковки находятся в диапазоне от 5 до 18 килограмм.
Зачастую проволока помещается в коробки или полиэтиленовые пакеты. В том случае, если продукция не имеет упаковки, то перед применением проволока подвергается высушиванию при температуре 200°C.

Данная проволока представляет собой полый объект, изготовленный из металла, свободное пространство которого заполнено порошком и флюсом. Эти материалы позволяют защитить шов от воздействия кислорода и вредных веществ, образующихся в процессе сварки.
Немаловажным фактором здесь также выступает и обеспечение безопасности органов дыхания специалиста, выполняющего технологические работы.
Использование в сварочной проволоке специальных добавок облегчает поджиг дуги и способствует уменьшению разбрызгивания металла, что самым благоприятным образом сказывается на формировании качественного шва. Горение дуги осуществляется во флюсовой среде, которая позволяет защитить зону свариваемого участка от негативного воздействия окружающей среды.
Для работ с использованием порошковой проволоки не требуется тяжёлых газовых баллонов, с которыми связаны многие хлопоты: хранение, заправка и возможная утечка.

Омедненная проволока — это изделие, предназначенное для работы с углеродистыми и низко углеродистыми сталями. Она покрыта специальным медным составом и используется для сваривания объектов в среде защитных газов.
Данная проволока позволяет выполнять прочное и качественное соединение изделий, которое отличается аккуратным и ровным швом.
Эта продукция эффективно применяется в таких сферах, как:
- Строительное производство;
- Автомобильная промышленность;
- Самолёто- и судостроение.
Она обладает высокими показателями наплавки и незаменима при выполнении следующих процедур:
- Формирования валика на сварочном шве;
- Наполнения промежутка посередине краёв соединяемой конструкции.
Проволока характеризуется стабильным химическим составом, хорошими прочностными показателями и низкой себестоимостью.

Такой тип проволоки применяется в качестве присадочного компонента для проведения ручной и полуавтоматической сварки. Изделия бывают следующих типов:
- Высоколегированные — в своём составе содержат большое количество присадок;
- Низколегированные — имеют малый объём добавок;
- Углеродистые — включают в себя более 0,2% углеродистых элементов.
Благодаря тому, что одной из функций проволоки является восстановление легирующих соединений в металле, она отличается высоким уровнем пластичности и выносливости к деформациям, а также обладает отменной стойкостью к образованию коррозии.
Проволока используется в основном для соединения массивных деталей и труб, обладающих большим диаметром. Она позволяет создавать качественные герметичные швы и способна работать в нескольких положениях.
Сварочная проволока с флюсом

Проволока с флюсом обладает высокой степенью плавления, позволяя успешно проводить сварочные операции с тугоплавкими материалами. Соединение деталей осуществляется без разбрызгивания частиц металла, а корка, образовавшаяся в процессе сварки способна надёжно защитить дугу и материал от воздействия внешней среды. Благодаря этим факторам создаётся ровный и плотный шов, отличающийся однородностью и высокой прочностью. А шлаковые корки, сформировавшиеся на нём, очень легко удаляются.
Высокий уровень производительности при наплавке и отсутствие металлических брызг — это те важные факторы, благодаря которым так популярен данный материал. Этот вид проволоки безвреден для здоровья человека, его можно приобрести в большинстве строительных магазинов, и он имеет довольно низкую цену.
Сварочная проволока для нержавейки

Этот вид сварочного материала предназначен для соединения деталей, изготовленных из нержавеющей стали. Он позволяет защитить зону шва от образования коррозии и помогают ему в этом такие компоненты, как углерод, марганец, фосфор, азот и хром.
Изготавливается проволока по технологии вытяжки стали. В зависимости от характера обработки она может быть:
- Твёрдой;
- Мягкой;
- Термической.
Рекомендуется использовать проволоку по структурным характеристикам, идентичную соединяемым деталям, так как в этом случае прочность шва будет наивысшей. Стоимость изделия сегодня весьма существенна и в среднем составляет около 15 долларов за килограмм.
При проведении работ необходимо максимально точно настроить в полуавтомате такие параметры, как напряжение и импульсную подачу материала, что позволит значительно сэкономить ресурсы. Нержавеющая сварочная проволока широко применяется в автомобилестроении, пищевой промышленности и при изготовлении медицинских приборов.
Алюминиевая сварочная проволока
Этот тип проволоки предназначен для сварки алюминия и его сплавов. Изделие обладает неплохой прочностью, отличной коррозионной стойкостью и хорошей степенью пластичности. Она изготавливается из алюминия в сочетании с такими компонентами, как марганец, кремний и магний.
Сварочные мероприятия с применением проволоки проводятся в среде защитных газов (аргона, гелия) аргонно-дуговым аппаратом. Важным фактором при проведении работ является своевременное использование алюминиевого материала, так как после вскрытия упаковки проволока подвержена быстрому окислению. А это ухудшает качество материала и негативным образом сказывается на качестве сварочных операций.
Особенно внимательно следует подходить к выполнению работ на участках с повышенной влажностью. Используется алюминиевая проволока в пищевой отрасли, лёгкой промышленности, судостроении и нефтедобывающей сфере.
Маркировка
Основные требования, регламентирующие все вопросы производства проволоки для сварочных работ, представлены ГОСТом 2246-70. Сегодня изготавливается порядка 80 разновидностей этого вида изделий. И для того, чтобы понять, что собой представляет тот или иной тип продукции, ему присваивается определённая маркировка, помогающая разобраться в составе товара и его характеристиках. В качестве наглядного примера может послужить популярная сварочная проволока св08г2с.

Её расшифровка представлена следующими значениями:
- Сочетание литер «св» указывает на то, что данное изделие относится к сварочной проволоке;
- Комбинация цифр «08» говорит о количестве углерода (в сотых долях), содержащегося в изделии;
- Литера «г» подчёркивает наличие марганца в составе проволоки;
- Цифра «2» — это объём марганца в элементе;
- Литера «с» говорит о наличии в проволоке кремния, но если после буквенного обозначения нет никакой цифры, то это значит, что в изделии его содержится менее 1%, но более 0,5%.
По маркировке, изложенной выше, можно сказать, что представленное изделие является легированной низкоуглеродистой проволокой, в составе которой присутствуют такие присадки, как кремний и марганец.
Диаметр проволоки
Проволока для полуавтоматических устройств бывает следующих диаметров:
- 0,6 мм;
- 0,8 мм;
- 1,0 мм;
- 1,2 мм;
- 1,6 мм.
Такие размерные показатели позволяют полностью удовлетворить потребности профессиональных сварщиков. Для узкоспециализированных целей прекрасно подойдут изделия с диаметром от 3,0 до 6,0 миллиметра.
Необходимый размер проволоки подбирается в соответствии с характеристиками сварочного тока и толщиной соединяемых элементов.
В качестве критериев подбора также выступают:
- Химический состав материала;
- Величина площади наплавки;
- Количество проходов для формирования шва.
Следует отметить, что при выборе проволоки важно обращать внимание на такие показатели металла, как ударная вязкость и сопротивление разрыву.
Наиболее востребованными марками сварочной проволоки, представленными на отечественном рынке, являются:
- Св-08ГСМТ. Этот тип изделия относится к медным материалам и применяется он в сварных операциях с использованием автоматов и полуавтоматов. Проволока хорошо работает с углеродистыми металлами и сплавами, которые содержат низкий процент легирующих компонентов. Она отличается высоким уровнем сопротивления к растягивающим нагрузкам. Данный параметр находится в диапазоне 1000-1300 МПа. Эта марка проволоки широко используется для соединения тонкостенных деталей, работающих под большим давлением. Сварка осуществляется в среде защитных газов (аргона и углекислоты);
- Св-06Х19Н9Т. Данная марка проволоки предназначена для работ с нержавеющей сталью в среде защитных газов. Благодаря содержанию таких элементов, как хром, марганец и никель, она обладает хорошей стойкостью к коррозии. Используется при производстве изделий пищевой промышленности;
- ПП2ДС. Это представитель порошковой проволоки. Данная марка позволяет осуществлять операции при сильном ветре, чего не может себе позволить сварка в среде защитных газов. Проволока предназначена для соединения деталей из стали (углеродистой и низколегированной), чугуна и цветных металлов. Используется в судостроении и нефтяной промышленности;
- OK Autrod 19.40. Эта проволока от зарубежного производителя ESAB. Она используется для работ с прокатом из алюминиевых бронз и для наплавки антикоррозионных слоёв на металлические детали. Её предел текучести составляет 175 Мпа, а прочность достигает 400 МПа. Сварочные операции производятся в чистом аргоне. Данное изделие применяется в химической промышленности и автомобилестроении.
Заключение
Для облегчения процесса сварки и увеличения эффективности операций при соединении тугоплавких металлов и сплавов широко используются современные присадочные материалы. Одним из самых востребованных на сегодня является сварочная проволока для полуавтоматов. Она позволяет эффективно проводить все работы при помощи инвертора, не используя при этом хрупкие электроды.
Автоматизированная сварка с использованием присадочной проволоки способствует созданию гибкого, прочного и надёжного шва. Для достижения наилучшего результата необходимо подобрать такой вид присадки, который смог бы максимально точно соответствовать составу свариваемого металла. При возникновении затруднений в решении этих вопросов потребуется обратиться за помощью к профессионалам, которые сумеют составить список необходимых рекомендаций.