
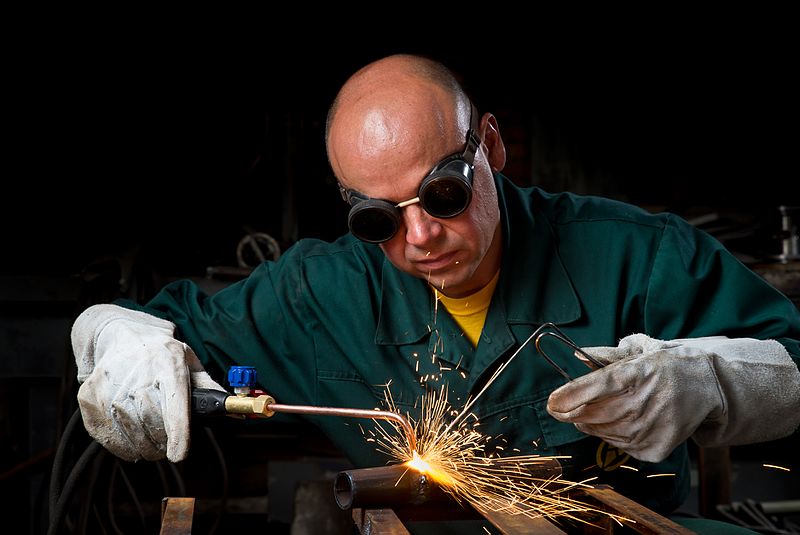
Что это такое? Газовая сварка металлов, впрочем, как и другие технологии плавления, позволяют производить соединение различных конструкций. В зависимости от обрабатываемого материала следует выбирать наиболее подходящий способ работы с ним.
В чем особенности? Во время сварки используются высокие температуры, под действием которых изделие нагревается и расплавляется до мягкого состояния. Данная технология часто используется для сваривания изделий из чугуна, черных металлов, углеродистой стали.
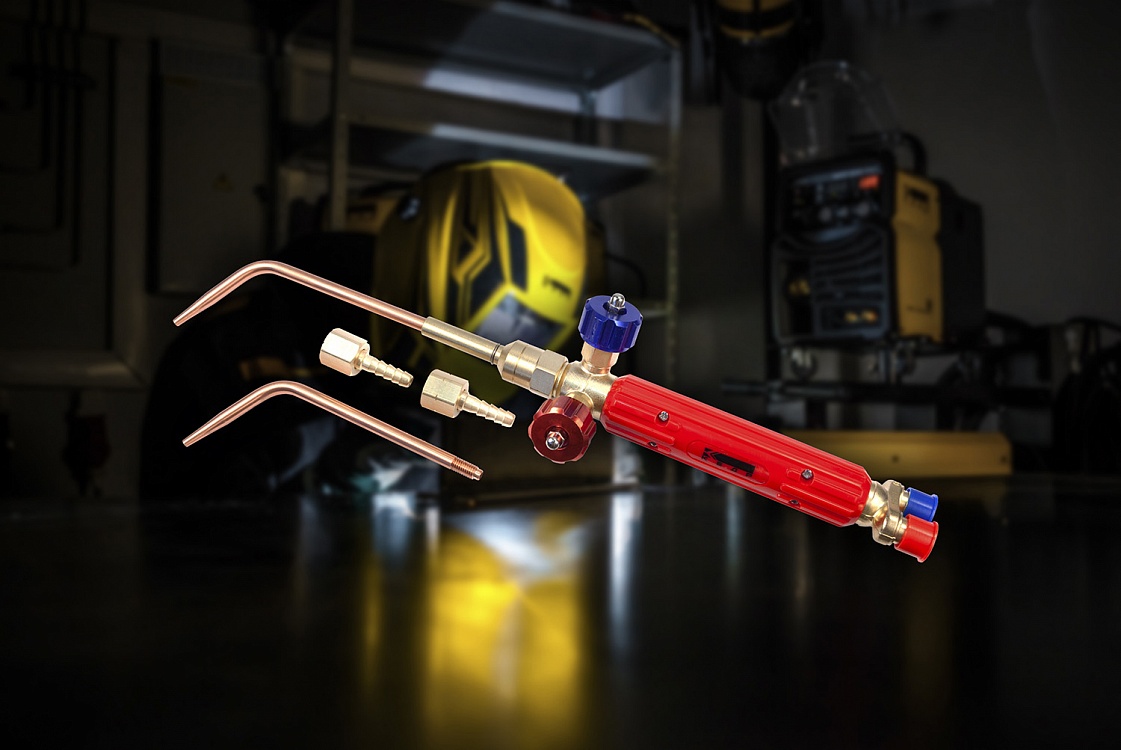
Газовая горелка – это незаменимый инструмент для выполнения разных видов газопламенной обработки изделий из металла. В частности, с её помощью можно осуществить газокислородную сварку и нагрев деталей. Это достигается при помощи смешения горючего газа с кислородом, благодаря чему формируется устойчивое высокотемпературное пламя. Газовые сварочные горелки используются в основном в промышленной отрасли, но могут быть использованы и в небольших мастерских. Прежде чем выбрать газовую горелку, оптимальную для вашего вида работ, нужно разобраться в особенностях конструкций.
Для газосварки могут использоваться следующие газы:
Чистота газа, наличие в нем примесей напрямую виляют на качество сварки и газорезки металлов.
- Летучий водород
- Пиролизный газ
- Керосин
- Коксовый угольный газ
- Горючий кислород
- Ацетилен
- Природный газ
- Техника безопасности
- Достоинства и недостатки газосварки
- Практическое применение газовой сварки
- Оборудование для газовой сварки
- Важные нюансы
- Классификация сварочных горелок
- Различия по применяемому газу
- Газовые горелки
- Мощностные характеристики
- Безинжекторные горелки
- Горелки для полуавтомата (MIG/MAG)
- Для аргонодуговой сварки (TIG)
- Суть газовой сварки
- Разбираемся в устройстве
- Виды пламени в процессе газовой сварки металлов
- Виды пламени и газов в газосварке
- Сварочные горелки КЕДР
- Что предлагает ГК «Кедр»
- Газовые резаки
- Принцип работы сварочной горелки
- Технология и способы ведения газовой сварки
- Сквозной валик
- Газовая сварка ванночками
- Многослойная газовая сварка
- Нормативы газовой сварки металлов
- Техника и технология газовой сварки
- Зачем нужна сварочная горелка
- Преимущества и недостатки газовой сварки металлов
- Правила использования горелок для сварки
- Область применения газосварки
- Технология и способы газовой сварки металлов
- Какой газ подходит для сварки
- Другие газы
- Рекомендации
Летучий водород
Бесцветный газ, не имеющий запаха. Его масса в 14,5 раз меньше атмосферного воздуха. Производится путем пропуска через воду электрического тока, вызывающего распад молекул на составные элементы – водород и кислород. Их соединение в переделенной пропорции образует взрывоопасную смесь. Промышленный водород в баллонах должен соответствовать ГОСТ 3022-80. При соединении с кислородом и поджоге он горит ровным синим огнем с размытыми очертаниями, из-за этой особенности подачу данного газа сложно регулировать при выполнении сварных работ.
Пиролизный газ
Образуется в процессе переработки нефти при температуре от 720 до 740 градусов по Цельсию. Полученный газ закачивается в баллоны при давлении 1,9 МПа. Показатели горения у него вполне сопоставимы с ацетиленом. В промышленных работах используется нечасто, поскольку вызывает коррозию металлических элементов сварочного аппарата. По завершении работ наконечник грелки приходится тщательно очищать от нагара.
Керосин
Жидкость без цвета с резким запахом, получаемая при переработке нефтепродуктов. При положительной температуре интенсивно испаряется, образуя легковоспламеняющийся газ. Во избежание взрыва, сварка с использованием керосинового газа требует неукоснительного соблюдения правил пожарной безопасности. Сфера применения данного газа – сварка цветных металлов. Нормативные требования к выполнению работ с его использованием установлены ТУ 38.71-58-10-90.
Коксовый угольный газ
Бесцветный газ с резким сероводородным запахом. Образуется при переработке угля в кокс. Включает в себя пропан, метан, водород и другие примеси. Для выполнения сварочных работ газ должен быть очищен от посторонних химических соединений, смол, серы.
Горючий кислород
Используется для поддержания стабильного режима горения газа. Подается вместе с основным горючим веществом в смеситель, из которого полученная смесь поступает в горелку.
Ацетилен
Более легкий, чем воздух, газ, который используется для выполнения газосварки чаще других. Не имеет цвета, отличается резким чесночным запахом из-за содержания в составе сероводорода, фосфористого водорода, аммиака. При попадании паров организм человека происходит отравление, сопровождаемое рвотой и головокружением.
Природный газ
Для сварки к чистому газу добавляются водород, метан, оксид углерода и иные примеси. Обычно применяется для газосварки легких сплавов.
Техника безопасности
Выполнение газосварочных работ сопряжено с риском получения ожогов, отравления. Во избежание несчастных случаев необходимо неукоснительно соблюдать правила техники безопасности, которые учитывают все особенности подобных работ.
Для предотвращения поражения электрическим током используются:
Категорически запрещается выполнение сварных работ во время дождя, снега, в условиях высокой влажности. Для снижения воздействия яркого света на глаза применяется маска, имеющая чувствительный светофильтр.
Особое внимание необходимо уделять предотвращению опасности взрыва и пожара. Для этого необходимо:
От отравления продуктами горения помогут защититься специальные маски, похожие на обычный противогаз.
Достоинства и недостатки газосварки
Газосварка обладает множеством достоинств:
Есть у этого способа соединения металлов и недостатки:
Практическое применение газовой сварки
Проще было бы сказать о том, где не применяется газовая сварка. Это универсальный метод и область его применения ограничена только соображениями рентабельности. Есть место, где эту разновидность сварки можно считать незаменимой – это кузовной ремонт и прочие места, где варят очень тонкую листовую сталь.
Традиционно этому виду сварки отдают предпочтение при:
С её помощью можно легко устранять дефекты чугунного, латунного и бронзового литья. Для этого применяют газовую сварку с чугунными, латунными и бронзовыми прутками. Она используется для наплавки твёрдых сплавов. Простота метода обусловила его широкое применение при ремонтных работах, в сельском хозяйстве и строительно-монтажных работах.
Оборудование для газовой сварки
Специалисту, работающему с газосваркой, необходимо хорошо разбираться в технологии, к основам которой относятся не только знание практических приемов выполнения работ, но и номенклатура металлов, пригодных для соединения этим способом, параметры различного сварочного оборудования, технические правила и нормативы.
Для газосварки потребуется специальное оборудование, а именно:
В совокупности перечисленные устройства называют газосварочным постом. Он может быть как стационарным, так и передвижным.
Для защиты сварщика от ожогов, горячих газов, вредных паров используется специальное снаряжение. Стандартный комплект включает в себя маску, краги, одежду. Маска защищает глаза и дыхательные органы рабочего, краги предохраняют руки от искр и случайного контакта с раскаленным металлом и горячими частями горелки. Одежда изготавливается из огнеупорных материалов, но при этом она не должна стеснять движений.
Важные нюансы
Работа с газом требует высокой квалификации сварщика, знание и соблюдение правил безопасности. В применении газовых горелок есть множество нюансов, приведём самые важные из них:
1. Для начала работы первым пускается горючий газ и только потом кислород. Чтобы погасить горелку, наоборот: сначала перекрывается кислород, а затем горючий газ.
2. Газовые горелки бывают 2-тактными и 4-тактными. В первом случае для активации необходимо нажать и удерживать клавишу пуска. Отпускаете – работа прекращается. Принцип работы 4-тактной горелки другой: короткое нажатие кнопки включает подачу газа и активирует процесс сварки, при повторном коротком нажатии газ перестаёт поступать.
3. Диаметр проволоки в полуавтоматической горелке должен точно соответствовать диаметру её направляющей внутри сопла.
Классификация сварочных горелок
Правильно подобранная горелка для сварки позволяет максимально эффективно выполнять сварку металлов, обеспечивает комфорт и безопасность рабочего. Чтобы купить инструмент чётко под свои нужды, необходимо знать его классификацию и конструктивные особенности. Внешняя простота этих изделий обманчива; если копнуть глубже, то у неподготовленного человека может закружиться голова от разнообразия их видов:
Различия по применяемому газу
В сварочном процессе могут применяться три разных типа газовой смеси. Для каждого из них требуется своя горелка:
1. Для ацетиленовой сварки. Основное применение – сварка, пайка и подогрев металлов. Температура пламени – около 3200 °С. Можно варить чёрные металлы небольшой толщины. Работа с высококачественной легированной сталью тоже возможна, но качество будет низким.
2. Пропано-кислородные. Из-за низкой температуры горения пропана (2000-2100 °C) варить ими чёрный металл затруднительно, но возможно, если толщина материала до 3 мм и неважно качество соединения. Такие горелки лучше подходят для пайки с использованием высокотемпературного припоя.
3. Для газовоздушной пропановой сварки. Это горелки инжекторного типа для работы с пропан-бутановой смесью. Варить и паять ими не получится. Основное предназначение – нагрев неметаллических и металлических материалов. Например, при укладке кровли или нагрев труб для их последующего сгибания. Они делятся на однопламенные и многопламенные (с несколькими соплами).
Кроме этого для каждого типа сварки (полуавтомат или ручная подача присадочного прутка, MIG/MAG или TIG, газовая сварка) требуется устройство определённой конструкции. Поэтому, прежде чем отправиться за покупкой, полезно ознакомиться с классификацией оборудования.
Газовые горелки
Горелки для газовой сварки по принципу работы бывают инжекторными и безинжекторными (диффузионными), а также отличаются по применяемому газу и по мощности.
Мощностные характеристики
Возможности газовой горелки и область её применения во многом зависят от её мощности. Этот показатель регулирует ГОСТ 1077-79, согласно которому оборудование делится на 4 типа:
Безинжекторные горелки
Диффузионные модели предельно просто устроены. Кислород и горючий газ подаются в смесительную камеру с одинаковым давлением по отдельным каналам. Перед входом в смеситель потоки разделяются на несколько тонких струй. Это создаёт дополнительные завихрения и способствует лучшему смешиванию. Получившаяся смесь устремляется далее и выходит из наконечника.
Безинжекторные горелки имеют свои плюсы: можно отдельно регулировать подачу каждого из компонентов, точно изменяя температуру пламени на выходе, для работы не требуется высокое давление. К минусам можно отнести неполное сгорание газа и небольшой КПД, риск попадания пламени внутрь форсунки с последующим взрывом держателя.
В инжекторных моделях можно регулировать лишь давление кислорода. Он подаётся в смесительную камеру с большой скоростью мимо отверстий для поступления горючего газа. При этом создаётся разряженная зона низкого давления, под действием которой горючий газ устремляется в смеситель вслед за кислородом. А дальше по наконечнику смесь выходит наружу. Благодаря этому компоненты перемешиваются тщательно, а горение проходит с более высокой температурой. Пламя вырывается из форсунки с большей скоростью, что предотвращает его попадание внутрь. Недостаток заключается в неравномерном горении, из-за того, что невозможно точно отрегулировать соотношение компонентов.
Горелки для полуавтомата (MIG/MAG)
Процесс сварки типа MIG/MAG осуществляется плавким электродом в среде защитного газа. Горелка состоит из трёх основных элементов: рабочая часть – гусак, кабель и контактный разъём, который служит для подключения к сварочному аппарату. По рукаву в рабочую часть подаётся проволока, газ и электрический ток. Гусак выполнен в форме пистолета с кнопкой активации.
При выборе горелки для полуавтоматической сварки следует учитывать ряд факторов: силу тока, длину рукава, тип охлаждения, эргономику и удобство в обслуживании.
С первым параметром всё предельно понятно, важно лишь знать, на какой максимальный ток рассчитан Ваш сварочный аппарат, и выбрать оборудование в соответствии с этим показателем.
Длину рукава подбирают исходя из собственных предпочтений и задач. Кто-то считает, что чрезмерно длинный шлейф способствует энергопотерям, отдавая предпочтение коротким. Другим же наоборот важен запас длины для большей мобильности.
Тип охлаждения бывает воздушный и жидкостный. Первый подходит для сварки небольшими токами (до 250 А). С более мощными сварочными аппаратами предпочтительней жидкостное охлаждение.
Эргономику каждый выбирает под себя. Важно, чтобы инструмент удобно лежал в руке и был хорошо сбалансирован.
Основная нагрузка приходится на рабочий край горелки. Для удобства обслуживания наконечник с соплом и диффузором делают съёмными. Это даёт возможность работать с проволокой разной толщины, облегчает их чистку или замену.
Для аргонодуговой сварки (TIG)
Аргоновая сварка также проходит в среде защитного газа, но используется тугоплавкий электрод, а формирование шва происходит за счёт присадочного материала. Здесь не требуется устройство для подачи электрода, он закреплён неподвижно в центре форсунки. Факторы, на которые стоит обратить внимание при выборе, здесь такие же, как в случае с полуавтоматом. Кроме этого, существуют вентильные TIG-горелки, позволяющие контролировать подачу газа. Удобно, если горелка для аргонодуговой сварки оснащена триггером, с помощью которого можно активировать подачу газа в необходимый момент.
Суть газовой сварки
Во время газосварки происходит нагрев газового пламени до высоких температур, в результате кромки соединяемых заготовок и присадочный материал (электроды) расплавляются. Металл, находящийся после расплавления в жидком состоянии, образует так называемую сварочную ванну, в которой под воздействием пламени и газовой среды воздух вытесняется наружу. По окончании сварки металл остывает и твердеет, в зоне воздействия газа формируется сварной шов. Так выглядит процесс в общих чертах.
Для газосварки используют смесь того или иного газа с чистым кислородом, который выполняет функцию окислителя. Наиболее высокие температуры обеспечивает ацетилен, образующийся при смешивании карбида кальция с водой – от 3 200 до 3 400 градусов по Цельсию. Чуть более низкую предельную температуру – до 2 800 градусов по Цельсию – обеспечивает пропан.
Иногда для сварки применяют иной газ, а именно:
У всех газов в этом перечне температура максимального нагрева значительно ниже, чем у пропана и ацетилена, поэтому они используются только для выполнения каких-либо специфических работ.
Разбираемся в устройстве
Сварочные горелки для каждого из типов сварки могут иметь присущие только им конструктивные особенности. Но в целом их устройство идентично: сама горелка (гусак), рукав (шлейф) и контактный элемент.
Инструмент для газовой сварки максимально просто устроен. С тыльной стороны рукоятки два штуцера, к которым подключаются шланги. Подача газов регулируется вентилями. Внутри есть смесительная камера. К рукоятке посредством накидной гайки крепится наконечник. И завершает конструкцию мундштук, через который выходит пламя.
Горелка для сварочного полуавтомата отличается тем, что кроме газа, в неё по шлейфу подаётся ещё и ток, а также сварочная проволока. В мощных устройствах есть каналы для жидкостного охлаждения.
Виды пламени в процессе газовой сварки металлов
Пламя газовой горелки может регулироваться по подаче газов, и путем изменения соотношения между ними добиваются разных химических свойств огня. Выделяются три вида пламени горелки: нормальное (восстановительное), окислительное и с повышенным содержанием ацетилена, называемое также науглероживающим. Нормальное пламя получается соединением кислорода с горючим газом в одинаковых пропорциях. Оно считается универсальным и применяется в большинстве случаев, а соединение деталей из сплавов с содержанием олова, прежде всего бронзы, производится только таким образом.
Окислительное пламя характеризуется повышенным содержанием кислорода: его доля в смеси доходит до 60 %. Оно подходит для сварки латуни, но для большинства металлов нежелательно, поскольку из-за окисления металла в нем образуются поры и каверны, а сам шов получается хрупким. Такое пламя по внешнему виду отличается более резким контуром и меньшей яркостью ядра. Его преимуществом является возможность получить более высокую температуру: чтобы нивелировать негативные последствия окислительного пламени, применяются присадки с раскислителями — марганцем и кремнием.
Если же в смеси для газовой сварки металлов больше доля ацетилена, то его излишки распадаются на водород и углерод, и последний насыщает обрабатываемый сплав. Отличительной чертой такого пламени является наличие зеленого цвета. Науглероживающее пламя используется при сварке чугунных и алюминиевых заготовок.
Виды пламени и газов в газосварке
Интенсивность разогрева краев металла определяется регулировкой подачи газовой смеси. Любое пламя состоит из трех частей: ядро (в нем происходит распад ацетилена), восстановительная зона (имеет темный цвет), факел (наружная зона). Именно в факеле происходит полное сгорание газа, поэтому данный участок имеет наиболее высокую температуру. Исходя из концентрации ацетилена и кислорода в смеси различают несколько видов пламени.
Нормальное пламя. Одна часть ацетилена смешивается с двумя частями кислорода. Этот вариант используется чаще все остальных. Данный режим горения обеспечивает качественную газосварку стали, алюминия, бронзы, сплавов с примесями олова.
Окислительное пламя. Образуется за счет повышения концентрации кислорода в смеси. Подходит для латунных изделий, а также сварных работ с использованием твердого припоя, который позволяет ускорить работу.
Науглероживающее. В таком пламени высока концентрация ацетилена. Оптимальный вариант при необходимости выполнить наплавление мягкого металла на заготовку более высокой плотности. Хорошо подходит также для сваривания чугуна и алюминия.
Сварочные горелки КЕДР
Любые работы с использованием газа относятся к разряду опасных. Поэтому очень важно внимательно относиться к выбору газосварочного оборудования. Никогда не пренебрегайте правилами техники безопасности и выбирайте оборудование только от проверенных производителей.
Компания «Кедр» завоевала особое уважение среди сварщиков-профессионалов, благодаря характеристикам и качеству своей продукции. В производстве используются только долговечные материалы, соответствующие всем современным требованиям. На сайте https://kedrweld.ru можно заказать сварочные горелки и все сопутствующие им комплектующие по ценам от производителя. Доставка возможна не только для жителей столицы, но и для всех регионов России.
В каталоге товаров компании представлены горелки для полуавтоматов, а также для аргонодуговой сварки, отвечающие самым высоким параметрам безопасности. Квалифицированные менеджеры знают все нюансы работы со сварочным оборудованием и всегда готовы сделать так, чтобы Ваша покупка оказалась максимально полезной.
Что предлагает ГК «Кедр»
В наших каталогах представлены надёжные и удобные горелки для газопламенной сварки и термической обработки материалов. К примеру, сварочная ацетиленовая горелка Г-2 Малютка является универсальной моделью, которая комплектуется цельнотянутыми медными наконечниками, позволяющими производить сварочные работы в труднодоступных местах. Пропановые газовоздушные горелки серии ГВ являются надежными устройствами для нагрева изделий из металлов или неметаллических материалов. Больше выбора вы можете найти в нашем каталоге.
https://youtube.com/watch?v=pDOAyt4-4Ys%3Ffeature%3Doembed
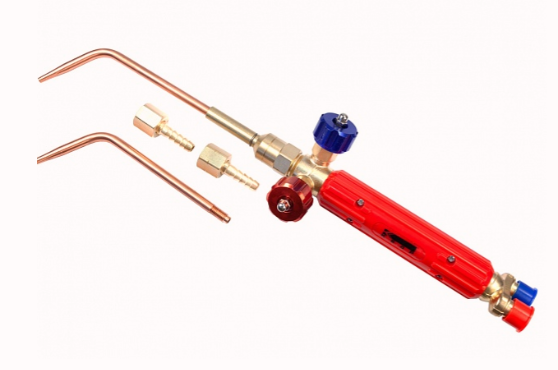
Основным рабочим инструментом газосварщика является газовая горелка. Средняя часть горелки имеет два вентиля для регулировки подачи горючего газа и кислорода. Для исключения возможности открытия ненужного вентиля, на них имеются выпуклые надписи. Кроме того, они окрашиваются в разные цвета. С одной стороны к средней части (через уплотнительное кольцо) подсоединяется наконечник с мундштуком, с другой стороны — два штуцера, предназначенные для подключения шлангов подачи кислорода и ацетилена.
Конструктивно горелки могут быть выполнены как инжекторными, так и безинжекторными. Встречаются следующие разновидности горелок:
По мощности горелки разделяют на горелки малой, средней и большой мощности. Горелки большой мощности используются крайне редко. Горелки малой мощности получили самое большое распространение. Ими варят листы металла толщиной от 0,2 до 7 мм. Листы металла толщиной от 0,5 и до 30 мм. варятся с помощью горелок средней мощности. Для получения наилучших показателей по рентабельности и производительности горелки малой мощности комплектуются четырьмя видами насадок, а горелки средней мощности имеют семь видов насадок.
Существует особый класс микромощных горелок, но они очень специфичны и используются крайне редко. Новые образцы горелок могут быть оборудованы устройством пьезоподжига.
На сайте производителя КЕДР Вы можете ознакомиться с каталогом газовых горелок и сделать правильный выбор.
Газовые резаки
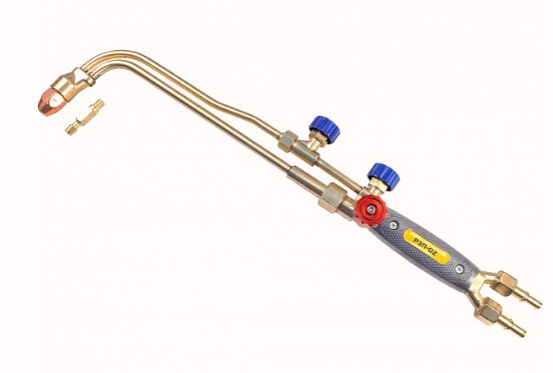
По принципу действия газовые резаки мало отличаются от горелок, но имеют некоторые конструктивные отличия. В отличие от обычной горелки, резак имеет два отдельных канала подачи горючего газа и кислорода. На каждом канале имеется регулировочный вентиль, с помощью которого можно управлять режимами работы резака: разогревом либо резкой.
Большинство пользователей сходятся во мнении о том, что газовая резка металла – самый удобный и экономичный способ. В сравнении с ним проигрывают даже современные сварочные инверторы. В связи с большой стоимостью ацетилена, большую популярность как у профессионалов, так и у домашних умельцев всё больше приобретает резка металла пропаном.
Пропан – доступный и дешёвый газ в совокупности с недорогим пропановым резаком стали незаменимыми помощниками при раскрое листовых заготовок и для работ по демонтажу металлических конструкций.
С газовыми резаками производства компании «Кедр» можно ознакомиться в каталоге. Здесь же можно получить профессиональную консультацию, сделать свой выбор и оформить заказ.
Горелки и резаки от компании «Кедр» и другое газосварочное оборудование отличаются длительным сроком службы, надёжной работой и особым удобством в обращении. Этот результат достигнут при тесном сотрудничестве со специалистами отдела эргономических исследований нашей компании. Кроме доступной цены и высокого качества, мы предлагаем лучшие условия при оплате и доставке по Москве и всей России.
Принцип работы сварочной горелки
Это оборудование имеет простой принцип действия: газы через регулирующие вентили подаются в смеситель, после чего под давлением выходят наружу через сопло. Горящий газовый поток должен иметь определённую скорость – 70-150 м/сек. Превышение этого значения приводит к тому, что пламя отрывается от мундштука и затухает. А если скорость газа будет слишком низкой – огонь может переброситься внутрь инструмента, что чревато взрывом. Поэтому важно, чтобы горение происходило в заданных режимах.
В устройствах типа MIG/MAG или TIG процесс формирования шва происходит не под температурным воздействием пламени, а посредством электрической дуги. Но газ тоже присутствует и служит для формирования защитной среды вокруг сварочной ванны.
По конструктивным особенностям и способу подачи смеси выделяют два вида газовых сварочных горелок: инжекторные и безинжекторные. Наибольшее распространение приобрели первые устройства. В них используется горючий газ низкого давления, которые попадает в камеру смешения за счёт подсоса струёй кислорода – он, в свою очередь, вытекает из инжектора. Выходя из отверстия малого диаметра, поток кислорода попадает в пространство между входом в камеру смешения и инжектором, и на выходе из инжектора разрежается. За счёт этого происходит подсос горючего газа низкого давления газом высокого давления.
Безинжекторная горелка более простая по конструкции. Кислород и горючий газ в ней подаются в смеситель одновременно при помощи системы, которая состоит из шлангов, вентилей и ниппелей. Оба вещества смешиваются в камере, после чего направляются в наконечник. При этом давление, с которым подаётся смесь газов, должно соответствовать определённым значениям. Если скорость окажется выше необходимой, то пламя будет тухнуть, не отрываясь от среза горелки, если же ниже – то смесь при попадании внутрь горелки будут взрываться в ней.
Кроме того, горелки для сварки и термической обработки делятся по типу горючего газа на следующие виды:
Технология и способы ведения газовой сварки
Технологический процесс газовой сварки предусматривает чистку краёв свариваемых деталей. Края освобождаются от мусора, грязи, окалины, шлака и зачищаются металлическими щётками. Для предотвращения деформации металла в процессе сварки предусматривают предварительную прихватку вдоль шва.
На следующем этапе подготовки подбирают горелку по мощности. Понятно, что более толстому металлу будет соответствовать более мощная горелка. Мощность горелки определяется её способностью пропускать то или иное количество газа в единицу времени.
Существует два основных способа газовой сварки: левый и правый. Левым способом сваривают металлы толщиной до 3 мм. Горелку ведут справа налево. Присадочная проволока, диаметром равная половине толщине металла плюс 1 мм., должна быть впереди горелки. Это самый распространённый способ, т.к. в этом случае сварщик хорошо видит шов и, естественно, внешний вид шва получается лучше.
При правом способе сварки горелка движется слева направо, и вслед за ней движется присадочный пруток, диаметром равный половине толщины металла. Этим способом варят листы толщиною более 3 мм. Движение горелки сопровождается поперечными колебаниями, что позволяет лучше прогреть шов. Ввиду того, что пламя горелки направлено в сторону остывающей сварочной ванны, металл лучше защищен от окисления. Сварочный шов получается не такой красивый, как при левом способе, но более качественный.
Как вы могли заметить, нет однозначного превосходства одного способа сварки над другим. Выбор зависит от многих факторов и ставит перед технологами непростую задачу. Кроме способа ведения горелки, технологи должны задать способ сварки.
Сквозной валик
Это наиболее простой и часто используемый способ. Соединяемые листы располагают с зазором равным половине толщины металла. Далее происходит оплавление кромки до появления сквозного отверстия. Затем его заливают расплавленным металлом кромки.
Газовая сварка ванночками
Используется для соединения углов и стыках при толщине металла не более 3 мм. Данный метод предусматривает применение присадочного прутка или проволоки. На шве создают сварочную ванну и вводят в неё присадочный пруток. После расплавления небольшой части прутка его переводят в тёмную часть пламени, которая обладает восстановительными свойствами.
При этом горелка перемещается на новый участок шва круговым движением, где образуется новая ванночка, перекрывающая предыдущую на треть диаметра. Этот способ показывает хорошие результаты при сварке тонких листов и труб из малоуглеродистой и низколегированной стали.
Многослойная газовая сварка
Применяется только для сварки ответственных изделий. Очень высокого качества, но требует больших затрат времени и газа. Преимущества заключаются в меньшей зоне нагрева металла, отжиге нижних слоёв во время сварки последующих. Проводится сварка короткими участками с очисткой каждого предыдущего слоя от окалины. Для повышения качества шва каждый предыдущий слой может проковываться перед наложением следующего.
Нормативы газовой сварки металлов
Действующие государственные стандарты определяют самые разнообразные нормы и требования, касающиеся газовой сварки. Так, ГОСТ 1460-2013 предъявляет технические требования к карбиду кальция, из которого получают ацетилен.
На газовую сварку металлов распространяются ГОСТы по типам присадочной проволоки, значениям давления в редукторе и баллоне. Наконец, существуют требования, связанные с обеспечением безопасности при выполнении работ, – технические характеристики генератора ацетилена, шлангов, горелок и т. п.
Техника и технология газовой сварки
Для получения в результате сварки качественного шва необходимо строго соблюдать технологию выполнения работ. Края металла в месте сварки должны быть предварительно очищены от грязи и примесей. Заготовку лучше всего обработать металлической щеткой, напильником или хотя бы наждачной бумагой.
Газосварка выполняется одним из двух способов:
Казалось бы, в чем разница? Однако правый способ обеспечивает лучшее качество шва, поскольку металл оказываете более защищен факелом. Для такого способа требуются определенные навыки, поэтому он используется реже, чем левый метод.
Выбор оптимального способа газосварки определяется с учетом следующих условий:
Зачем нужна сварочная горелка
Без горелки можно обойтись разве что выполняя сварку ручным дуговым методом (ММА). В остальных случаях – это главный инструмент сварщика. Он применяется во всех типах сварочных процессов, где требуется наличие газа:
Главное её назначение заключается в смешивании и подаче защитного или горючего газа в рабочую зону, формировании устойчивого пламени. При этом силу горения можно регулировать.
Преимущества и недостатки газовой сварки металлов
По сравнению с более традиционной электродуговой сваркой газовая обладает рядом достоинств:
Впрочем, технология газовой сварки металлов не лишена заметных недостатков, и это ограничивает сферу ее применения:
Для сварки металлов наравне с самим аппаратом важную роль играет сварочная горелка. От неё напрямую зависит качество конечного результата, безопасность процесса и уровень производительности.
Горелка для полуавтомата обычно поставляется в комплекте со сварочным аппаратом. Хороший производитель сразу подбирает оптимальный вариант. Но это расходник, который периодически изнашивается и требует замены. Выбор новой осложняется большим количеством нюансов, в которых бывает не просто разобраться.
Основное преимущество, которое способствовало широчайшему внедрению газовой сварки – её простота. Список необходимого оборудования краток, что делает этот вид сварки незаменимым для неспециализированных производств. Попробуйте найти на сельской ферме электросеть достаточной мощности, сварочный генератор, специалиста для его профилактики и ремонта и ещё много чего. А пару баллонов с газом и резак всегда можно прикатить вручную в любую точку села.
Простота метода заключается не только в простоте оборудования, но и в простоте ведения сварки. Регулируя количество газа, проходящего через горелку и её наклон, можно менять скорость и площадь нагрева, задавая различные режимы сварки.
К недостаткам относят высокую стоимость ацетилена, низкую производительность его заменителей, которая обусловлена небольшой скоростью прогрева металла. Повышению себестоимости работ способствует, неизбежно, большая площадь нагрева металла. Не следует упускать из виду и значительную взрывоопасность процесса.
Совокупность положительных и отрицательных качеств газовой сварки и определяет выбор технологов при различных условиях ведения работ. Можно с уверенностью сказать, что газовая сварка прочно вошла в технологические процессы и вряд ли сдаст свои позиции в ближайшее время.
Любой сварщик должен знать основы газовой сварки – для каких металлов она пригодна, характеристики применяемого оборудования, нормы и стандарты, касающиеся технологии рабочих процессов, а также практические приемы соединения изделий таким способом.
Сварка горючими газами требует приобретения специализированного оборудования. Для этого понадобятся:
Вся эта совокупность оборудования обозначается понятием «газосварочный пост». Посты бывают стационарные и более легкие мобильные.
Поскольку газовая сварка связана с высокими температурами, то сварщику понадобится защитное снаряжение. Оно состоит из маски, краг и специальной одежды. Маска предохраняет органы зрения и дыхания рабочего. Краги представляют собой термостойкие удлиненные перчатки. Что касается одежды, то она шьется из огнестойкой ткани, но при этом должна обеспечивать комфорт.
Правила использования горелок для сварки
Первым делом необходимо зачистить свариваемые участки для обеспечения лучшего соединения и подобрать подходящую присадочную проволоку. Далее на сварочном аппарате предварительно регулируется сила тока и скорость подачи проволоки. После настраивается скорость газовой смеси. Этот параметр подбирается опытным путём или с помощью выбора встроенной программы. Теперь можно приступать непосредственно к сварке.
Факел и присадочная проволока направляются в начало шва. По мере образования сварочной ванны горелка перемещается вперёд. Делая вертикальные швы, выбирайте направление снизу вверх. Так будет легче контролировать процесс, а поверхность после застывания получится менее деформированной. При этом подача газа должна быть выше примерно на 30 % в сравнении с горизонтальным процессом.
Область применения газосварки
Наиболее часто газосварка применяется для следующих металлов:
Все перечисленные материалы требуют постепенного повышения температуры во время сварки. Для качественной сварки важна точная регулировка подачи газовой смеси и температуры пламени. Вначале необходимо полностью открыть кислородный и ацетиленовый вентили, затем зажечь горелку и при помощи клапана выбрать нужную интенсивность подачи ацетилена.
Технология и способы газовой сварки металлов
Газовая сварка предназначена для соединения чугуна и стали, но главным образом цветных металлов. Стальные заготовки можно сваривать с помощью газа, но только тонкие детали, и производительность работ в любом случае будет ниже, чем при электродуговой сварке. Также газовая сварка применяется для пайки, наплавки, ремонта металлических изделий. Выделяются две основные методики газовой сварки – «правая» и «левая». Также существуют технологии сварки валиком, ванночками и многослойное соединение.
При «правом» способе сопло горелки движется слева направо, а придаточный материал ведется следом. Здесь пламя нацелено на конец проволоки, которая, плавясь, ложится ровно в шов. Качество соединения при этом получается высокое, и для сварки заготовок толщиной более 3 мм рекомендован такой способ. «Левый» способ газосварки более прост и в силу этого популярнее. В этом случае пламя и присадка подаются навстречу друг другу. К минусам данного способа относится повышенный расход материалов, а также меньшая надежность шва, поэтому массивные детали так не соединяются.
Сквозным валиком сваривается только листовой металл, причем заготовки ставятся в вертикальное положение с небольшим зазором между ними. Качество подобного шва высокое, но способ весьма трудоемок и потому применяется нечасто. Специфична технология сварки ванночками, когда присадочная проволока укладывается в шов спиралями, частично перекрывающими друг друга. Так можно соединять низколегированные и малоуглеродистые стали.
Самый же сложный способ – многослойная сварка с наплавкой нескольких слоев один поверх другого, но так, чтобы стыки не совпадали. Шов получается практически идеальный, но это сопровождается большим расходом материалов. От того, какие металлы нужно соединить, зависит диаметр присадочной проволоки. Также к расходным материалам при газовой сварке металлов относятся вещества, называемые флюсами: это сварочные порошки или пасты, защищающие поверхность шва от образования окислов.
В целом газовая сварка обладает особенностями, и одна из основных – медленное нагревание металла, что может оказаться как плюсом, так и минусом при производстве работ. При соблюдении технологических норм газосварка обеспечивает надежное соединение деталей.
Какой газ подходит для сварки
Кислород получают из воздуха методом криогенной ректификации. По качеству кислород принято делить на три сорта в зависимости от наличия примесей:
Разница в процентном содержании может показаться незначительной, но это не так. Сорт очень важен, особенно при резке металлов. Даже незначительное уменьшение содержания кислорода снижает скорость резания и увеличивает расход газа. Чаще всего, кислород к месту работы доставляют в баллонах под давлением 150 – 165 атм.
Существует два способа ведения работ с использованием ацетилена. В первом случае его получают на месте проведения работ в специальном устройстве. Реактивами служат карбид кальция и вода. Однако большее распространение получил способ доставки готового ацетилена к месту работ.
Баллонная доставка ацетилена отличается от доставки большинства других газов. Эта особенность обусловлена чрезвычайной взрывоопасностью этого газа. Заполненные активированным углём баллоны пропитывают ацетоном. Такой приём позволяет снизить взрывоопасность до приемлемого уровня. Обычно используются баллоны объёмом 40 литров, из которых в нормальных условиях получают 4,5 м3 газа.
Другие газы
Другие газы используют исключительно по причине дороговизны ацетилена. В качестве заменителей чаще всего используют или пропан, или пропанобутановую смесь. Эти газы обладают высокой теплотворной способностью, но потребляют в три раза больше кислорода, что сводит экономический эффект от их применения почти до нуля. Цветные металлы, имеющие более низкую температуру плавления, свариваются пропаном со значительной экономией.
Гораздо реже используют другие заменители ацетилена, так как они имеют ещё более низкую температуру сгорания. Но не стоит сбрасывать их со счетов. Существует масса конкретных случаев, где их применение вполне оправдано.
Рекомендации
Приступая к газосварке, всегда необходимо помнить о рисках, которые возникают при выполнении подобных работ. Избежать несчастного случая и травм помогут следующие рекомендации:
Теперь вы знаете основы выполнения газосварочных работ. Чаще всего для них используются ацетилен и кислород. Наряду с ними для специфических задач может применяться широкий перечень иных газов. Новичкам лучше воздерживаться от сварки пропаном. Как и в любой работе, мастерство в этом деле приходит с опытом.