
При сварке газ используется не только в качестве активного вещества. Иногда он выполняет защитную роль, оберегая расплавленный металл от нежелательного взаимодействия с внешней средой. В статье расскажем именно об этих защитных свойствах.
Открытие аргона и гелия столкнуло периодический закон с большими трудностями. Возник вопрос о размещении новых элементов в периодической системе.
- Чем обусловлено применение защитных газов
- Классификация защитных газов
- Основные защитные газы
- Выбор защитного газа для сварки
В твердом агрегатном состоянии металлы крайне медленно вступают в химические реакции. Чтобы ускорить процесс, прибегают к их расплавлению, но для обеспечения качественного шва при сварке важно создать определенные условия.
- Чем обусловлено применение защитных газов
- Полуавтоматическая и аргонодуговая сварки
- Хотите получить консультацию?
- Классификация защитных газов
- Основные защитные газы
- Выбор защитного газа для сварки
- История открытия aргона
- Способы получения аргона
- Физические свойства
- Химические свойства
- Виды аргона
- Применение аргона
- Применение аргона в сварке
- Вредность и опасность аргона
- Давление аргона в баллоне
- Зависимость давления аргона в баллоне от температуры воздуха
- Меры предосторожности при эксплуатации
- Хранение и транспортировка аргона
- ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
- Сорта аргона
- Дополнительная классификация
- Области использования вещества
- Преимущества аргонодуговой сварки
- Какой газ нужен для сварки полуавтоматом
- Гелий
- Углекислый газ СО2
- Азот
- Кислород
- Сварочная смесь для полуавтомата
- Смесь аргона и кислорода
- Смесь аргона и гелия
- Смесь углекислого газа и кислорода
- Смесь аргона и углекислого газа
- Расход газа при сварке полуавтоматом
- Область применения
- Какой газ используют для сварки полуавтоматом – критерии выбора
- Какой газ нужен газовой сварки
- Ацетилен
- Природные
- Водород
- Пиролизный
- Влияние на процесс
- Преимущества и недостатки газовой среды
- Какие типы газов для сварки и резки используются
- Выбор газа для определенного типа свариваемого металла
Чем обусловлено применение защитных газов
Когда при помощи электрической дуги создают сварочную ванну, углерод, который входит в состав многих сталей, взаимодействует с кислородом из окружающей воздушной среды. Это приводит к тому, что молекулы углерода перемещаются на поверхность расплавленного металла, происходит бурление. После застывания получится пористый негерметичный шов, т.е. соединение окажется непрочным, ненадежным.
Защитные газы, изолируют расплавленные участки металлических конструкций от внешней среды. Благодаря этому:
- не происходит кипения сварочной ванны;
- есть возможность полноценного контроля качества соединения;
- образуется прочный шов.
Дополнительно охлаждается сварочный пистолет. Чтобы не допустить образования кратеров уже после окончания работ, подачу защитной смеси не прекращают одновременно со сваркой. Это связано с тем, что не до конца остывший шов все еще способен вступать в нежелательную реакцию.
Именно поэтому активные защитные газы так широко используются при проведении различных сварочных работ.
Полуавтоматическая и аргонодуговая сварки
Когда при сварке задействован полуавтомат (МИГ/МАГ), то горение дуги происходит между изделием и проволокой, которая поступает с катушки непрерывно. Благодаря этому можно реализовать достаточно длинные швы. Напряжение подается через токосъемный наконечник. Одновременно из сопла горелки, которой управляет мастер, в направлении сварочной ванны поступает газ. При этом нет необходимости постоянно менять электроды. Этот способ не только практичен для электросварщика, но и отличается хорошей производительностью.
Инверторный сварочный аппарат используют при аргонодуговой технологии (ТИГ). Она позволяет, хоть и не так быстро, как полуавтоматическая, надежно соединять металлы минимальной толщины. Здесь вместо проволоки используется вольфрамовый электрод. Он не расплавляется, а значит, есть возможность поддерживать воздушный зазор. Изделия до 0,2 см толщиной сваривают путем расплавления кромок. Если принципиально важно достичь высокой прочности соединения, то вносят различные присадки. Защитная смесь также подается горелкой, которой манипулирует мастер.
Хотите получить консультацию?
Позвоните нам по телефону!
+7 (495) 532 17 17 Пн.-Пт. с 9:00 до 18:00, обед с 13:00 до 14.00, Сб. с 9.00 до 15:00
Классификация защитных газов
Различают активные, инертные газы и их смеси. Оптимальный вариант выбирают в зависимости от условий, свариваемых материалов, требований к полученному соединению.
Не растворяются в металле, не вступают в химические реакции. Поэтому их используют при работе с различными легированными сталями, сплавами алюминия, магния, т.е. с химически активными материалами.
Чаще всего при MIG/MAG и TIG сварках благоприятную среду создают при помощи:
- гелия;
- аргона.
Могут использоваться и комбинированные составы.
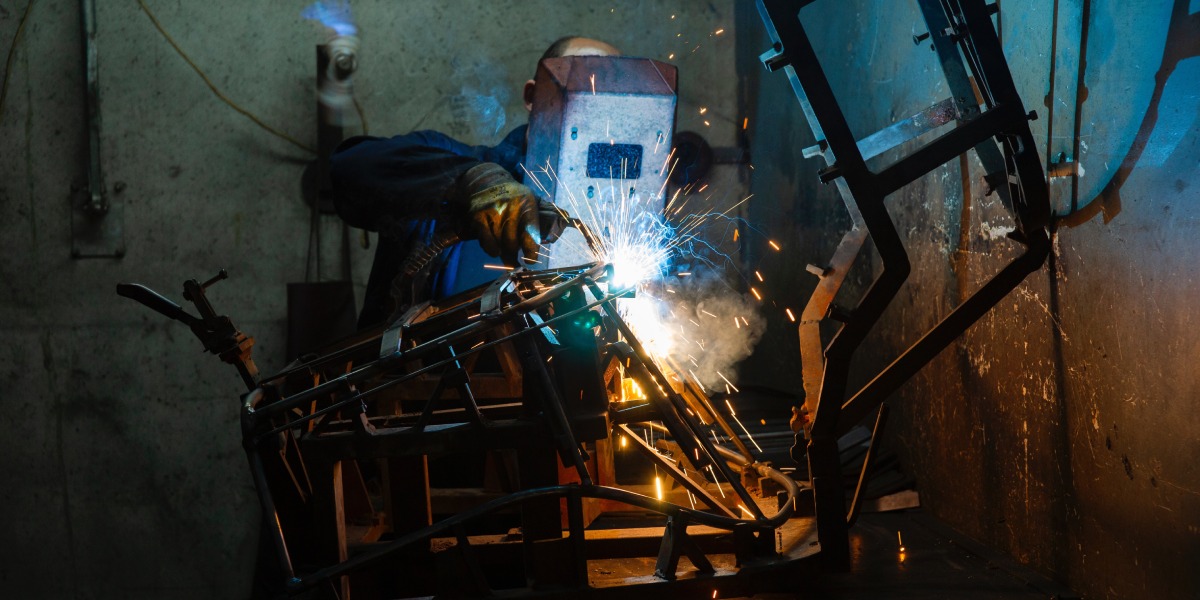
Представители этой группы, наоборот, взаимодействуют с обрабатываемым расплавом, растворимы в нем. Для работы со сталями применяют углекислый газ, но т.к. он активен к вольфраму, его используют только при полуавтоматической сварке.
Другие распространенные активные вещества — это водород и азот. Но надо учитывать, что некоторые из них вступают в реакцию только с определенными металлами. Так азот — подходит для черных сталей или алюминия.
Популярна смесь аргона и углекислоты (по 80 % и 20 % соответственно) для черных металлов при МИГ/МАГ сварке. Она стабилизирует сварочную ванну, горение дуги, сокращает разбрызгивание, улучшает плотность соединения.
Углубить провар можно в газовой среде такого состава: 40/35 % гелия и 60/65 % аргона.
Основные защитные газы
Аргон (Ar) — тяжелее воздуха, с низким потенциалом ионизации, поэтому:
- гарантирует стабильное горение дуги;
- сокращает ее тепловую мощность;
- скапливается у пола.
Важно регулярно проветривать помещение, потому что снижение содержания кислорода вызывает удушье. Контроль этого показателя осуществляют различными приборами для отбора проб воздуха. Удовлетворительная доля кислорода — выше 20 %.
Производят Ar высшего и первого сорта. Первый используют для работ со сталями, чистым Al. А высший сорт требуется для получения крепких металлоконструкций из редких или цветных металлов, активных сплавов.
Гелий (Не) — невзрывоопасен, не ядовит. Легче воздуха, поэтому лучшую защиту обеспечивает при сварочных работах на высоте. Но имеет большую стоимость и меньше распространен.
Благодаря высокому потенциалу ионизации, при горении энергии выделяется почти в два раза больше, чем при аргоне. Поэтому сварочные работы проходят намного быстрее. Выпускают He трех марок — А, Б, В. Сварочная смесь из аргона и гелия позволяет объединить их достоинства — стабильный уровень горения и глубину проплавления.
Углекислый газ (СО2) — нетоксичен, не ядовит, но тяжелее воздуха, а значит, будет накапливаться в непроветриваемых помещениях. Относится к окислителям, поэтому активно воздействует на цирконий, алюминий и титан.
Обычно используют углекислоту второго сорта, но важно контролировать количество водяных паров. Если оно превышает норму, то получится поризованное некачественное соединение. Чтобы этого избежать на аппарат дополнительно монтируют специальный осушитель, заполненный влагопоглотителем, например, силикагелем. Для предотвращения образования закупорки редуктора, СО2 необходимо подогревать при выходе из тары. Чаще всего применяется в машиностроении и строительстве.
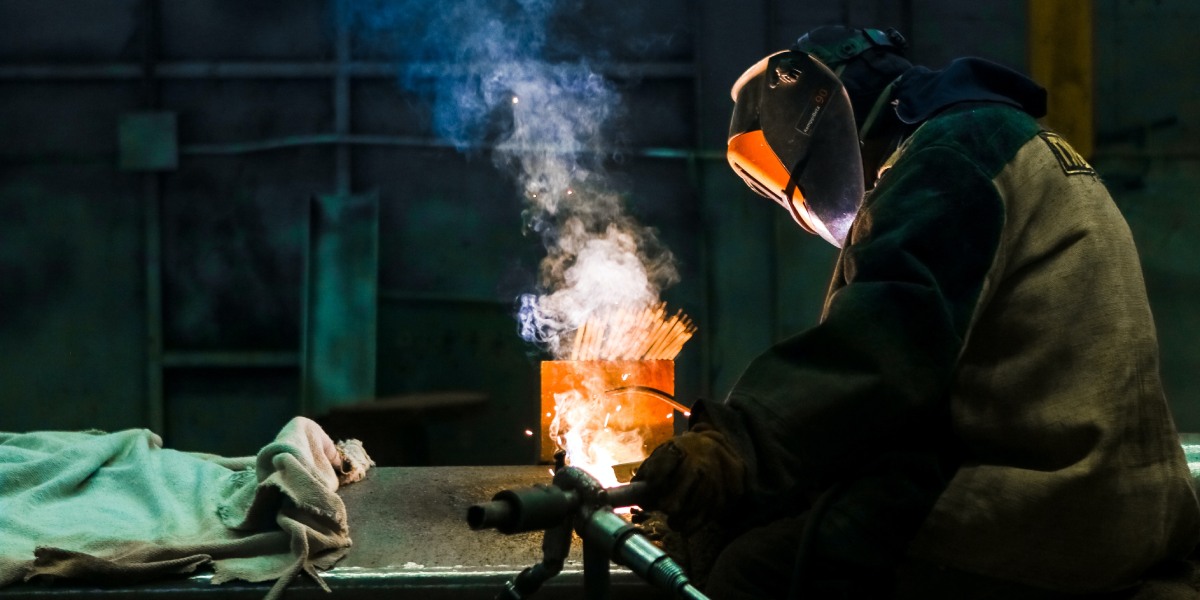
Азот (N2) — не горюч, без запаха и цвета. Имеет ограниченную область применения — хорошо зарекомендовал себя при сварочных работах с медью, но для других металлов выступает достаточно вредным веществом.
Кислород (O2) — способствует снижению поверхностного натяжения металлических элементов, при смешении с аргоном критический ток уменьшается. Удается достичь снижения разбрызгивания и мелкокапельного переноса металла.
Различают три сорта технического кислорода в зависимости от соотношения содержания O2 и различных примесей. Хорошо подходит для сварки черных металлов.
Водород (H2) — бесцветен, не имеет запаха, но горюч. Взрывоопасен в комбинации с кислородом, поэтому не используется в одиночестве. При смешивании его концентрация не должна превышать 10 % от всего объема.
Сварка с применением водорода требует соблюдения особых предосторожностей и правил пожарной безопасности.
Выбор защитного газа для сварки
Правильный выбор защитного газа — большой вклад в качество полученного шва и его прочность, а также возможность сократить время проведения работ.
В таблице ниже приведены рекомендуемые агенты в зависимости от состава свариваемых конструкций.
Это не окончательный перечень используемых профессионалами газовых сред. В каждом конкретном случае определяется оптимальное соотношение компонентов. Должен учитываться и вид переноса — импульсный, струйный, с короткими замыканиями.
Кроме этого, выбор влияет на расход материалов, способ исправления дефектов, вид последующей обработки шва.
Мы поставляем газовые смеси для сварки, пищевой промышленности мелким и крупным оптом. Производство оснащено современным оборудованием, а при хранении, транспортировке строго соблюдаются требования безопасности. Качество подтверждается сертификатами и нашим многолетним опытом на рынке.
- https://ru.wikipedia.org/wiki/Защитный_газ
- Сварка в машиностроении. Г. А. Николаев
Некоторые газы называются инертными и не реагируют на воздействие иных химических веществ. Из них нельзя синтезировать какое-то химическое соединение. Тем не менее, такие газы используют в промышленности, где актуальны их физические свойства. Один из инертных газов — аргон. В этой статье мы расскажем о характеристиках газа аргона, областях применения. Поясним, что это такое — газ аргон в химии и физике. Расскажем, какое давление в баллоне аргона поддерживается. Эта информация поможет вам лучше понять, в каких целях, каким образом с какими ограничениями вы можете использовать этот технический газ на вашем предприятии или в быту.
- История открытия aргона
- Способы получения аргона
- Физические свойства
- Химические свойства
- Виды аргона
- Применение аргона
- Применение аргона в сварке
- Вредность и опасность аргона
- Давление аргона в баллоне
- Зависимость давления аргона в баллоне от температуры воздуха
- Меры предосторожности при эксплуатации
- Хранение и транспортировка аргона
Чаще всего этот благородный газ применяют в сварочных работах, при резке металлов, при вакуумной упаковке продуктов. В некоторых огнезащитных системах его используют для пожаротушения.
- Плотность: 1,784 кг/м3.
- Температура закипания: −185,8 ˚С.
- Доля в воздушной массе: 0,9% объёма.
- Тройная точка: −189,8 ˚С.
В воде это вещество почти не растворяется, не поддерживает горение. Аргон не ядовит, например, при сварке средства защиты от этого газа не нужны.

История открытия aргона
Первооткрыватели — Джон Стретт и Вильям Рамзай. Они обнаружили включение аргона, исследуя азот. Его они прежде получили из воздуха в ходе химических реакций. При разных способах извлечения азот приобретал различную плотность. Поэтому ученые заподозрили присутствие инертного газа. Его они выделили в 1894 году. Значение слова argon — «ленивый», что отражает неактивность вещества в отношении других элементов.
Способы получения аргона
В значительном объеме газ содержится в воздухе. Поэтому его выделяют из воздушной массы с помощью низкотемпературных ректификационных установок. Этот процесс протекает в несколько этапов:
- Воздух очищают от пылевых частиц, сжимают до получения жидкости.
- В жидком виде воздух из азота, кислорода, аргона ректифицируют.
- Отделив азот, смесь кислорода и аргона подвергают очистке, используя электролитический водород.
В ректификационной установке инертный газ кипит при −185,3˚С, кислород — на три градуса выше, азот — на тринадцать ниже.
Аргон также получают в процессах производства как побочный продукт. Его извлекают, производя аммиак. В данном случае Ar смешан с азотом и не представляет ценности, стоит намного дешевле криогенного аргона.
Физические свойства
Благородный газ весит больше воздуха, он плотнее. Его плотность 1,78 кг/м3 при 0 °С и нормальном давлении. Газ кипит при −185,85 °C. Температура жидкого аргона −190 °C.
Химические свойства
Аргон занимает 18-ю позицию в Периодической системе химических элементов. Масса его атома 39,948. Относительно объема воздуха доля газа — 0,9325% об., иначе 1,2862% вес. У аргона невысокий потенциал ионизации, равный 15,7 В. Химические соединения газ образовывает с несколькими гидридами. При нормальных условиях аргон не имеет цвета, вкуса и запаха, не горит.
Виды аргона
Обнаружены изотопы аргона с атомной массой от 29 до 54. В воздухе 3 вида изотопов Ar:
- 40 (коэффициент распространения 99,600 %);
- 36 (коэффициент распространения 0,337 %);
- 38 (коэффициент распространения 0,063 %).
Агрегатных состояний три:
- жидкость — хранится в специальных емкостях и в дальнейшем газифицируется;
- газ;
- твердое тело.

Применение аргона
Где используется аргон? В промышленности много сфер его применения. Например, в химических реакциях для вытеснения из вещества кислорода. Эксплуатация аргона обходится дешевле в сравнении с иными инертными газами. Он формирует защитную среду при сварке метизов, вытесняет воду и кислород в резервуарах для хранения продуктов.
Аргоном наполняют колбы осветительных приборов — ламп накаливания. С ним приборы дольше и ярче светят. Применяют аргон и при изготовлении люминесцентных ламп. С ним легче зажигается электродуга, дольше служат электроды.
Аргоном заполняют стеклопакеты для окон, чтобы повысить их звуко- и теплоизоляцию. Газ прозрачен и позволяет оконным компаниям выпускать многослойные стеклопакеты с аргоном без ущерба для их светопрозрачности.
Применяют инертный газ и при плазменной резке металлоизделий. С ним дуга возникает при небольшом напряжении, можно использовать конструктивно простые аппараты. Когда с применением аргона генерируется плазма, получают минимум вредных летучих соединений при обработке металла. Вот почему для ручных аппаратов аргон — лучший компаньон.
Аргон применяют и в медицине. С его помощью выполняют аргоновую коагуляцию, удаляют новообразования, останавливают кровотечения.
В химической промышленности с использованием аргона получают сверхчистые вещества, анализируют их. В металлургии с помощью Ar перемешивают расплавленные вещества, обрабатывают тантал, титан, цирконий, бериллий и иные металлы. Инертный газ помогает сокращать окисление хрома при выпуске покрытой хромом стали.
Применение аргона в сварке
Сваривая металлы, аргон используют для поддержания защитной среды. В случае работы с черными металлами, аргон смешивают с кислородом, двуокисью углерода, гелием, водородом.
Поскольку инертный газ тяжелее воздуха, он эффективнее защищает металлоизделия при сварочных работах. Распространяясь по поверхности метиза, аргон долго и надежно защищает обширный участок расплавленного и подогретого металла. В сварочных работах благодаря использованию аргона получают безупречный шов и повышают производительность. Шов хорошо проплавляется при одной проходке. С Ar можно применять более дешевые сварочные проволоки.
Сваривая алюминий в листах, аргон смешивают с гелием для оптимальной температуры обработки. При TIG сварке газ защищает сварочную ванну и оконечник электрода.

Вредность и опасность аргона
Для экологии аргон безопасен, но он принадлежит к группе удушающих газов. Он может скапливаться возле пола в плохо проветриваемых комнатах. По мере его накопления, кислорода в воздухе становится меньше, что может спровоцировать удушье. То есть в больших объемах инертный газ вредит человеку, животным.
Как жидкость аргон кипит при низкой температуре. Чистый Ar может спровоцировать обморожение, повредить слизистую глаз.
Давление аргона в баллоне
Наименование
Объем баллона, л
Масса газа в баллоне, кг
Объем газа (м3) при Т=15°С, Р=0,1 МПа
Зависимость давления аргона в баллоне от температуры воздуха
Температура окружающей среды
Давление в баллоне, МПа
Меры предосторожности при эксплуатации
- Следует регулярно проветривать помещение, чтобы концентрация аргона в воздухе не достигала критических значений.
- Нужно защищать тело от воздействия жидкого аргона.
- Необходимо строго соблюдать требования техники безопасности при перевозке и хранении инертного газа.
Позвоните нам по телефону!
+7 (495) 532 17 17 Пн.-Пт. с 9:00 до 18:00, обед с 13:00 до 14.00, Сб. с 9.00 до 15:00
Хранение и транспортировка аргона
Аргон в форме газа или жидкости поставляют, соблюдая ГОСТ 10157. Вещество хранят и перевозят в газообразной форме в емкостях согласно ГОСТ 949, при этом баллоны находятся под давлением 15 МПа. Требования к баллонам с аргоном — соответствие ГОСТ 949, серая краска снаружи, отметка полоской и меткой «АРГОН ЧИСТЫЙ» — зеленого цвета. Также на таре указывают дату изготовления и аттестации, вес, объём. Перевозят аргон и в виде жидкости в емкостях Дьюара, в дальнейшем ее газифицируют.
Очень важно соблюдать требования к баллонам, чтобы те не утратили функциональность, не возникло утечки технического газа. В закрытом пространстве она чревата удушьем. Аргоновые баллоны — в виде цилиндра, различаются объемом:
- Небольшие: 0,4 — 12 л.
- Средние: 20 — 50 л.
- Крупные: более 50 л.
Нормальное давление в емкости 150 атм. Однако, при хранении инертного газа в резервуарах по 40 л допускается давление до 200 атм.
Вверху аргонового баллона есть вентиль — его поворачивают для перекрывания подачи газа. Запорный механизм защищает от повреждений специальный колпак.
При перевозке машины с аргоном маркируют специальным знаком, чтобы оповестить окружающих о транспортировке нетоксичного и невзрывоопасного содержимого. Документацию на транспортировку оформляют согласно правилам ДОПОГ.

При транспортировке Ar нужно:
- Крепко зафиксировать тару.
- Располагать баллоны горизонтально.
- Для расположения емкостей использовать особые приспособления. Они обеспечивают более устойчивое положение тары.
- Перевозить заполненные емкости, убедившись в том, что нет утечек.
Перевозить до 18 баллонов аргона по 40 л считается безопасным — спецразрешение для такой перевозки не требуется. Но соблюдать технику безопасности и названные выше требования к транспортировке в любом случае необходимо.
Теперь вы знаете больше о свойствах газа аргона, техническом составе вещества, где применяется аргон, температуру его замерзания и плавления, при каком давлении аргон хранят и перевозят, чтобы создать правильные условия для эксплуатации этого газа.
Если вашему предприятию нужен аргон чистый или смешанный с другими техническими газами, вы можете заказать его в баллонах в ООО «ТАНТАЛ-Д». Мы оперативно поставим нужные объемы, строго соблюдая технику безопасности. Вы можете выбрать и купить в нашей компании разнообразные криогенные газы для производственных, медицинских, бытовых нужд.
- https://ru.wikipedia.org/wiki/Аргон
- Производство аргона и криптона на металлургическом заводе. Н.И. Давыдов
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Его выделяют из воздуха на низкотемпературных ректификационных установках.
Какова температура жидкого аргона?
В каком агрегатном состоянии может находиться аргон?
В твердом, газообразном и жидком.
Аргон безопасен для человека?
Он относится к удушающим веществам, поэтому при работе с ним важно контролировать доступ свежего воздуха в помещение.
Выбор сорта аргона влияет удобно ли будет работать с газом, какого результата можно будет ожидать. В промышленности используется специальный технический газ. По государственному стандарту он разделен на два сорта, но также в продаже можно найти и третий. Рассмотрим разновидности вещества и особенности его использования для выполнения различных видов задач.
- Сорта аргона
- Дополнительная классификация
- Области использования вещества
- Преимущества аргонодуговой сварки
Сорта аргона
Отличие сортов вещества заключается в показателе объемной доли содержания основного газа и дополнительных примесей. В смеси кроме самого аргона еще есть:
- Водяные пары.
- Углеродсодержащие соединения.
- Азот.
В зависимости от состава, вещество по-разному ведет себя с металлами. Стоит заранее подумать о том, какой металл предстоит сваривать, какой результат вы планируете получить.
В продаже есть три сорта аргона для сварки:
- Высший. Считается самым чистым и качественным. По стандарту допускается содержание основного газа не менее 99,993%. В составе может быть незначительное количество кислорода и азота — 0,0007% и 0,005% соответственно.
Лучше всего высший сорт показывает себя, если нужно работать с титаном, цирконием, молибденом. Он подойдет для сварки на ответственных участках, когда нужно смонтировать опоры, несущие конструкции или соединить два отрезка нержавеющей стали. Соединение получается ровным и качественным. Сам газ при этом — наиболее дорогой из представленных в продаже. - Первый. Состав также определяется по ГОСТ. Аргона в нем 99,987%. Добавляется кислород и азот в содержании не более 0,002% и 0,01% соответственно.
Рекомендуем использовать такой тип вещества, если предстоит сварка алюминия, магния и других сплавов, отличающихся малой чувствительностью к составу газовой смеси. Первый сорт дешевле высшего, но примеси с некоторыми материалами могут давать дефекты шва. - Второй. Процентное содержание аргона должно держаться на уровне 99,95. Допускаются другие примеси.
Это самый доступный вариант газа. Он хорошо показывает себя при работе с жаропрочными сплавами, подойдет для нержавейки и алюминия. Если противопоказаний к использованию смеси с посторонними включениями нет, можете использовать такой вариант.
Наша компания поставляет сварочные смеси с точно определенным составом. Это гарантирует, что при проведении сварки вы не получите дефектов из-за того, что газовая среда не соответствует заявленным показателям.
Клиенты задают вопрос о том, допускается ли присутствие кислорода и углекислота. Это допускается, но важно, чтобы процентная концентрация не выходила за пределы, прописанных в ГОСТ.
Дополнительная классификация
Деление на сорта — не единственный критерий классификации аргона. В продаже можно отыскать продукцию разного качества. Газ есть в трех категориях:
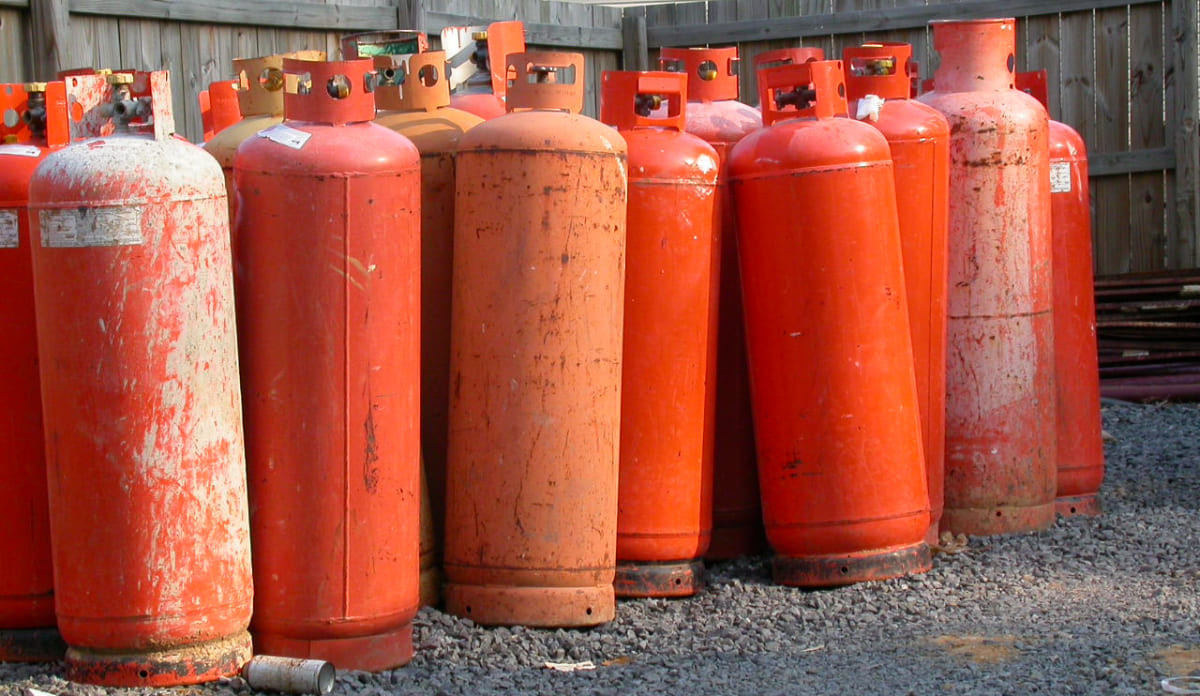
- Сырой. Поставляется в черных баллонах, которые отмечаются белой полосой и специальной маркировкой.
- Чистый. Для маркировки используется зеленый цвет. Оттенок баллона аналогичный.
- Технический. Можно узнать по черным баллонам с синими надписями на поверхности.
Критерии разделения здесь аналогичные — степень чистоты. Это сильно отражается на цене и списке материалов, с которыми можно использовать вещество.
При планировании сварки металлов, на которые не сильно влияет состав газовой среды, можно свободно выбирать сырой или технический. Но некоторые виды сырья могут обрабатываться только с применением чистого аргона.
Области использования вещества
Аргон в баллонах можно использовать для проведения сварки. Процесс позволяет соединять различные металлические детали с гарантией высокой прочности и хорошей защитой от развития ржавения.
Поставляемые нашей компанией газы можно применять для трех видов аргонодуговой сварки:
- ММА. Технология относится к категории ручных. В процессе применяется электрическая дуга, подбираются электроды с различными видами покрытия. Применение переменного тока открывает возможности для работы с углеродистой, нержавеющей сталью, алюминием и различными видами сплавов на его основе.
- TIG. Метод распространен в промышленности. Базируется на применение переменного и постоянного тока импульсного характера. Кроме алюминия, нержавеющей стали, технология подходит для оцинкованных, никелированных деталей, конструкционных, углеродистых сталей, а также цветных металлов, титановых сплавов.
- MIG. Такая технология относится к категории полуавтоматических. Аргон применяется для создания защитной газовой среды. Метод универсальный, подойдет для разных типов стали, цветных металлов и сплавов на их основе.
Преимущества аргонодуговой сварки
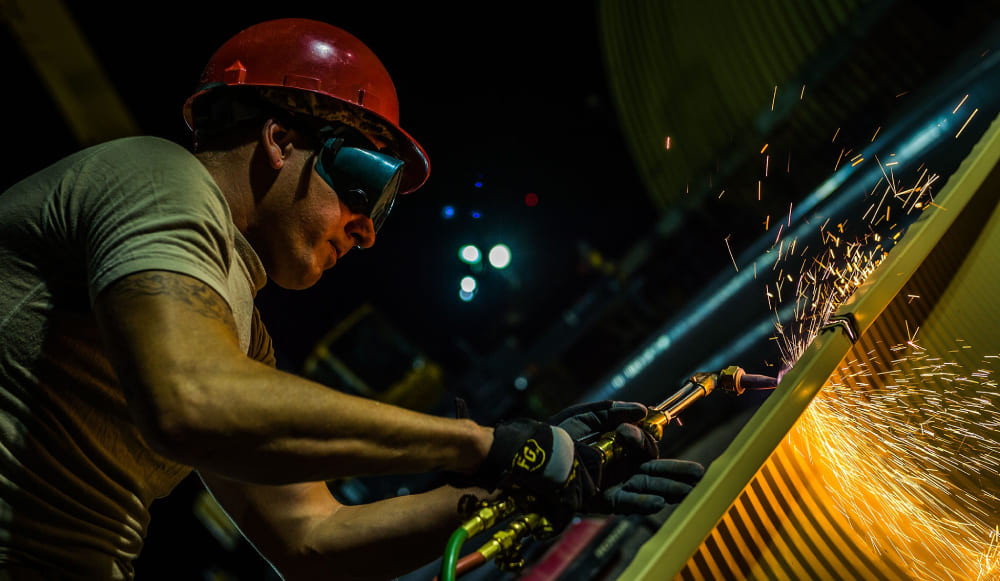
Существует несколько преимуществ сваривания с использованием аргона. К ним относятся:
- Газ гарантирует хорошую защиту места сварки от попадания посторонних веществ.
- Деталь не сильно нагревается — вероятность деформации минимальна, удается сохранить форму.
- Газ дает высокую тепловую мощность дуги — процесс становится быстрее.
- Вещество универсальное, используется с большинством видов металлов и сплавов.
- Толщина деталей не имеет значения, можно сваривать любые.
Применение наших смесей позволяет создавать тонкий, ровный, качественный шов. Он будет хорошо защищен от коррозии и других вариантов внешнего негативного воздействия.
Для работы с полуавтоматическими аппаратами MIG/MAG необходимо использовать защитные газы или их смеси. Они препятствуют проникновению в сварочную ванну атмосферной влаги и других элементов содержащихся в воздухе.
Хотите узнать какой газ используется для сварки полуавтоматом mig или mag, а может вам необходимо разобраться с газовой сваркой и с тем какие газы применяются. В статье мы подробно расскажем о том, где и какие газы используют и как их выбрать.
Какой газ нужен для сварки полуавтоматом

Полуавтоматическая или механизированная сварка чаще всего выполняется сплошной проволокой, а сварочную дугу и расплавленный металл защищает газ. Газ подается в зону сварки через сопло горелки.
Подробно о процессе полуавтоматической сварки вы можете прочитать в нашей статье – Как работать сварочным полуавтоматом — Mig и Mag для начинающих.
Чаще всего для сварки черной стали используется СО2 (углекислый газ или как его называю углекислота). Реже используются газовые смеси в них входит СО2, Аргон, Гелий иногда Азот и кислород.
От использования газа определяется название сварки mig – сварка с применением инертного газа аргона или гелия. MAG (МАГ) – с использованием активного газа – углекислого. Остановимся поподробнее на каждом из газов.
Разработка сварочной документации, техкарт на сварку и контроль сварных соеднинений.


Как мы уже говорили полуавтоматическая (механизированная сварка аргоном) называется – маг. Этот защитный газ применяется для сварки полуавтоматом чаще всего для ответственных конструкций из стали или алюминия. Для сварки используется аргон первого сорта в котором примесей чуть больше чем в аргоне высшего сорта, а именно содержится до 0,005-0,009% азота и до 0,001-0,002 % кислорода.
Газ аргон очень хорошо защищает сварочную ванну, дугу и зону термического влияния (нагретый участок). Он не растворяется в металле шва и не насыщает нагретый участок в околошовной зоне. Газ тяжелее воздуха в 1.4-1.5 раза, не имеет ни запаха не вкуса. Ar не горючий и не ядовитый, хотя некоторые молодые сварщики боятся применять аргон говоря что но вреден для здоровья. Это не так, сам газ не вреден и не полезен.
Аргон высшего сорта используют для сварки цветных металлов и сплавов таких как сплавы алюминия, титана, хромоникелевые сплавы и т.д. Содержание примесей азота и кислорода в нем минимальны для N – в районе 0,0055 – 0,006%, для О2 – до 0,0006-0,0007 %. Газ высшего сорта стоит дороже и применять его нужно только в тех случаях, когда это обосновано.
Гелий

Этот газ для полуавтомата в чистом виде применяется достаточно редко, потому как стоимость на He неоправданно высокая. Так еще гелий легче воздуха и из-за этого его расход гораздо больше, чем того же аргона. Гелий как и аргон не имеет не цвета ни запаха и тоже бывает двух сортов только называются они по другому.
Первый это высокой чистоты с содержанием гелия до 99,984-99,985%, второй это гелий технический его чистота в районе 99,7-99,8 %. При использовании гелия увеличивается глубина проплавление металла, так как из-за высокой степени ионизации дуга горит с выделением большего количества энергии (эффективнее в 1,4-2 раза по сравнению со сваркой в аргоне).
Применяют гелий при сварке активных (таких как магний, например) или химически чистых металлов (к примеру сплавы на основе алюминия и меди). Применение гелия очень распространено в США и Германии, а вот в странах СНГ применяется редко. Чаше идет в смесях и с аргоном или углекислым газом.
Углекислый газ СО2

Этот газ фаворит для полуавтоматической сварки «черных» (низкоуглеродистых, низколегированных и т.д.) сталей. Это обусловлено тем, что СО2 дешевый и найти его можно даже в отдаленных населённых пунктах.
Углекислый газ имеет слабый, еле уловимый запах (конечно если это хорошо очищенный газ, без конденсата). У газа нет цвета и вкуса, он сильный окислитель. СО2 хорошо растворяется в воде (его также используют в пищевой промышленности для газирования напитков). Иногда и сварщики на производстве используя шланг и пластиковую бутылку делают газировку.
Газ тяжелее воздуха, что хорошо для сварки так как расход газа будет не большой в сравнении с гелием. Единственное нужно обеспечивать хорошее проветривание помещения при длительном проведении сварки, так как газ может скапливаться особенно в низменностях (разных приямках и т.д.). В идеале, конечно, чтобы была вытяжка, но такие системы как правило только на крупных производствах. Двуокись углерода (СО2) уже бывает трех сортов: первый, второй и высший.
Больше всего примесей во втором сорте до 1,2%. Первый сорт содержит примесей не больше 0,4-0,5%, а высший до 0,1-0,2% и применяется уже для ответственных конструкций из стали.
Диоксид углерода (углекислота) набирает в себя влагу, что негативно скажется при сварке. Рекомендуем перед сваркой за час полтора поставить баллон вентилем вниз. Перед сваркой не переворачивая баллон открыть вентиль и выпустить немного газа с влагой. Также можно использовать специальное оборудование для просушки газа – осушитель.
В углекислоте сваривают различные стали с низким и средним содержанием углерода, можно применять при сварке коррозионностойких сталей и чугунов.
Азот

Для сварочного полуавтомата Азот используется весьма ограничено, этот газ как правило применяют при сварки меди. Потому что именно по отношению к меди азота является инертным газом. Для большинства же других металлов азот активный газ который растворяется в расплавленном металле тем самым образуя многочисленные дефекты в виде газовых пор. Выпускается 4 сортов: высшего в котором примеси не более 0,1 %. Азот же 1 сорта может содержать примеси до 0,5%, 2 сорта 0,9— 1% принеси. Что касается азота 3-сорта он может содержать до 3% различных примесей. Азот не имеет цвета, ни запаха, ни вкуса он не ядовитый. Для сварки представляется в баллонах чаще всего имеющих объем 40 л. Эти баллоны имеют окрас чёрного цвета, как и баллон углекислоты, с надписью жёлтым «Азот».
Кислород

Кислород является очень активным газом. Сам он не горит, но очень активно поддерживает горение. Для сварки, кислород в чистом виде не применим. Как правило кислород используется лишь в смеси с инертными газами. Кислород не имеет ни запаха, ни вкуса, ни цвета. Выпускают кислород 3 сортов : 1-сорт с содержанием чистого кислорода 99,7-99,8%; 2 сорт – 99,4% – 99,5% и 3 сорт с содержанием примеси до 0,8%. Более подробное использование кислорода рассмотрим в разделе про смеси газов.
Полезная статья – А вы знаете сколько весит кислородный баллон и какой его объем.
Сварочная смесь для полуавтомата

Для полуавтоматической сварки чаще всего используются такие смеси газов как: смесь аргона и гелия, смесь аргона и углекислого газа, смесь аргона и кислорода, а также смесь аргона углекислоты и кислорода в различных процентных соотношениях.
Смесь аргона и кислорода
При содержании кислорода от 1% до 4% в смеси процесс сварки становятся очень стабильным, увеличивается текучесть металла, расплавленного в сварочной ванне. Перенос металла становится мелкокапельным, брызг становится очень мало, а шов получается ровным и красивым. При мелкокапельном переносе металла значительно сокращается расход сварочный проволоки, которая сильно тратиться на разбрызгивание.
Смесь аргона и гелия
Эту смесь используют для сварки активных, цветных металлов и сплавов таких как алюминия, титана и прочих. Данная смесь обеспечивает очень высокий уровень защиты расплавленного металла в сварочной ванне. Оптимальный состав для этой смеси 50% + 50%. Также можно встретить соотношение 60-65% гелия и 35— 40% аргона.
Смесь углекислого газа и кислорода
Подобные смеси на практике не очень часто используются. Оптимальный для них состав это 65-75% углекислого газа и 25-35 % кислорода. При использовании таких смесей, шов формируется несколько лучше чем если использовать чистую углекислоту. Применяется как правило подобной смеси для сварки чёрных стали (углеродистых конструкционных, а также некоторых легированных).
Смесь аргона и углекислого газа
Такая смесь чаще всего используется для сварки углеродистых, низко- и среднелегированных, стали аустенитного класса (нержавейки). Соотношение этой смеси 74— 80% аргона и 20— 26% СО2. При использовании этой смеси обеспечивается очень хорошая защита сварочный дуги и металла.
Также идет очень незначительное разбрызгивание металла. Сварочный шов получается мелкочешуйчатый, а процесс формирования шва стабильный. Эта смесь очень хорошо повышает производительность сварки так как наличие аргона увеличивает мощность сворачивай другие. Благодаря этому свойству процесс идет быстрее.
Полезная статья – Как правильно выбрать сварочный кабель для инверторного аппарата и не потерять деньги.
Расход газа при сварке полуавтоматом
Расход газа при полуавтоматической сварке зависит от нескольких факторов:
- наличие сквозняка;
- свойств газа;
- свойств свариваемого металл;
- тип соединения;
- толщины свариваемых деталей.
Наличие сквозняка— если в помещение есть сквозняк или работы ведутся на открытом воздухе, где есть ветер, газ будет сдувать. Чтобы предотвратить его сдувание нужно увеличивать расход газа. Именно поэтому при наличии сквозняков и работе на открытом воздухе расход газа значительно увеличивается.
Свойства газа— такие газы как гелий и его смеси который легче воздуха, улетучиваются и при их использовании расход достаточно высокий. Если необходимо сократить расход, то лучше выполнять сварку в среде гелия в закрытых камерах или с использованием козырьков.
Свойства свариваемого металла – для сварки цветных металлов, а также их сплавов для обеспечения качественной защиты, чтобы в сварочную ванну не попадали газы из атмосферы применяют параметры с высоким расходом газа.
Тип соединения— от типа сварного соединения напрямую зависит расход газа особенно это видно на соединениях, где необходимо подваливать корень шва или соединение с двусторонней разделкой кромок.

От толщины свариваемых деталей— чем больше толщина свариваемых деталей, тем больше сварочный ток и соответственно больше расход газа. Это необходимо чтобы защитить большую зону сварки, широкую ванну и сварочную дугу.
https://youtube.com/watch?v=SHOz3rkHEPA%3Ffeature%3Doembed
Область применения
Защитный газ используется как мы уже говорили в механизированной сварки для защиты сварочной дуги и расплава от попадания газов из воздуха. Он используется 80% случаев использования полуавтоматической сварки, 20% это сварка самозащитой порошковой проволокой.
Область применения весьма широка так как данный процесс несложен и очень производителен. Полуавтоматом варят как тонкий металл в автосервисах, потому что ручной сваркой тонкий металл варить очень проблематично. Его легко прожечь. Так и используют на производстве металлоконструкций и крупных изделий.
Там ситуация обратная, швы протяженные, а толщина металла большая. Она применяется там, потому что этот процесс очень производительный и варить длинные швы и толстый металл ручной сваркой получается дорого и долго.
По большей части отличие здесь будут лишь в использовании самих аппаратов. В автосервисе как правило используются дешевые модели, а на производстве применяются дорогостоящая профессиональное оборудование с синергетической системы управления обеспечивающие высокую производительность.
Какой газ используют для сварки полуавтоматом – критерии выбора

Поговорим о критериях выбора газа для полуавтоматической сварки более подробно. На выбор того или иного газа влияет несколько параметров таких как:
- марка материала изделия;
- ответственность соединения;
- экономические показатели.
В большой части марка изделия и определяет использование тех или иных газов или их смесей.
Инертные газы подходит как правило для любых видов сталей, цветных металлов и их сплавов. Применение инертных газов для низкоуглеродистых и низколегированных сталей неоправданно, так эти газа стоят очень дорого.
Для углеродистых, низкоуглеродистой, конструкционных сталей используется углекислота (углекислый газ ), а также смеси СО2 с аргоном, СО2 + аргон +гелий.
При сварки нержавеющих сталей (сталей аустенитного класса), к примеру всем известная «медицинская» сталь – 12Х18Н10Т и близкие с ней свариваются в смеси углекислоты и аргона.
Для сварки цветных металлов таких как алюминий, титан, медь чаще всего используется аргон либо в чистом виде, либо смесь с Не. В чистом виде Не используется редко так как он очень дорогой.
Медь можно сваривать в среде азота. Для цветных металлов не используются смеси содержащей СО2 и кислород.
Ниже приведём таблицу, где наглядно покажем применение тех или иных газов и их смесей для различных видов металлов сплавов.
https://youtube.com/watch?v=CFOO2HP3hj4%3Ffeature%3Doembed
Какой газ нужен газовой сварки
Зачастую газовую сварку и газы которые в ней применяются путают с полуавтоматической и газами которые применяются для нее. Вкратце расскажем разницу. Газовая сварка выполняется за счёт сгорания горючего газа, а при полуавтоматической же газ используется для защиты, он не горит.
Ацетилен
Чаще всего именно ацетилен используют как сварочный газ для газовой сварки. Этот газ легче воздуха он бесцветный имеет слабый запах. При горении температура пламени ацетилена бывает в районе 2950— 3120 Градусов Цельсия. Ацетилена очень легко воспламеняется даже от статического разряда, потому баллоны с этим газом заполнены пористым веществом который пропитывают ацетоном.
Также его применяют для газовой резки, но реже. Чаще для этой цели используют пиролизный или природные газы о них поговорим далее.
Природные
Природные газы для сварки применяются гораздо реже нежели ацетилен ввиду их низкой температурой горения, а вот для резки применяются очень часто потому что стоят они недорого по сравнению с тем же ацетиленом. Применение природных газов более безопасно в отличие от ацетилена потому как они менее огнеопасны. Температура их горения значительно ниже, где-то в районе 2100— 2300 Градусов Цельсия.
Водород
Водород является альтернативой ацетилена при газовой сварки . Этот газ не имеет ни цвета, ни вкуса, также не имеет запах, он легче воздуха. Также водород обладает высокой текучестью и взрывоопасность при смеси с воздухом. Для сварки водород используется не в баллонах, а получают в специальных аппаратах для водородной сварки из воды под действием электрического тока.
Применение водорода вместо ацетилена обеспечивает более качественные ровный сварочный шов. Но несмотря на это преимущество данный способ редко применяется на практике. Так как есть целый ряд сложностей, возникающих в процессе сварки. Одно из них это появление большого количества шлака в процессе сварки, что требует введение дополнительных компонентов в расплав металла.
Также для работы аппарат водородный сварки требуется электричество, лишая данный способ автономности присущий газовой сварке. Грубо говоря – Если есть электричество зачем получать газ, можно просто заварить ручной сваркой.
Полезная статья – 9 основных видов сварочных аппаратов применяемых повсеместно
Пиролизный
Получают этот газ на крупных нефтеперерабатывающих предприятиях как побочный продукт процессе нефтепереработки. После его получения газ требует определенную очистку и обработку для снижения его химической активности. Его свойства очень близки свойствам природных газов.
Используется для резки металлов, для сварки же достаточно редко ввиду опять же низкой температурой горение.
Влияние на процесс
Защитный газ применяемые для сварки оказывают огромное влияние как на сам процесс, так и на результат – качество сварного соединения. Неправильный выбор газов приведёт либо к многочисленным дефектом, либо к ненужному удорожанию процесса.
Приведём несколько примеров:
Применение аргона или гелия для сварки металлоконструкций из Ст3пс. Сварное соединение получится качественным, но затраты необоснованно высокими. Или же другой пример: сварка титанового сплава ВТ9 в среде углекислого газа. В этом случае финансовые затраты будут минимальны, но соединение будет однозначно бракованным и скорее всего даст трещину еще до того, как сварщик завершит работу.
Полезная статья – Все что нужно знать про клей поксипол, чтобы обойтись без сварки.
Преимущества и недостатки газовой среды
Преимуществами при использовании газовой защиты является удешевление процесса так как не требуется использование дополнительных флюсов с газообразующими компонентами. Также это защищает соединение попадание шлаковых включений.
Основными недостатками является наличие громоздкого и не дешевого газового оборудования:
- газовый баллон;
- шланги;
- редукторы и ротаметры;
- смесители;
- газовый подогреватели и осушители
Применять его в условиях монтажа достаточно проблематично. Также условиях монтажа использование газовой защиты осложняется тем, что ее сдувает порывами ветра или сквозняком. А из-за этого образуются дефекты, и дуга горит нестабильно.
Работники авторемонтных мастерских, монтажники и другие специалисты по сварочным работам в ходе сварки нередко применяют природный газ и разнообразные газовые смеси. О том, какие бывают газы, об их особенностях и свойствах вы узнаете из нашей статьи. Мы приведем также рекомендации по выбору и использованию того или иного защитного газа при разных методах сварки и в зависимости от свариваемого материала.
Защитный газ является немаловажным компонентом, обеспечивающим производительность и достойное качество сварочного процесса. Наименование защитного газа говорит само за себя, он нужен для защиты твердеющего расплавленного сварочного шва от окисления, а также от имеющейся в воздухе влаги и примесей, способных снизить устойчивость шва к коррозийным процессам, привести к возникновению пор и ослабить прочность шва, повлияв на геометрию сварного соединения. К тому же защитный газ охлаждает сварочный пистолет.
Какие типы газов для сварки и резки используются
В качестве защитных газов, применяемых для сварки, используются инертные и активные газы, а также их смеси.
1. Инертные газы для сварки. Инертными именуются газы, которые не способны к химическим реакциям и практически не растворяются в металлах. Атомы таких газов наделены наружными электронными оболочками, заполненными электронами, чем и объясняется их химическая инертность. К ним относятся аргон, гелий и их смеси.
Аргон (Ar) — инертный газ, не вступающий в химические реакции с расплавленным металлом и иными газами в зоне горения дуги. К достоинствам этого инертного газа относится то, что он на 38% тяжелее воздуха, аргон вытесняет его из зоны сварки и надежно изолирует сварочную ванну от контакта с атмосферой. Чаще всего Ar применяется в качестве защитного газа в процессе аргонодуговой TIG сварки, MIG/MAG сварки. Примеры свариваемых металлов при помощи аргона и особенности применения приведены ниже в таблице 1.
Аргон как защитный газ востребован:
- в строительстве и машиностроении (при сварке деталей из высоколегированной стали; оперативная резка металлов, включая и толстые листы тугоплавких металлов);
- в горнодобывающей промышленности и металлургии (выплавка металлов; удаление газовых включений из жидкой стали).
Гелий (He) как и Ar является химически инертным, но отличается от него тем, что гораздо легче воздуха, что делает защиту сварочной ванны более сложным процессом, требующим больших затрат защитного газа. Гелий применяется как инертный защитный газ в ходе сварки нержавеющих сталей, цветных металлов и сплавов, активных и химически чистых материалов. Он обеспечивает повышенное проплавление, в связи с чем, иногда используется с целью проплавления толстых металлических листов или получения шва специальной формы. Но из-за повышенного расхода и высокой стоимости гелия в сравнении с аргоном сфера его применения достаточно ограничена.
Гелий (He) как защитный газ используется:
1.1. Инертные газовые смеси включают обычно аргон и гелий. Имея большую плотность, чем гелий, такие смеси обеспечивают более надежную защиту металла сварочной ванны от воздуха.
Если необходимо сварить химически активные металлы часто применяют инертную смесь, содержащую 60—65 об. % He, 40-35 об. % Ar. Инертные газовые смеси заметно дороже чистого аргона, но обеспечивают более интенсивное выделение теплоты электрической дуги в месте сварки. Это является значимым при полуавтоматической сварке металлов, характеризующихся высокой теплопроводностью.
2. Активные газы для сварки. Это газы, обеспечивающие защиту сварки от доступа воздуха и при этом вступающие в химические реакции со свариваемым металлом или физически растворяющиеся в нем.
Углекислый газ (CO2) (двуокись углерода) является бесцветным не ядовитым газом, растворимым в воде, он тяжелее воздуха. Газ углекислый для сварки не должен иметь минеральных масел, глицерина, сероводорода, соляной, серной и азотной кислоты, спирта, эфиров, аммиака, органических кислот и воды. Из-за редкости сварочной углекислоты 1 сорта для сварки применяется сварочная углекислота 2 сорта и пищевая углекислота. Но, повышенное содержание водяных паров в такой углекислоте при сварке ведет к возникновению пор в швах и снижению пластических свойств сварного соединения.
В сварочном процессе может использоваться и твердая двуокись углерода, соответствующая ГОСТ 12162—66 двух марок — пищевая и техническая. При сварке низкоуглеродистых и низколегированных конструкционных сталей применяется так же газовая смесь углекислого газа с кислородом (СО2 + + О2). Используют смесь, которая включает 30 об. % кислорода. Смесь СО2 + О2 оказывает более интенсивное окисляющее действие на жидкий металл, в отличие от чистого углекислого газа.
Углекислый газ в качестве защитного применяется:
Кислород (O) включен в газовые смеси СО2 + О2 и Аr + О2. Это бесцветный газ, не имеющий запаха, поддерживающий горение. В случае охлаждения до температуры -183 гр. Цельсия кислород превращается в подвижную жидкость голубого цвета, а при температуре -219 гр. Цельсия замерзает. Кислород гарантирует очень широкий профиль сварного шва, характеризующийся неглубоким проплавлением, а также обеспечивает высокое тепловложение на металлической поверхности. Кислородо-аргонные смеси отличаются особым профилем проплавления сварочного шва, напоминающим «шляпку гвоздя».
Кислород как защитный газ бывает необходим:
Водород (H) не имеет цвета, запаха и является горючим газом. Водород не подходит для мартенситных или ферритных сталей из-за образования трещин, он может использоваться в концентрации от 30 до 40% с целью плазменной резки нержавеющей стали — для повышения мощности и уменьшения шлака.
Азот (N) — газ без цвета и запаха, который не горит и не поддерживает горение. В соответствии с ГОСТом 9293—59, азот бывает четырех сортов: электровакуумный, газообразный газообразный 1-го сорта, газообразный 2-го сорта и жидкий. Включение азота в этих сортах должно быть соответственно не менее об.%: 99,5; 99,9; 99 и 96. Главной примесью в каждом из них является кислород.
Азот в качестве защитного газа чаще всего используется:
2.1. Смеси инертных и активных газов все чаще используются в процессе сварки плавящимся электродом сталей различных классов по причине их технологических преимуществ. К ним относятся:
- высокая стабильность дуги, благоприятный характер переноса электродного металла через дугу,
- меньшая, если сравнивать с активными газами степень химического воздействия на металлическую поверхность сварочной ванны.
Добавка к аргону незначительного количества кислорода либо иного окислительного газа существенно увеличивает устойчивость горения дуги, и улучшает качество образования сварных соединений. Кислород в атмосфере дуги обеспечивает мелкокапельный перенос электродного металла.
Выбор газа для определенного типа свариваемого металла
Какой газ используется при сварке того или иного металла, один из самых часто встречаемых вопросов новичков в сварке на тематических форумах. Примеры применения разнообразных защитных газов и газовых смесей для сварки различных металлов приведены в таблице.
Грамотно определив тип защитного газа, вы обеспечите оперативность и качество сварки, а также гарантируете отличное сварное соединение и глубину проплавления, повысите надежность созданного шва и качество детали. Выбор подходящего защитного газа и его качество значительно влияют на расход сварочных материалов, труд исполнителя сварки и на исправление дефектов и итоговую обработку сварочного соединения.
Если у Вас имеются какие-либо вопросы по теме, рекомендуем найти самую актуальную информацию на нашем сайте, или напрямую обратиться к консультантам компании Тиберис.
В качестве защитных газов при сварке плавлением применяют инертные газы, активные газы и их смеси.