
- Газовая смесь из углекислого газа и кислорода
- Интергаз Производство и продажа технических газов
- Продукция
- Прайс-лист
- Газовая смесь для сварки полуавтоматом (GMAW, MIG, MAG)
- Газовая смесь для сварки порошковой проволокой (FCAW)
- Смеси защитных газов для сварки неплавящимся электродом (TIG, GTAW)
- Сварочная смесь из аргона, углекислого газа и водорода
- ПОЛЕЗНАЯ ИНФОРМАЦИЯ
- Преимущества сварочной смеси
- Генератор углекислоты для сварки своими руками
- Сварочная смесь аргона и гелия
- Более высокая производительность
- Сварочная смесь из аргона, углекислого газа и гелия
- Газовая смесь из углекислого газа с 10-30% аргона и 5-15% гелия
- Газовая смесь из углекислого газа с 20-30% аргона и 60-70% гелия
- Газовая смесь из углекислого газа с 7-8% аргона и 90% гелия
- Сварочные смеси из аргона, углекислого газа и кислорода
- Газовая смесь аргона с азотом
- Газы и сварочные смеси по ГОСТ Р ИСО 14175
- Классификационное обозначение газов и газовой смеси согласно ГОСТ Р ИСО 14175
- Газовые смеси Ar+CO2
- Лучшие условия труда
- Лучшее качество
- Что лучше углекислота или сварочная смесь?
- Недостатки однокомпонентных защитных газов при сварке полуавтоматом
- Качественная аргоновая сварочная смесь от производителя
- Сварочные смеси из аргона и углекислого газа
- Сварочная смесь из аргона с 3-10% углекислого газа
- Сварочная смесь из аргона с 11-20% углекислоты
- Сварочная смесь из аргона с 21-25% углекислого газа
- Газовая смесь аргона с гелием и кислородом
- Газовые сварочные смеси СО2+Ar
- Консультации по оптимальному выбору и применению сварочных смесей
- Сравнительные таблица для выбора состава сварочной смеси
- Качество сварочной смеси гарантированно
Газовая смесь из углекислого газа и кислорода
Углекислый газ является основным компонентом данной смеси активных газов, а в качестве дополнительного компонента применяется кислород. Кислород повышает степень окисления защитного газа и увеличивает температуру жидкотекучести металла сварочной ванны. При его применении необходимо применять проволоку с повышенным содержанием раскислителей.
При применении сочетания из углекислого газа и кислорода для сварки с повышением содержания кислорода коэффициент перехода элементов значительно снижается. Особенно сильно уменьшается коэффициент перехода марганца, меньше других — углерода и хрома. При наплавке проволокой Св-18ХГСА добавка к углекислому газу 30% кислорода приводит к снижению коэффициентов перехода хрома с 0,79 до 0,64 и марганца с 0,72 до 0,45. Значительно снижаются коэффициенты перехода с увеличением расхода сварочной смеси и чистого углекислого газа.
Коэффициент перехода углерода с повышением содержания кислорода снижается в большей степени, чем с повышением расхода смеси. Это объясняется тем, что с увеличением расхода углекислоты (отдельно или в смеси) увеличивается количество диссоциирующейся окиси углерода и усиливается растворение образующегося при этом углерода.
Коэффициенты перехода отдельных элементов зависят от химического состава проволоки и увеличиваются с повышением сварочного тока и уменьшением напряжения дуги. Например, при наплавке проволокой Св-08Г2С коэффициенты перехода углерода значительно выше, а марганца ниже, чем при использовании проволоки Св-18ХГСА.
Добавка кислорода к углекислому газу оказывает ряд положительных эффектов:
Смесь углекислого газа с кислородом широко применяется для сварки углеродистых и низколегированных сталей.
Оптимальным считается состав 70-80 % углекислого газа и 20-30 % кислорода. При данном соотношении получается ровный сварной шов без грубой чешуйчатости, обеспечивается глубокое проплавление, увеличивается плотность шва. Наряду с этим на поверхности шва образуется тонкий слой шлаковой корки, после удаления которой шов имеет серебристый цвет. При дальнейшем увеличении содержания кислорода в смеси более 30 % поверхность сварного шва имеет грубую чешуйчатость. Сварка в смеси углекислоты с кислородом возможна во всех пространственных положениях.
Основными преимуществами сварки в комбинации углекислого газа с кислородом с увеличенным вылетом электрода по сравнению со сваркой в углекислом газе и обычным вылетом являются повышение производительности процесса на 20-25 %, сокращение затрат на зачистку швов от брызг, улучшение внешнего вида и качества швов.
Интергаз Производство и продажа технических газов
г.Хабаровск, ул. Алеутская, 29

Продукция

Прайс-лист
Сварочные смеси с активными газами применяют для сварки полуавтоматом (MAG). Cмеси инертных газов применяются как для полуавтоматической сварки (MIG), так и для сварки неплавящимся электродом (TIG). В очень редких случаях смеси с азотом применяют для сварки неплавящимся электродом.
Применение двух- или трехкомпонентной сварочной смеси определяется толщиной свариваемого изделия, его химическим составом и требованиями к качеству сварного шва. Выбор оптимального сочетания газов зависит от требуемого характера переноса металла, вида сварки и оптимизации характеристик электрической дуги. Трехкомпонентные сварочные смеси применяют очень редко.
При выборе защитного газа необходимо учитывать толщину и тип свариваемого металла, положение при сварке, разряд сварщика и требования к качеству сварного шва.
Оптимальным считается вариант, когда при требуемом качестве сварного соединения необходимы минимальные затраты. Некоторые защитные газы, подобно аргону и гелию, достаточно дорогие, что ограничивает их широкое применение. К дополнительным затратам необходимо отнести и стоимость баллонов и их заправки. При выполнении сварки на открытом воздухе ветер и атмосферные осадки будут вынуждать увеличивать расход газа. Поэтому к выбору защитного газа необходимо подходить комплексно и учитывать множество факторов.
Для того, чтобы помочь правильно выбрать газ для сварки, в таблице ниже приводятся основные характеристики газовых смесей для сварки полуавтоматом (MIG, MAG, GMAW) и неплавящимся вольфрамовым электродом (TIG, GTAW).
Газовая смесь для сварки полуавтоматом (GMAW, MIG, MAG)
В таблице ниже представлены смеси для сварки полуавтоматом в зависимости от типа материала его толщины и состояния поверхности.
Газовая смесь для сварки порошковой проволокой (FCAW)
Сварка порошковой проволокой может осуществляться без газа, но данный способ рекомендуется использовать только в исключительных случаях и только на открытом воздухе т.к. газы выделяемые в процессе сварки очень вредны для здоровья сварщиков. При наличии выбора, предпочтение необходимо отдавать только сварке порошковой проволокой полуавтоматом в защитном газе. Ну а какой состав газов выбрать поможет таблица ниже.
Смеси защитных газов для сварки неплавящимся электродом (TIG, GTAW)
Для сварки неплавящимся электродом применяются только инертные газы, поскольку вольфрамовый электрод вступая в химическую реакцию с активными газами окисляется и разрушается. Для сварки нержавейки, в редких случаях, в составе газов используют водород.
В качестве небольшого заключения хочется сказать, что однозначно сварочные смеси имеют значительные преимущества и современное производство немыслимо без их использования. В данной статье предоставлено предостаточно информации, чтобы подобрать оптимальное сочетание газов как для сварки полуавтоматом, так и для сварки вольфрамовым электродом. А благодаря пониманию того, что от процентного содержания того или иного газа зависит не только поведение дуги во время сварки, но и химический состав и механические свойства сварного шва, инженеры и сварщики смогут более аргументированно подойти к выбору оптимального соотношения состава газов.
Сварочная смесь из аргона, углекислого газа и водорода
Установлено, что небольшая добавка водорода (1-2%) улучшает стабильность дуги и смачиваемость расплавленного металла сварного шва при сварке нержавеющих сталей полуавтоматом в импульсном режиме. В данных смесях количество углекислоты должно быть в пределах 1-3% во избежание науглераживания металла и шва, и обеспечения стабильности дуги. Применение данной смеси не рекомендуется для сварки низколегированных сталей, поскольку наличие водорода в металле шва способствует образованию трещин и ухудшению механических свойств.
ПОЛЕЗНАЯ ИНФОРМАЦИЯ
Возможно ли сократить расходы на сварку и улучшить ее качество одновременно?
Технология сварки в защитной среде с применением сварочных газовых смесей значительно повышает качество работ и эффективность производства сварочных работ. Новым уровнем в улучшении сварочных процессов стало применение газовых смесей на основе аргона!
Преимущества использования газовых сварочных смесей на основе аргона по сравнению с углекислотой: Увеличение количества наплавляемого металла за единицу времени, а также снижение потерь электродного металла на разбрызгивание. Снижение количества прилипания брызг (набрызгивания) в районе сварного соединения и как следствие уменьшение до 95% трудоемкости по их удалению. Повышение плотности и пластичности металла шва. Повышение прочности сварного соединения. Процесс сварки стабилен даже при некоторой неравномерности подачи сварочной проволоки, а также наличия на её поверхности следов технологической смазки и ржавчины. Гигиенические условия труда на рабочем месте сварщика улучшаются за счет значительного уменьшения количества выделений сварочных аэрозолей и дымов.
Преимущества сварочной смеси
Применение качественных и правильно подобранных сварочных смесей позволяет обеспечить следующие преимущества:
Более подробно узнать о преимуществах и рекомендациях по выбору правильной сварочной смеси вы сможете в разделе ИНФОРМАЦИЯ
Наши смеси имеют сертификат соответствия и снабжаются паспортами качества.
Помимо этого мы гарантируем безопасную работу с нашими баллонами. Все они проходят испытания и техническое освидетельствование в срок не позднее 5 лет с момента последней аттестации. Обращаем внимание, что наша компания имеет разрешение от Ростехнадзора на ремонт и техническое переосвидетельствование баллонов, наше клеймо официально зарегистрировано в Ростехнадзоре, а наши специалисты имеют необходимые допуски и квалификацию для работы с сосудами, работающими под давлением. Это позволяет обеспечить дополнительный сервис для клиентов по обработке и подготовке их баллонов под наполнение качественными сварочными смесями
Мы осуществляем доставку по Москве (включая центр города) и области собственным спецавтотранспортом, предназначенным для безопасной перевозки баллонов с газом, от 1 до 88 баллонов за один рейс. Также возможен самовывоз с нашего склада, расположенного по адресу: г.Москва, ул.Ижорская, д.6.

Про сварку в газовых смесях ходят легенды. Вот, например, если варить в смеси Ar-75%+CO2-25%, то и брызги исчезают совсем и электродного присадочного материала расходуется меньше: писаки на разношерстных сайтах о сварке утверждают со знанием дела о 3-5% экономии! Если варить много, приличная, однако, экономия получается. Плюс ко всему вместо мелкокапельного металлопереноса образуется фактически струйный перенос металла с электродной проволоки в сварочную ванну, что делает шов плотнее и, очевидно, прочнее. При больших объемах сварки с СО2 обмерзает редуктор и не работает, так что приходится использовать всякие дополнительные приспособления – подогреватели углекислого газа. Так же при сварке в углекислоте наблюдается сильно разбрызгивание. А со смесью этого не происходит. И баллон приходится менять реже.
В общем, смесь «рулит», не смотря на то, что СО2 дешевле и не так чувствительна к подготовке сварочных кромок.
В связи с чем вопрос: действительно ли использование сварочных смесей на основе Ar так эффективно или все-таки лучше варить СО2?
Лично мне очевидно, что процентное соотношение Ar + СО2 газовой смеси выбирают в зависимости от толщины металла, количества легирующих элементов в нем и с учетом требований по механической прочности шва. В целом, играясь этим соотношением можно улучшить или ухудшить свойства сварного соединения.
Конечно, сколько сварщиков, столько мнений, а истина находится где-то посередине. Первое, что, очевидно, нужно учитывать, это тип вашего полуавтомата. Если он рассчитан только на MAG –сварку в активном газе – углекислоте, то использование смеси с высоким содержанием в ней аргона приведет к возникновению проблем с клапаном. Поэтому для сварки в смесях логично выбирать инвертор MIG.
Может показаться, что смесь применять вообще не стоит, так как есть здесь определенный маркетиноговый ход, позволяющий накрутить цену за счет манипуляций с процентным соотношением разностоимостных газов в баллоне. В итоге получается, что за суррогат аргона и углекислоты нужно платить так же, как за первосортный аргон. Здесь дело обстоит примерно как с бензином. Был 76-й и 92-й бензин. В итоге придумали нечто среднее между этими двумя марками 80-й. В итоге сами знаете, что получилось.
С другой стороны профессиональные сварщики знают, что действительно смесь эффективна при сварке коррозионостойких сталей, оцинкованного металла, хотя по всем теоретическим канонам сварка в чистом аргоне этих же марок и покрытий качество швов должна только улучшить. Но на практике все происходит иначе.. В промышленности готовят смесь Ar-95-98%+CO2-2-5%. Но очевидно, что на характер плавления влияют все факторы процесса:
Исходя из этого становится понятно, почему смесь, которая одному сварщику подходит идеально, для другого дает неудовлетворительный результат. С нашей точки зрения, однозначного ответа в какой пропорции лучше варить здесь нет. Ее надо подбирать индивидуально в каждом конкретном случае в зависимости от исходных данных.
Аргон применяют при сварке легированных/высоколегированных и жаропрочных сталей, алюминия, титана.
Если же вы занимаетесь кузовным ремонтом, другими словами сваркой низкоуглеродистых сталей, которые применяют в автопроме – здесь однозначно нужно применять углекислоту. Хотя, если будете варить «чернягу» аргоном разницы не почувствуете (разве что в цене за баллон?). Почему так, прояснит следующая статья.
Генератор углекислоты для сварки своими руками
Оказывается, приличный шов, ничем не уступающий по качеству шву, сваренному в смеси аргона с углекислотой, можно получить при сварке на

Кока-Коле (Coca Cola). Вспоминаем, что только не делали с этой самой Кока-Колой: и пили, и ели ее, и как средство от ржавчины использовали, ведь «богатый» состав этого чудо-напитка содержит много чего, даже немножко ортофосфорной кислоты. Ее добавляют как усилитель вкуса, или «Третий вкус», изобретенный японцами в «стране восходящего солнца» – этот самый «вкус» более интенсивно всасывается и ощущается вкусовыми рецепторами. Не забываем при этом, что ортофосфорная кислота применяется еще много где в химической промышленности и, в частности, в ваннах электрополировки вместе с хлористым ангидридом и прочими хим. веществами. Электрополировка, напомним, в промышленности служит для придания изделиям из нержавейки товарного вида .
Так вот, оказалось, что у Кока-Колы обнаружился еще один «талант»: ее можно применять в качестве защитной среды при сварке полуавтоматом низкоуглеродистых и низколегированных сталей проволокой св.08Г2С.
Рецепт приготовления защитной среды прост:
Получается вот такая смесь в предложенных пропорциях и генератор диоксида углерода по совместительству.
Берем мерную кружку, засыпаем в нее лимонную кислоту, затем соду, перемешиваем. Предварительно подготавливаем два куска газетной бумаги и высыпаем содержимое нашей кружки аккуратной дорожкой на них. Аккуратно сворачиваем газеты в трубочки так, чтобы содержимое осталось внутри, и скручиваем торцы трубочек так, чтобы содержимое никуда не высыпалось.
Берем пластиковую бутылку и наливаем в нее 0,5 л Кока-Колы, добавляем уксус и пару подготовленных трубочек. Накручиваем трубку для подачи газа в сварочную горелку на бутылку – и вуаля, газовая защитная атмосфера своими руками готова к применению. Проверка шва, выполненного на кока-коле, дала положительный результат.
Вывод: если у вас кончился баллон с газом посреди ночи и варить все-равно надо, а в хозяйстве есть Кола и то, что на кухне у жены под рукой должно всегда найтись – вы будете спасены, сможете закончить работу до утра и при этом не оставите разочарованными ваших заказчиков.
Для отправки комментария вам необходимо авторизоваться.
Сварочная смесь аргона и гелия
Сварочные смеси гелия с аргоном применяются для сварки полуавтоматом (MIG) и сварки вольфрамовым электродом (TIG) в основном цветных металлов:
Данная комбинация в полной мере реализуются преимущества обоих газов:
Как правило, чем толще свариваемые детали, тем больше необходим процент гелия в смеси. Малое содержание гелия, меньше 20%, не оказывает существенного влияние на сварочную дугу. С увеличением содержания гелия, напряжение дуги и отношение ширины сварного шва к глубине поправления, увеличивается. При сварке алюминия в среде аргона с 20% гелия, уменьшается пористость сварного шва. Стабильное горения и струйный перенос метала сварочной дуги происходит при условии наличия более 20% аргона.
Добавление 25% гелия в аргон необходимо если требуется увеличить тепловложение и улучшить внешний вид сварного шва при сваре цветных металлов.
При необходимости увеличения скорости сварки цветных металлов толщиной менее 20 мм механизированными способами, процент гелия повышают до 50%.
Добавление 75% гелия к аргону позволяет производить сварку алюминия толщиной более 25 мм в нижнем положении.
Сочетание аргона с 90% гелия используются для сварки меди толщиной более 12 мм и алюминия толщиной более 40 мм.
Оптимальным является соотношение 35-40% аргона и 60-65% гелия.
Для сварки цветных металлов и специальных сплавов наиболее эффективна двойная смесь, состоящая из аргона и гелия, которая обеспечивает хорошее формирование швов и глубокое проплавление основного металла. При ее использовании снижается разбрызгивание и улучшается стабильность дугового процесса.
Общая стоимость комбинации газов аргона с гелием значительно ниже, чем при использовании чистого гелия.
Более высокая производительность
Скорость сварки по сравнению с традиционной (в защитной среде CO2) увеличивается в два раза. Это происходит из-за меньшего поверхностного натяжения расплавленного металла, вследствие чего на 70%-80% снижается разбрызгивание и набрызгивание электродного металла. Незначительное количество брызг и поверхностного шлака во многих случаях исключает работы по зачистке свариваемых элементов.
Сварочная смесь из аргона, углекислого газа и гелия
Добавление гелия и углекислого газа к аргону увеличивает тепловую мощность и стабильность сварочной дуги, улучшается профиль усиления сварного шва. При сварке углеродистых и низколегированных сталей применение гелия оказывает почти такое же влияние на увеличение тепловложение и улучшение текучести сварочной ванны, как и кислород, но гелий является инертным и не способствует выгоранию легирующих элементов.
Газовая смесь из углекислого газа с 10-30% аргона и 5-15% гелия
Данное сочетание чаще всего применяют для полуавтоматической сварки углеродистых и низколегированных сталей в нижнем положении, когда необходима большая скорость сварки с максимальным проплавлением.
Газовая смесь из углекислого газа с 20-30% аргона и 60-70% гелия
Применяется для сварки с короткозамкнутым переносом металла высокопрочных сталей во всех пространственных положениях. Небольшое количество углекислоты позволяет гарантировать хорошие показатели ударной вязкости металла шва.
Газовая смесь из углекислого газа с 7-8% аргона и 90% гелия
Применяется для сварки полуавтоматом короткой дугой нержавеющих сталей во всех пространственных положениях. Минимальное количество углекислого газа необходимо для предотвращения науглераживания и обеспечения коррозионной стойкости сварного шва. Аргон с углекислотой обеспечивают стабильность горения дуги, а высокое содержание гелия — подвод тепла и более глубокое проплавление.
Сварочные смеси из аргона, углекислого газа и кислорода
Сварка полуавтоматом в смеси аргона с кислородом и углекислым газом обеспечивает более благоприятные условия кристаллизации металла шва. Форма провара в этом случае близка к треугольной, что способствует повышению стойкости швов против образования трещин. Её еще называют «универсальной» поскольку она позволяет производить сварку с короткими замыканиями, капельным, струйным и импульсными переносом металла.
Стоимость тройной газовой смеси, состоящей из аргона, углекислого газа и кислорода будет больше, чем стоимость двойной из аргона и углекислого газа. Количество ее в баллоне примерно равно количеству двойной комбинации Ar + CO2, и колеблется в зависимости от объема углекислого газа.
Тройные сварочные смеси более чувствительны к изменениям вылета сварочной проволоки и качеству подготовки поверхности. Сварочные смеси с кислородом обычно требуют более низкого напряжения дуги. Дуга менее стабильна при сварке и наплавке с высокой скоростью.
По всей совокупности сварочно-технологических характеристик оптимальным считается следующий состав тройной сварочной смеси:
При этом в производственных условиях незначительное колебание содержание газов в данном сочетании практически не влияет на стойкость шва против образования трещин.
Газовая смесь аргона с азотом
Смеси аргона с добавление азота имеют ограниченное применение, но об этом мы писали в статье об азоте и поэтому не будем здесь повторяться.
Газы и сварочные смеси по ГОСТ Р ИСО 14175
Смеси газовые, указанные в ГОСТ Р ИСО 14175 имеют собственную классификацию и обозначение. Рекомендуем обратить внимание на то, что газы и их комбинации, указанные в данном стандарте предназначены не только для сварки, а еще для резки и пайкосварки.
Газы и газовые смеси, в зависимости от реакционной способности, имеют следующую классификацию по группам:
Каждая группа газов, кроме группы Z, в зависимости от процентного содержания дополнительных газов, входящих в состав, имеет собственные подгруппы, которые обозначаются цифрами.
Классификационное обозначение газов и газовой смеси согласно ГОСТ Р ИСО 14175
ГОСТ Р ISO 14175 устанавливает требования о наличии в обозначении не только указание групп, но и дополнительное определение объемной доли компонентов (в процентах), входящих в сварочную смесь.
Компоненты имеют следующее обозначение:
Теперь, когда все более или менее понятно, можно приступить непосредственно к примерам обозначений.
Пример 1. Газовую смесь, содержащую 15% гелия (He), остальное — аргон (Ar), обозначают следующим образом:
Пример 2. Смесь в составе которой 3% углекислого газа (C), 0,5% водорода (H) и остальное аргон (Ar) имеет обозначение:
Пример 3. Газовая смесь, состоящая из 10% углекислого газа (C) и 3% кислорода (O), а остальное аргон (Ar) обозначается:
Пример 4. Сочетание 40% углекислоты (C), 5% кислорода (O) и аргона (Ar) обозначают:
ISO 14175-M33 — ArCO-40/5
Пример 5. Смесь из углекислого газа (C) 2% кислорода (O) обозначают:
Пример 6. Сочетание аргона и 5% водорода имеет обозначение:
Пример 7. Смесь из аргона (Ar) и 3% азота (N) обозначают:
Пример 8. Кислород имеет обозначение:
Пример 9. Газовая смесь из аргона (Ar) и 0,35% гелия (He) обозначается:
Пример 10. Газовая смесь из аргона (Ar), 1% кислорода (O2) и 5% азота (N) обозначается:
Пример 11. Сочетание гелия (He) и 0,04% ксенона (Xe) согласно ГОСТ Р ИСО 14175 имеет обозначение:
Понятное дело в стандарте есть требования к чистоте газов и допустимые отклонения по процентному содержанию компонентов в газе, но мы не будем останавливаться на этом детально, а лучше напишем о том, что должно быть на маркировке газового баллона.
Газовые смеси Ar+CO2
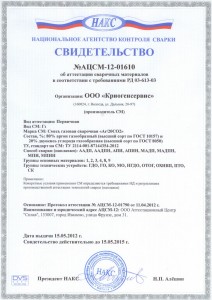
Сварочные газовые смеси на основе аргона и углекислоты. Для высокого качества электросварочных работ в среде защитных газов компания «Криогенсервис» предлагает широкий ассортимент сварочных смесей на основе аргона, а также заправку баллонов сварочными смесями любого объема!
Лучшие условия труда
Значительно меньше количества дыма, сварочных аэрозолей и вредных газов сохраняют здоровье сварщика и позволяют ему длительное время работать с большим вниманием. Уменьшается риск возникновения профессиональной болезни сварщиков — силикоза легких.
Уже наступило время использовать прогрессивные технологии и новые продукты, позволяющие производителям обеспечивать высокое качество работ и эффективность производства, улучшить и обезопасить условия труда своих рабочих.
Компания «Криогенсервис» осуществляет поставку сварочных газовых смесей, наполнение баллонов и оперативную доставку специализированным транспортом.
Лучшее качество
Уменьшает количество оксидных включений и измельчает зерно, улучшая микроструктуру металла. Увеличивает глубину провара шва, повышает его плотность, что в конечном итоге увеличивает прочность свариваемых конструкций. Высокая усталостная прочность, лучший внешний вид изделий — весомые аргументы в пользу сварочных смесей при сварке.
Что лучше углекислота или сварочная смесь?
Использование газовой смеси для сварки полуавтоматом вместо однокомпонентных газов позволяет без существенного изменения технологии и оборудования увеличить производительность сварки. При этом повышается стабильность электрической дуги, улучшается текучесть расплавленного металла и перенос электродного металла в сварочную ванну.
При сварке в сварочных смесях легко реализовать все виды переноса электродного металла:
При этом улучшается стабильность дуги, уменьшается разбрызгивание и достигается лучшее смачивание верхней части шва.
К основным преимуществам сварки полуавтоматом в смеси из аргона и углекислого газа по сравнению со сваркой в углекислоте:
Уменьшения расхода электроэнергии происходит за счет обеспечения оптимальных режимов сварки. Практические испытания показали, что напряжение дуги на 2-3 В меньше при использовании сочетания аргона с углекислым газом и на 3-5 В — при использовании комбинации аргона с кислородом, чем при сварке в чистом углекислом газе.
Повышение механических свойств металла шва при сварке в газовых смесях, объясняется меньшим содержанием неметаллических включений в шве и более благоприятным формированием его первичной структуры. Сварка в сварочных смесях позволяет также получать швы без трещин, с хорошим формированием структуры при практически полном отсутствии разбрызгивания электродного металла.
Результаты практических исследований позволяют заключить, что газовые смеси могут быть использованы для многослойной сварки высокопрочных сталей без последующей термообработки, когда необходимо обеспечить высокую ударную вязкость литого металла шва при хорошем его формировании и отсутствии разбрызгивания электродного металла.
Применение газовой смеси взамен углекислого газа приводит к сокращению времени сварки и очистки, экономии потребления электроэнергии, уменьшение удельного износа оборудования, но возрастает стоимость газа. Зато в результате замены углекислого газа на сварочные смеси на основе аргона экономия составляет 10-40% в зависимости от объемов производства.
Таким образом, эффективность замены углекислоты защитными газовыми смесями при полуавтоматической сварке сталей для промышленного производства несомненна.
Но если сварочная смесь лучше, почему же до сих пор используют углекислоту в качестве защитного газа? У всех есть свои недостатки, и у сварочной смеси — это высокая стоимость. Даже недостаток в виде повышенного светового и теплового излучения сварочной дуги не оказывает особого влияния при выборе между смесью и углекислым газом. Многие делают свой выбор в пользу более дешевых защитных газов, но в результате тратят больше средств.
Недостатки однокомпонентных защитных газов при сварке полуавтоматом
Сварке полуавтоматом в углекислом газе присущи серьёзные недостатки, в первую очередь, потери электродного металла (10-12%) на разбрызгивание, значительные трудозатраты на зачистку поверхности основного металла от брызг. Кроме того, сварные швы, выполненные в углекислом газе, имеют грубую чешуйчатость, большую высоту усиления, с резким переходом к основному металлу. При использовании чистого углекислого газа мундштук загрязняется брызгами металла, а скорость подачи сварочной проволоки меньше, чем при использовании смеси газов. Все это резко снижает эффективность процесса.
Разбрызгивание электродного металла можно устранить, если добиться струйного переноса электродных капель. При сварке в углекислом газе это возможно только при значительных плотностях тока, что затрудняет проведение сварочных работ и не обеспечивает надежного управления процессом. Снизить потери электродного металла возможно следующими способами:
Сварку полуавтоматом в инертном газе аргоне целесообразно применять при сварке нержавейки. Применение аргона в качестве защиты зоны дуги от окружающего воздуха в данном случае вызвано стремлением сократить окисление легирующих элементов, входящих в состав жидкого металла, и тем самым сохранить эксплуатационные свойства сварного соединения. Однако использование для защиты зоны сварки чистого аргона затруднено не только по экономическим соображениям (высокая стоимость газа), но и по некоторым технологическим недостаткам, проявляющимся при сварке (блужданием дуги и возможностью появления пор в корне шва). При сварке дуга издает громкий звук и имеет голубой цвет. Подвижность дуги при сварке в аргоне особенно заметна при малых скоростях плавления сварочной проволоки. Причиной считают особенности ионизации аргона. Появление пор в корне шва является следствием недостаточно интенсивного выделения газов из жидкого металла сварочной ванны.
Дополнительные трудности при сварке в чистом аргоне и в чистом углекислом газе заключаются в предотвращении прожогов в стыковых соединениях. Для исключения прожога более предпочтительно нахлёсточное соединение, так как имеется больше металла для теплоотвода.
Качественная аргоновая сварочная смесь от производителя
Сварочная смесь Ar+CO2 используется как защитная среда при полуавтоматической дуговой сварке (MIG-MAG) различных стальных конструкций как из черных металлов, так и из высоколегированных сортов стали (нержавеющие и жаропрочные). Для разных видов свариваемых материалов и конфигурации изделий рекомендуется использовать свои оптимальные составы смеси. Все наши сварочные смеси производятся согласно техническим условиям ТУ 20.11.11-001-98148740-2017, соблюдение которых позволяет обеспечить высокий уровень качества и стабильности готовой смеси.
Сварочные смеси из аргона и углекислого газа
Двойные сварочные смеси аргона и углекислого газа оптимальны при полуавтоматической сварке большинства марок углеродистых и нержавеющих сталей, когда используют обычный или импульсно-струйный перенос металла.
Благодаря добавке углекислоты в аргон наблюдается снижение поверхностного натяжения жидкого металла расплавляемой сварочной проволоки, уменьшается размер, образующихся и отрывающихся от электрода капель. Расширяется диапазон токов при сохранении стабильного ведения процесса сварки. Обеспечивается лучшее формирование металла шва и меньшее разбрызгивание, лучшая форма провара и меньшее излучение дуги, по сравнению со сваркой в чистом аргоне, а также в чистом углекислом газе.
При использовании сочетания с углекислотой достигается лучшее проплавление с меньшей пористостью по сравнению со смесями с кислородом. В тоже время для обеспечения смачивания валика сварного шва требуется примерно в два раза больше углекислого газа, чем при использовании в комбинации с кислородом.
Применение газовых смесей легко позволяет реализовать режим струйного переноса металла через дугу и достичь практически идеальной формы сварного шва. Благодаря снижению значения плотности сварочного тока и, как результат, падение давления электрической дуги на сварочную ванну уменьшается вероятность образования прожога тонкостенных деталей даже при большой силе тока и скорости сварки.
При выборе оптимального состава необходимо учитывать, что при наличии углекислого газа до 35-40% интенсивно выгорает марганец (Mn), кремний (Si), титан (Ti) и некоторое уменьшение потерь углерода. Снижение потерь углерода объясняется тем, что из-за роста доли углекислоты в смеси увеличивается парциальное давление СО в газовой фазе и, как следствие, тормозится реакция окисления углерода в жидкой фазе. Повышение доли углекислоты более 40% не вызывает дальнейшего роста потерь элементов, и они становятся аналогичными сварке в чистом углекислом газе.
Сварочная смесь из аргона с 3-10% углекислого газа
Данное сочетание газов применяется для струйного переноса металла дуги или короткими замыканиями углеродистых сталей различной толщины. Она является универсальной и довольно популярной из-за того, что может успешно использоваться оба типа переноса металла. Смесь с 5% углекислоты часто применяется для импульсной сварки полуавтоматом толстостенных конструкций из низколегированных сталей во всех пространственных положениях. При наличии от 5% до 10% углекислого газа столб дуги становится жестким и имеет четкий контур. Возникающее сильное давление дуги делает ее устойчивой к окалине и позволяет хорошо контролировать ванну расплавленного металла.
Сварочная смесь из аргона с 11-20% углекислоты
На данный момент — это самая популярная комбинация газов, которую применяют для сварки углеродистых и низколегированных сталей во всех пространственных положениях. Применение данного сочетания позволяет достичь максимальной производительности при сварке тонкостенных деталей в т.ч. и за счет минимального разбрызгивания.
Оптимальный считается состав 75-82% аргона (Ar) и 18-25% углекислоты (CO2). При содержании менее 15% углекислого газа и отклонении параметров режима сварки от оптимальных в швах возможно появление пор. В общем случае одного баллона стандартной сварочной смеси (18% углекислоты и 82% аргона) достаточно, чтобы уложить в шов 22-24 кг сварочной проволоки диаметром 1,2 мм.
Сварочная смесь из аргона с 21-25% углекислого газа
Данное сочетание газов применяют при необходимости сварки полуавтоматом низкоуглеродистых и низколегированных сталей с короткозамкнутым переносом металла. Первоначально ее применяли для полуавтоматической сварки сплошной проволокой диаметром 0,8 — 1,0 мм и сейчас чаще используется при сварке порошковой проволокой.
Данное сочетание имеет ограниченное применение поскольку при содержании углекислоты выше 30% процесс сварки протекает практически так же, как в чистом углекислом газе. При этом не обеспечивается надлежащее формирование сварного шва и проявляется усиленное разбрызгивание электродного металла, а проплавление узкое и глубокое. В швах с такой формой провара столбчатые кристаллиты встречаются в осевой зоне под углами, близкими к 180°. В данных местах значительно возрастает вероятность появление трещин.
Присутствие большого количества углекислоты в смеси оказывает существенное влияние на геометрические размеры швов. Например, при сварке током 100 А, напряжении дуги 25 В и введении 40% углекислоты в аргон высота усиления шва снижается с 2 до 1,6 мм, ширина шва увеличивается с 8,6 до 9,5 мм, а глубина проплавления — от 1,6 до 1,9 мм. Более заметное влияние на форму проплавления наблюдается при сварке большими токами. Снижение высоты усиления и увеличение ширины шва свидетельствует о рассредоточенном вводе тепла в основной металл. Этому способствуют процессы рекомбинации оксида углерода и кислорода, а также блуждание активного пятна дуги по поверхности сварочной ванны. В связи с присутствием в зоне дуги и сварочной ванне окиси углерода, которая рафинирует жидкий металл при своем выделении, в шве отсутствуют поры. Кроме того, на формирование шва влияет также напряжение дуги, вид переноса металла и интенсивность блуждания активного пятна дуги по поверхности сварочной ванны. Увеличение напряжения не только вызывает рост тепловой мощности сварочной дуги, но и способствует блужданию дуги (за счет удлинения дугового промежутка), а это, в свою очередь, увеличивает ширину проплавления. Вид переноса металла в основном сказывается на неравномерности проплавления дугой основного металла. При снижении диаметра капель стабилизируются размеры зоны проплавления.
Газовая смесь аргона с гелием и кислородом
Добавка гелия к смеси аргона с кислородом увеличивает энергию дуги при сварке цветных металлов. Довольно редко данную комбинацию применяют при сварке низколегированных или нержавеющих сталей с целью уменьшения пористости и улучшения формы сварного шва.
Газовые сварочные смеси СО2+Ar
Сварка в защитных газах – один из современных, ведущих технологических процессов соединения различных металлов.
Сварка в среде защитных газов (газовых смесей) сегодня применяется практически для всех металлов, включая различного сорта легированных сталей, углеродистую сталь, алюминий, медь, нержавейку и титан. Именно эти газы при соединении в определенных пропорциях обеспечивают то, что так необходимо для идеальной работы: экономику процесса сварки, оптимальную скорость и высокое качество выполнения сварочных работ. Электрогазосварочные работы в чисто газовой среде во многих развитых странах давно остались в прошлом. Им на смену пришли многокомпонентные газовые смеси улучшенного состава. Для полноценной защиты дуги применяются смеси, основанные на аргоне, гелии и других технических газах. Опыт по использованию газовых смесей показал: газовые смеси по своими показателям повышают финальное качество соединения по аналогии с чистыми газами. Широко применяемый в сварочном производстве способ защиты сварочной ванны с помощью однокомпонентных газов (двуокись углерода или аргон) со временем стал не удовлетворять требованиям качества и производительности. Помимо этого, использование газовых смесей автоматически снижает себестоимость готовой продукции и капитала затраты на работы. Дальнейшим этапом повышения эффективности сварки при изготовлении сварных металлоконструкций стало применение многокомпонентных газовых смесей на основе аргона.
Сварка с использованием защитной сварочной смеси в баллонах широко используется в строительстве и машиностроении. Ее применяют как для мелких бытовых изделий, так и для крупнейших металлоконструкций. Для полноценной защиты дуги применяются смеси, основанные на аргоне, гелии и других технических газах. Опыт по использованию газовых смесей показал: газовые смеси по своим показателям повышают финальное качество соединения по аналогии с чистыми газами. Помимо этого, использование ГС автоматически снижает себестоимость готовой продукции и капиталозатраты на работы. Для проведения большинства электросварочных работ на сегодняшний день требуется применение сварочной смеси, цена которой лишь немного превышает традиционную среду защитных газов. Наилучшей считается сварочная смесь в баллонах, на основе аргона. Такая сварочная смесь в баллонах состоит на 82% из аргона и на 18% из углекислого газа. Использование сварочных смесей на основе аргона вместо традиционной углекислоты, позволит существенно повысить качество сварки без модернизации оборудования и изменения технологий.
Изменяя состав газовой смеси, можно в определенных пределах изменять свойства металла шва и сварного соединения в целом. Преимущества процесса сварки в газовых смесях на основе аргона проявляется в том, что возможен струйный и управляемый процесс переноса электродного металла. Эти изменения сварочной дуги – эффективный способ управления ее технологическими характеристиками: производительностью, величиной потерь электродного металла на разбрызгивание, формой и механическими свойствами металла шва, а также величиной проплавления основного металла.
Преимущества сварочных смесей перед традиционной защитной средой двуокиси углерода или чистого аргона очевидны:
Одним из важных факторов, почему многие предприятия не используют в своем производстве газовые смеси, является разница в цене, между баллоном углекислоты и баллоном аргона. Однако, как показывает опыт, использование газа при производстве, как правило, несет очень маленький процент в общем объеме себестоимости, но позволяет существенно увеличить скорость производственного цикла, а также качество выпускаемой продукции.
газовые смеси аргон, технические газы, углекислый газ, гелий, пропан, газ кислород, газовая смесь, баллоны
Консультации по оптимальному выбору и применению сварочных смесей
Мы предлагаем своим клиентам консультации по оптимизации сварочных работ на вашем производстве, включая аудит существующих тех.процессов, подбор оптимального состава смеси и режимов сварки, консультации персонала по практическому применению сварочных смесей на производстве у заказчика.
Наши специалисты смогут заправить ваш баллон сварочной смесью в Москве или предоставить клиентам свои баллоны аренду.
Сравнительные таблица для выбора состава сварочной смеси
Баллоны окрашены в черный цвет и имеют белую надпись «смесь Ar — CO2 полуавтоматическая сварка: — нержавеющих сталей; — тонкостенных изделий (толщина менее 1 мм) из обычных конструкционных сталей; — сварка-пайка на полуавтомате оцинкованных деталей и соединений медь-железо. Смесь газовая ТУ 2114-001-87144354-2012 Ar/10CO2 90%Ar + 10%CO2Ar — аргон газообразный сорт высший (99,993%);CO2 — двуокись углерода газообразная сорт высший (99,8%).Поставляется: в стальных баллонах под давлением 150 кгс/см2; в моноблоках БМКБ — под давлением 200 кгс/см2.
Баллоны окрашены в черный цвет и имеют белую надпись «смесь Ar-CO2» — полуавтоматическая сварка низколегированных и среднелегированных конструкционных сталей; — все виды скоростной сварки; — импульсная сварка; — возможна работа как в режиме мелкокапельного переноса, так и в струйном режиме. Смесь газовая ТУ 2114-001-87144354-2012 Ar/18CO2 82%Ar + 18%CO2Ar — аргон газообразный сорт высший (99,993%);CO2 — двуокись углерода газообразная сорт высший (99,8%).Сварочная газовая смесь поставляется: в стальных баллонах под давлением 150 кгс/см2; в моноблоках БМКБ — под давлением 200 кгс/см2.
Баллоны окрашены в черный цвет и имеют белую надпись «смесь Ar-CO2» Наиболее универсальная газовая смесь для полуавтоматической сварки углеродисто-конструкционных сталей, подходит практически для всех типов материалов и видов швов. Смесь газовая ТУ 2114-001-87144354-2012 Ar/20CO2 Свидетельство НАКС № АЦСМ-12-01610 80%Ar + 20%CO2Ar — аргон газообразный сорт высший (99,993%);CO2 — двуокись углерода газообразная сорт высший (99,8%).Поставляется: в стальных баллонах под давлением 150 кгс/см2; в моноблоках БМКБ — под давлением 200 кгс/см2.
Баллоны окрашены в черный цвет и имеют белую надпись «смесь Ar-CO2». -полуавтоматическая сварка и наплавка обычных конструкционных сталей; -полуавтоматическая сварка нержавеющих сталей с порошковой проволокой; -возможность выполнения вертикальных швов с минимальным разбрызгиванием Смесь газовая ТУ 2114-001-87144354-2012 Ar/25CO2 75%Ar+25%CO2Ar — аргон газообразный сорт высший (99,993%);CO2 — двуокись углерода газообразная сорт высший (99,8%).Поставляется: в стальных баллонах под давлением 150 кгс/см2; в моноблоках БМКБ — под давлением 200 кгс/см2. Баллоны окрашены в черный цвет и имеют белую надпись «смесь Ar-CO2». — полуавтоматическая сварка и наплавка обычных конструкционных сталей;- сварка трубопроводов на автоматах и роботах;- обеспечивает максимальное проплавление при минимуме брызг;- возможность работы во всех положениях
Компания «Криогенсервис» производит снабжение предприятий (различного профиля) техническими газами: азот, аргон, ацетилен, газовые смеси, гелий марки «А» и гелий марки «Б», технический кислород, пропан, а также углекислота. Кроме поставок технических газов, компания специализируется на торговле газовыми баллонами, произведёнными по ГОСТ 949-73 и ГОСТ 15860-84 (для пропана). Среди дополнительных услуг компании, можно отметить услуги по ремонту, аренде, покупке и переосвидетельствованию (аттестации) газовых баллонов.
Качество сварочной смеси гарантированно
Актуальными параметрами качественной смеси являются:
